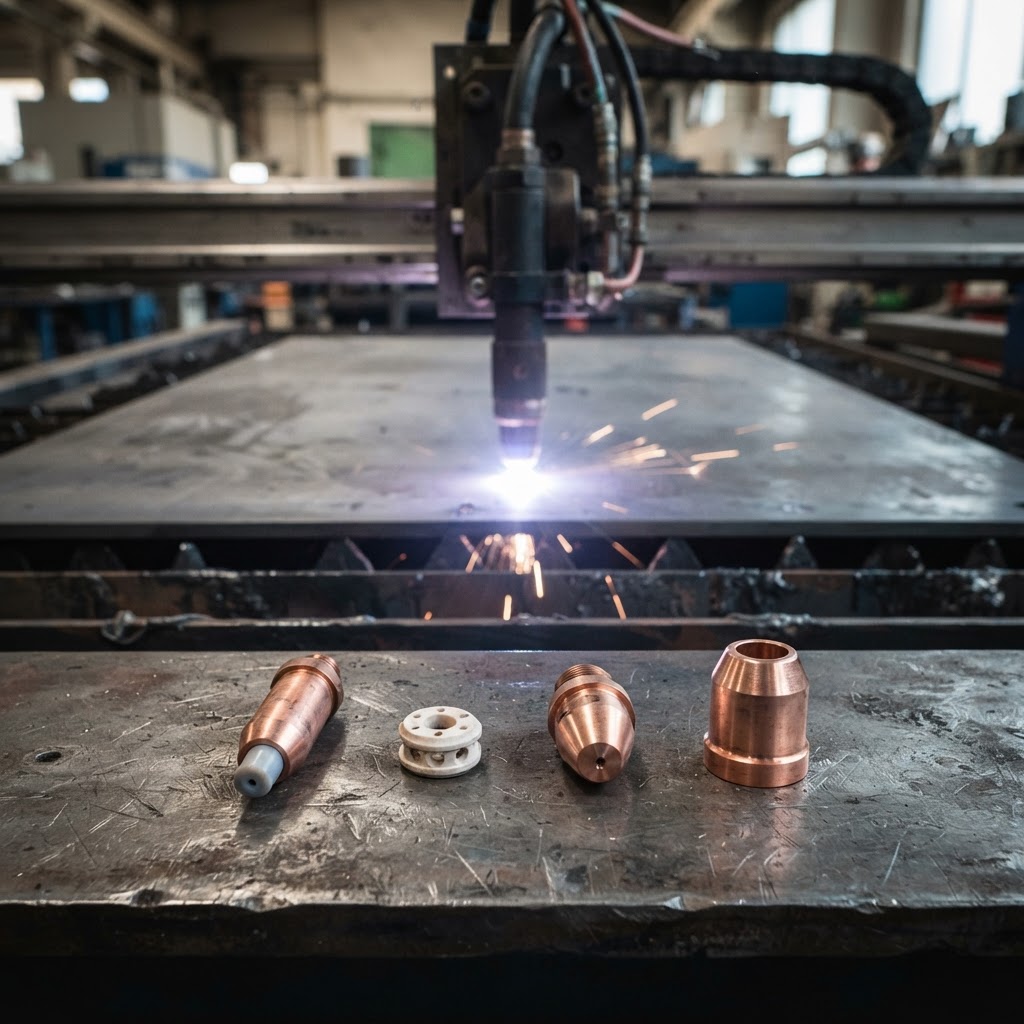
Os consumíveis de corte a plasma são as peças substituíveis dentro da tocha — eletrodo, bocal, anel de turbulência e protetor ou tampa de retenção — que moldam e restringem o arco. Eles são projetados para desgaste, mas a maioria das reclamações sobre curta vida útil em oficinas se deve à altura de perfuração, ar úmido ou à peça inadequada para a amperagem, e não às peças em si. Corrija esses três fatores e um conjunto típico durará consideravelmente mais e cortará com mais precisão durante esse período.
Qual a função dos consumíveis do cortador de plasma no arco?
A tocha é uma pequena câmara de reação controlada. O gás plasma entra, é girado, ionizado por um arco elétrico formado entre o eletrodo e a peça de trabalho, e forçado a passar por um orifício estreito que concentra a energia. Cada consumível nesse conjunto tem uma função específica, e cada um apresenta um comportamento característico quando falha. Compreender o funcionamento do conjunto permite substituir apenas uma peça, em vez de tentar adivinhar o funcionamento de toda a tocha.
| Consumível | Trabalho no arco | Use os sinais | Aposentar-se quando |
|---|---|---|---|
| Eletrodo | Contém o inserto de háfnio que emite o arco; o corpo de cobre dissipa o calor. | Buraco profundo ou cratera no inserto, ombro de cobre descolorido ou rachado | A cavidade tem aproximadamente 1,6 mm (1/16 de polegada) de profundidade, caso contrário, a ignição do arco elétrico torna-se instável. |
| Anel espiral | Gira o gás plasma para que o arco permaneça centrado e o bocal resfrie uniformemente. | Orifícios de gás alargados ou bloqueados, corpo derretido ou chamuscado | Os orifícios de gás estão visivelmente ovalados, parcialmente bloqueados ou o anel está danificado pelo calor. |
| Bocal (ponta) | Restringe o arco ao tamanho do orifício que corresponde à amperagem. | Orifício ovalado, alargado, com entalhes ou salpicado no rosto | O orifício é oval, lascado ou o corte apresenta chanfro acentuado e escória. |
| Tampa de proteção/retenção | Mantém a pilha unida e direciona o gás de proteção ao redor do bocal. | Acúmulo de respingos, roscas cruzadas, tampa deformada ou rachada | Os respingos não podem ser limpos, as roscas estão danificadas ou a tampa não encaixa mais. |
O inserto do eletrodo é a parte que efetivamente conduz o arco. Em plasmas de ar e oxigênio, normalmente é feito de háfnio; o cobre ao redor serve para dissipar o calor, evitando que o inserto derreta. Cada ignição consome uma pequena quantidade desse inserto, e é por isso que a contagem de perfurações — e não apenas os minutos de corte — é o fator que prevê a vida útil do eletrodo. O orifício do bocal, por sua vez, determina a intensidade da compressão do arco: ao utilizar um bocal de 45 A a 65 A, o orifício se desgasta rapidamente, a largura do corte aumenta e a borda do corte se dobra.
Por que as peças são combinadas como um conjunto?
O eletrodo, o anel de turbulência, o bocal e o protetor são projetados como um conjunto para um corpo de tocha, amperagem e gás específicos. Misturar um eletrodo parcialmente gasto com um bocal novo é uma falsa economia comum: o inserto gasto altera o comprimento do arco, o novo orifício opera em temperatura mais alta do que deveria e ambas as peças se desgastam prematuramente. Substitua o par de corte — eletrodo e bocal — juntos e inspecione o anel de turbulência do cortador de plasma ao mesmo tempo.
Qual a duração dos consumíveis para corte a plasma?
Não existe um número único, e qualquer fornecedor que apresente um valor sem perguntar sobre o seu programa de corte está apenas estimando. A vida útil dos consumíveis é determinada pela frequência com que o arco é acionado, pela corrente utilizada, pelo material, pelo tipo de ar e pela altura da tocha. Uma máquina que corta longos trechos retos com amperagem moderada pode acumular muito mais horas de arco acionado em um único ciclo do que uma máquina que realiza centenas de perfurações curtas em chapas de 12 mm, onde cada perfuração gera um choque térmico na face do bocal.
Uma maneira útil de pensar sobre a vida útil dos consumíveis da tocha de plasma é monitorar as perfurações e o tempo de arco ligado separadamente e, em seguida, calcular o custo por perfuração e o custo por metro de corte. Quando o custo por perfuração aumenta mesmo sem alterações nas configurações, algo no processo está fora do normal — geralmente a qualidade do ar, o controle de altura ou um anel de turbulência desgastado. Os fabricantes publicam a quantidade esperada de perfurações para suas próprias combinações de tocha e fonte de alimentação; portanto, use esses números como base para sua máquina, em vez de uma afirmação genérica de um fórum.
Seis coisas que acabam com os produtos consumíveis rapidamente
1. Perfurar muito perto da placa
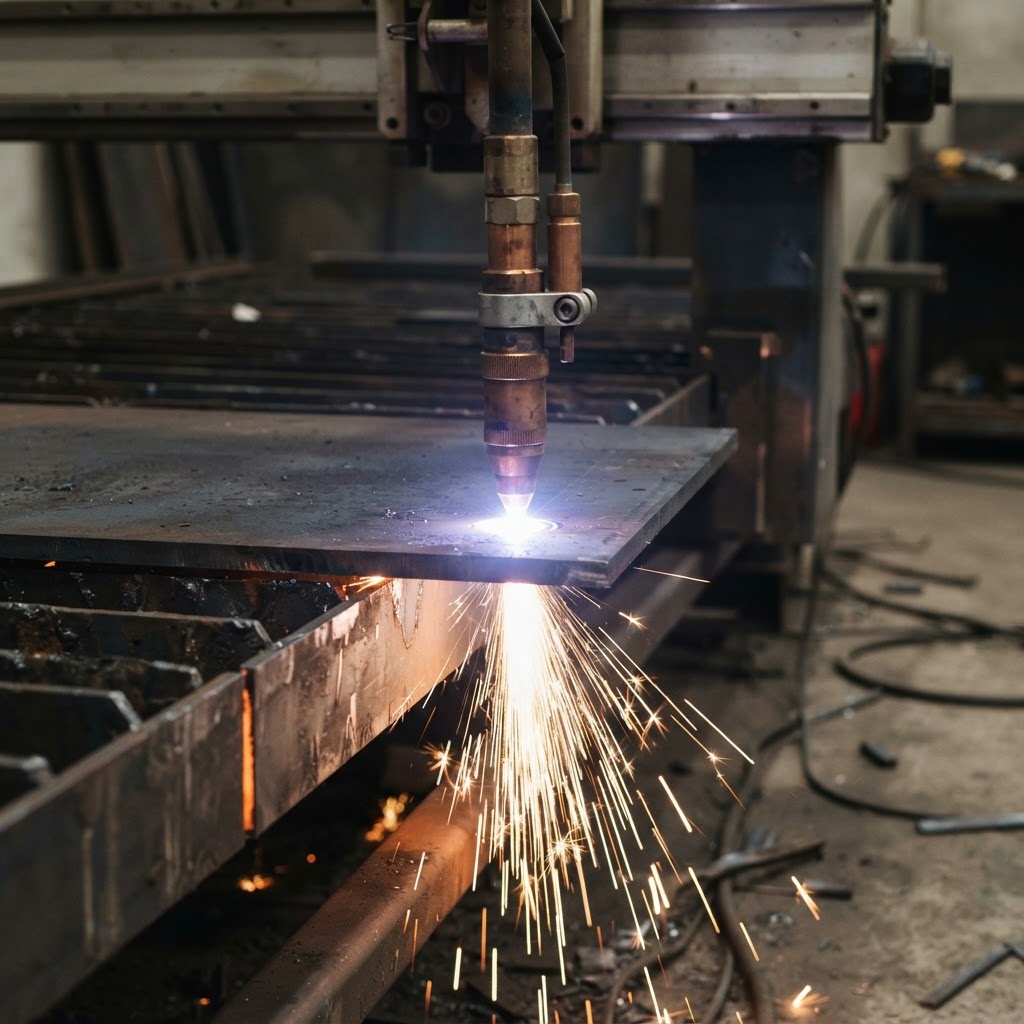
A perfuração é o evento mais prejudicial na vida útil de um bico. Metal fundido e respingos são lançados de volta em direção à face da tocha e, se a tocha estiver na altura de corte, o bico recebe o impacto diretamente. Perfure mais alto do que o corte: as diretrizes de consumíveis da Hypertherm indicam que a altura de perfuração deve ser aproximadamente o dobro da altura de corte, e suas diretrizes de controle de altura da tocha descrevem uma faixa de trabalho de 150 a 200% da altura de corte. Perfure em uma altura alta e, em seguida, reduza para a altura de corte antes que a tocha entre em contato com a peça.
2. Ar úmido ou oleoso
Água e óleo no gás plasma atacam o inserto do eletrodo e perturbam o arco. A umidade causa partidas difíceis, transferência de arco irregular e corrosão do inserto muito antes do seu ponto de desgaste normal. A qualidade do ar no corte plasma é, portanto, uma variável consumível, não um detalhe de manutenção. Um secador refrigerado com um filtro coalescente na entrada da máquina é o mínimo; um secador por adsorção é a opção mais segura em climas úmidos ou onde o compressor opera em alta temperatura. Drene o reservatório e os filtros regularmente, não apenas quando alguém se lembrar.
3. Descompasso entre amperagem e orifício
Cada bocal possui uma faixa de corrente ideal. Operar abaixo dessa faixa produz um arco fraco e instável que causa respingos; operar acima dela corrói o orifício e superaquece o protetor. O mesmo se aplica a consumíveis de corte fino usados em chapas grossas ou a consumíveis padrão aplicados em chapas finas, onde um orifício menor seria mais adequado. Ajuste a amperagem e o consumível de acordo com a tabela de corte do fabricante para o material e a espessura, e então ajuste a velocidade — não o orifício — para corrigir a formação de escória.
4. Altura e distância da tocha incorretas
A altura de corte afeta simultaneamente o chanfro, a escória e a carga do bico. Se for muito alta, o arco se espalha, a largura do corte aumenta e a borda fica chanfrada; se for muito baixa, respingos preenchem o espaço entre o bico e a chapa. Em uma mesa CNC, um controle de altura da tocha que monitora a voltagem mantém essa configuração consistente mesmo com a deformação da chapa. Em uma tocha manual, protetores de arrasto permitem que a ponta deslize sobre a peça com baixa amperagem, mas tochas de alta amperagem precisam de um guia de afastamento para manter a distância correta.
5. Início e parada no corte
Cada arco piloto e transferência representa um evento de desgaste. Programar uma entrada em material descartável, encadear cortes onde o processo permitir e evitar reinicializações no meio de um corte reduzem o número de perfurações por peça. Em chapas mais espessas, um atraso de perfuração muito curto força o arco a atravessar a chapa com dificuldade, lançando respingos de volta no bico.
6. Família de consumíveis incorreta ou peça de reposição.
As famílias de tochas são semelhantes visualmente, mas não intercambiáveis. Uma cabeça de tocha P31 e uma cabeça de tocha P80 utilizam conjuntos de consumíveis diferentes, e a instalação do conjunto errado danifica o conjunto ou produz um corte defeituoso, mesmo que a rosca se encaixe corretamente. Consumíveis de baixo custo são a outra metade do problema: as tolerâncias de perfuração do orifício e de colagem do inserto determinam se a peça se comportará como a original. Para trabalhos de produção, compre de um fornecedor que possa especificar a família de tocha e a amperagem para a qual cada peça foi projetada.
Tabela de diagnóstico de chão de fábrica
| Sintoma | Causa mais provável | Primeira ação |
|---|---|---|
| Dificuldade em dar partida, o arco não transfere. | Inserto de eletrodo desgastado, ar úmido | Inspecione o orifício do eletrodo; verifique o copo do filtro e o secador. |
| Grande quantidade de resíduos em um dos lados. | Maçarico fora de esquadro, altura de corte incorreta, velocidade muito lenta. | Alinhe o maçarico, verifique a altura do corte e aumente a velocidade gradualmente. |
| Corte mais largo que o normal | Orifício do bocal erodido | Substitua o bocal pela peça com a amperagem correta. |
| Arco oscilante ou arco duplo | Anel de turbulência danificado ou bico rachado | Substitua o anel de turbulência e o bico, inspecione a tampa de proteção. |
| Os consumíveis se desgastam em horas, não em dias. | Perfuração na altura do corte, umidade, sobrecorrente | Aumente a altura de perfuração, verifique o ar comprimido e a configuração da amperagem. |
A qualidade do corte é um sinal consumível
A qualidade do corte a plasma é mensurável, não uma questão de opinião. A norma ISO 9013:2017 classifica os cortes térmicos por tolerâncias geométricas — perpendicularidade, largura do corte e resistência ao arrasto — permitindo que uma oficina especifique uma classe de qualidade em vez de discutir sobre uma amostra. Quando a classe que seu processo costumava manter começa a cair, verifique os consumíveis antes de mexer na tabela de corte: um bico ligeiramente oval altera a largura do corte e o chanfro em todas as peças subsequentes.
Como prolongar a vida útil dos consumíveis da máquina de corte a plasma: um guia de configuração
- Confirme a montagem. Certifique-se de que o eletrodo, o anel de turbulência, o bocal e a proteção sejam compatíveis com o corpo da tocha e com a amperagem que você realmente utilizará.
- Primeiro, defina a altura de perfuração do corte plasma. Comece com 1,5 a 2 vezes a altura de corte e, em seguida, ajuste o atraso de perfuração até que o arco atravesse o material de forma limpa, sem respingos.
- Abaixe o maçarico até a altura de corte antes de movê-lo. Não se desloque enquanto o maçarico ainda estiver na altura de perfuração.
- Inicie cortes de entrada em sobras de material. Mantenha as perfurações longe da borda acabada e faça cortes em cadeia onde o encaixe permitir.
- Corrija o problema do ar comprimido antes de culpar as peças. Use ar seco e isento de óleo, com a vazão necessária para a tocha; verifique o filtro de entrada da máquina semanalmente.
- Perfurações de toras. Um contador simples por conjunto de consumíveis transforma a questão de "eles se desgastam rapidamente" em um número que você pode comparar mês a mês.
- Inspecione a cada troca. Profundidade da cavidade do eletrodo, circularidade do orifício, furos do anel de turbulência e respingos da proteção — dois minutos, quatro partes.
Quando substituir e o que não fazer
Substitua o eletrodo e o bocal do cortador de plasma em conjunto quando a cavidade do inserto atingir aproximadamente 1,6 mm (1/16 pol.), ou antes, caso as partidas se tornem instáveis. Substitua o bocal antes se o orifício estiver ovalizado, entalhado ou se a borda de corte apresentar um aumento repentino no chanfro. Descarte o anel de turbulência com os orifícios de gás bloqueados ou alargados — ele é barato e protege as duas peças adjacentes. Não lixe, fure ou alargue o bocal para que volte a funcionar: a geometria do orifício é a função principal da peça, e um orifício aberto consome corrente em excesso e danifica o eletrodo.
Resista também à tentação de usar uma peça nova contra uma peça desgastada. Se o eletrodo estiver gasto, o bocal quase certamente terá o mesmo número de horas de arco. Trocar ambos mantém o comprimento do arco e a carga térmica dentro dos parâmetros projetados.
Selecionando os consumíveis adequados para sua plataforma de tocha.
A vida útil dos consumíveis começa com a própria cabeça da tocha. A cabeça de corte a plasma UWELD P31 é projetada para sistemas de mesa CNC, com um corpo desenvolvido para rápida substituição do bico e do eletrodo durante cortes em alta velocidade; a cabeça P80 é a opção mais robusta para mesas automatizadas que executam programas de corte intensivos. Ambas estão disponíveis com personalização e fornecimento OEM para distribuidores que desenvolvem sua própria linha de tochas. Se você ainda está decidindo qual plataforma se adapta à sua mesa, o guia do fornecedor de tochas de corte a plasma aborda a compatibilidade P31/P80 e a prontidão para CNC com mais detalhes.
Duas leituras relacionadas para oficinas que buscam aprimorar o controle de processos: "Causas e soluções para a porosidade na soldagem MIG" aborda a mesma lógica de consumíveis desgastados no lado da soldagem, e "Práticas com tocha de corte para fabricação de metal" cobre a inspeção e a qualidade do corte em trabalhos com oxiacetileno. Páginas de produtos: Cabeçote de tocha de plasma P31 e Cabeçote de tocha de plasma P80 .
Segurança ao usar a tocha
A troca de consumíveis ocorre na extremidade mais quente e suja do processo. Desligue a energia antes de abrir o maçarico, deixe a pilha esfriar e use proteção ocular ao manusear peças respingadas. Fumaça, radiação UV e risco de incêndio são abordados na norma OSHA 29 CFR 1910.252 , que estabelece os requisitos gerais para soldagem e corte, incluindo EPI e proteção de materiais combustíveis. Ventilação e controle de fumos devem fazer parte da mesma rotina preventiva que o filtro de ar — ambos protegem as pessoas, e um deles também protege os consumíveis.
Perguntas frequentes
Quais são os consumíveis utilizados por uma máquina de corte a plasma?
Um maçarico típico utiliza um eletrodo, um anel de turbulência, um bocal (ponta) e um protetor ou tampa de retenção. Alguns modelos de maçarico incluem um copo de gás protetor separado ou um protetor contra arrasto. Cada componente é específico para o corpo do maçarico e a faixa de amperagem.
Qual é a vida útil dos consumíveis para corte a plasma?
A vida útil é medida em perfurações, não em horas. Um conjunto de eletrodos pode durar centenas de perfurações em chapas finas com baixa amperagem e muito menos em chapas grossas com perfurações frequentes. Monitore a quantidade de perfurações por conjunto da sua máquina e use o valor divulgado pelo fabricante como referência.
De que são feitos os consumíveis para corte a plasma?
Os eletrodos são corpos de cobre com um inserto de háfnio para plasma de ar e oxigênio. Os bicos e escudos são geralmente de cobre ou liga de cobre, e os anéis de turbulência são normalmente de cerâmica ou compósito de alta temperatura. Os materiais são escolhidos pela condutividade térmica e resistência ao arco, e não apenas pelo custo.
Os consumíveis para corte a plasma são intercambiáveis?
Não. As peças são compatíveis com uma família de tochas e uma faixa de amperagem. As cabeças de tocha P31 e P80, por exemplo, utilizam conjuntos de consumíveis diferentes. O fato de uma peça ser rosqueada não garante a compatibilidade — verifique o modelo da tocha e a tabela de cortes antes de instalar.
Por que meus consumíveis estão se desgastando tão rápido?
Verifique primeiro a altura da perfuração, depois a qualidade do ar e, por último, a amperagem em relação à classificação do bico. Perfurar na altura do corte, a presença de umidade na linha de ar e o uso de um bico acima de sua faixa de operação são as principais causas de falhas prematuras. Um anel de turbulência obstruído é a segunda causa mais comum.
Posso afiar ou alargar um bocal de plasma?
Não. O diâmetro e a circularidade do orifício controlam a constrição do arco e a densidade da corrente. Qualquer alargamento aumenta o furo, alarga o corte e sobrecarrega o eletrodo. Substitua o bocal.
Preciso de consumíveis diferentes para espessuras diferentes?
Sim, na maioria dos casos. Materiais mais espessos exigem um orifício maior e uma amperagem mais alta; chapas finas são melhor cortadas com consumíveis de corte fino e corrente mais baixa. Siga a tabela de corte específica para o material e a espessura, em vez de usar uma única tabela para tudo.
Uma máquina de corte a plasma precisa de ar seco?
É necessário ar limpo, seco e isento de óleo. A umidade corrói o inserto do eletrodo e causa dificuldades na partida, enquanto o óleo contamina o orifício. Um secador e um filtro coalescente na entrada da máquina representam a configuração mínima prática.
Qual a diferença entre uma ponta de arrasto e uma ponta de afastamento?
Uma ponta de arrasto é projetada para deslizar sobre a peça de trabalho, geralmente com amperagem mais baixa. Uma ponta de afastamento funciona a uma distância fixa acima da chapa e necessita de um guia ou controle de altura da tocha. O uso de uma ponta de arrasto com alta amperagem transfere calor para o protetor e reduz sua vida útil.
Como saber quando devo trocar o eletrodo em vez do bico?
Observe o inserto: uma cavidade com cerca de 1,6 mm (1/16 pol.) de profundidade indica que o eletrodo está gasto. Observe o orifício: um furo oval, alargado ou com entalhes indica que o bocal está gasto. Na prática, troque ambos simultaneamente para que o comprimento do arco e a carga térmica permaneçam equilibrados.
Conclusão
Os consumíveis de corte a plasma falham prematuramente por razões visíveis e mensuráveis: uma perfuração que começa muito baixa, ar com umidade, um bico que ultrapassou sua capacidade de corrente ou um anel de turbulência que ninguém inspecionou. Ajuste a altura de perfuração para 1,5 a 2 vezes a altura de corte, mantenha o ar seco, combine o conjunto de consumíveis com a tocha e a amperagem e registre as perfurações por conjunto. Essa rotina geralmente custa menos do que as peças que ela economiza.
Se você está procurando cabeçotes de tocha de plasma ou conjuntos de consumíveis para uma mesa CNC, ou deseja verificar qual família de tochas é compatível com sua fonte de alimentação, entre em contato com nossa equipe , informando os detalhes da sua máquina e o programa de corte, e nós o ajudaremos a encontrar as peças certas.