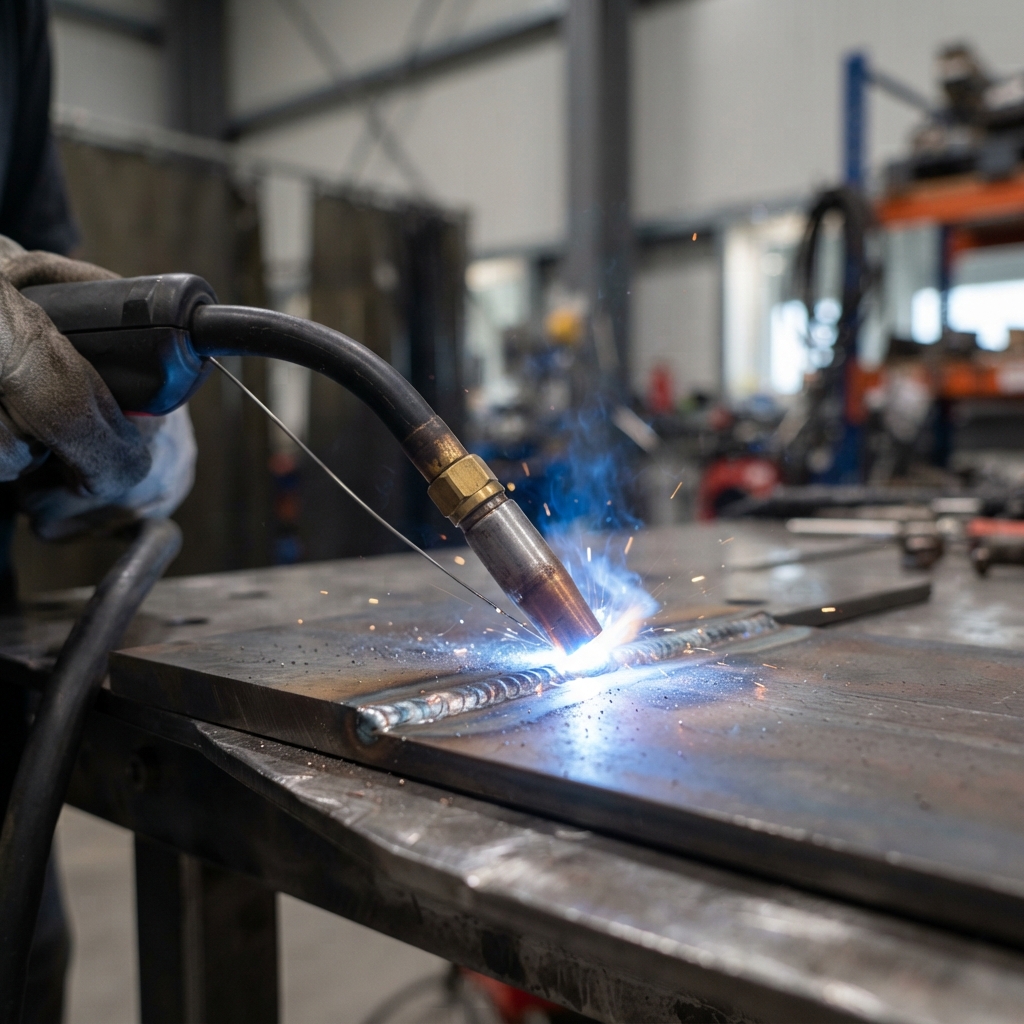
A porosidade na soldagem MIG é causada por gás de proteção, umidade ou contaminantes que ficaram presos na poça de fusão e não conseguiram escapar antes da solidificação do metal, deixando vazios dentro ou na superfície do cordão de solda. Na maioria das oficinas, não se trata de uma configuração incorreta, mas sim de um elo quebrado em uma pequena cadeia: gás que não atingiu o arco de forma limpa, arame ou chapa que transportou alguma impureza para a poça de fusão, ou uma tocha cujos consumíveis estavam desgastados a ponto de comprometer a proteção gasosa. Como o defeito é visível e reproduzível, também é um dos problemas de soldagem mais rápidos de diagnosticar, uma vez que essa cadeia de causas seja analisada em ordem.
Este guia aborda como interpretar os quatro padrões de porosidade mais comuns, uma sequência de diagnóstico de dez minutos que começa na fonte de gás e termina na ponta de contato, as configurações de fluxo de gás que causam a maioria das recorrências, por que o alumínio se comporta de maneira diferente e como os códigos de inspeção determinam se uma junta é realmente rejeitável.
O que é porosidade na soldagem MIG?
A soldagem MIG (GMAW) utiliza um eletrodo de arame sólido contínuo que passa por uma tocha enquanto um gás de proteção circula ao redor do arco. O gás desloca a atmosfera, permitindo que a poça de fusão se solidifique sem absorver nitrogênio, oxigênio, hidrogênio ou vapor de água. A porosidade é o que resta quando essa proteção falha: cavidades arredondadas formadas pelo gás que permaneceu no metal em vez de escapar.
Na prática, a porosidade na soldagem MIG apresenta algumas formas reconhecíveis, sendo a forma o primeiro indício de diagnóstico. A porosidade dispersa distribui-se uniformemente ao longo do cordão e geralmente indica um problema generalizado de gás. A porosidade agrupada concentra-se em uma área específica e frequentemente marca contaminação localizada ou uma interrupção abrupta do arco. Os canais alongados, também chamados de tubulações, são característicos de forte contaminação por gás ou umidade. A porosidade em cratera aparece apenas onde o arco foi interrompido.
Os quatro padrões comuns em resumo
| Padrão | O que você vê | Ponto de partida mais provável |
|---|---|---|
| Espalhado | Orifícios redondos isolados espalhados por toda a conta | Fluxo de gás muito baixo ou muito alto, correntes de ar, vazamento de gás. |
| Agrupados | Grupos de furos em uma seção | Óleo, tinta, ferrugem ou umidade nessa parte da junta; reinício inadequado |
| Buraco de minhoca / tubulação | Canais internos alongados, frequentemente encontrados por radiografia. | Contaminação severa por gás, fiação molhada ou enferrujada, gás incorreto. |
| Cratera | Furos apenas na extremidade da conta | Sem preenchimento da cratera, fluxo de gás interrompido prematuramente. |
Quais são as causas da porosidade na soldagem MIG?
As causas mais comuns de porosidade na soldagem MIG se agrupam em quatro famílias. Analisá-las nessa ordem evita que você ajuste a velocidade de alimentação do arame quando o problema real é uma mangueira rachada.
1. Perda da cobertura de gás de proteção
Essa é a causa mais comum e pode se manifestar de diversas formas. O fluxo pode ser insuficiente para preencher a zona do arco ou tão alto que o jato se torna turbulento e arrasta o ar circundante para dentro da corrente. Um bico obstruído, uma ponta de contato desgastada, uma mangueira ou válvula solenoide com vazamento, um cilindro vazio e uma porta da oficina aberta podem romper a mesma proteção de maneiras diferentes. Soldar ao ar livre ou perto de um ventilador, um guindaste ou uma porta de galpão aberta é suficiente para remover o gás, mesmo quando o regulador indica a leitura correta.
2. Contaminação no fio ou na placa
Óleo, graxa, líquido refrigerante, tinta, primer, adesivo, carepa de laminação, ferrugem e umidade liberam gases ao entrarem em contato com o arco elétrico. O mesmo ocorre com um carretel de arame que ficou aberto em uma oficina úmida por meses, ou com um revestimento que absorveu lubrificante de trefilação. Aços galvanizados e revestidos exigem cuidados especiais, pois o próprio revestimento vaporiza na poça de fusão.
3. Consumíveis e condição da tocha
Uma ponta de contato para soldagem MIG desgastada e ovalizada, um bocal obstruído por respingos, um revestimento dobrado ou roletes de alimentação ajustados com muita pressão, tudo isso altera a forma como o arame sai da tocha. Quando o arame se desvia, o arco se desvia junto e a proteção gasosa deixa de cobrir a poça de fusão. Os consumíveis são baratos em comparação com uma peça defeituosa, razão pela qual um intervalo de substituição fixo geralmente se paga. O guia da cadeia de suprimentos de consumíveis aborda como manter as especificações de pontas, bocais e revestimentos consistentes entre os pedidos.
4. Parâmetros que ultrapassam a proteção de gás
Distância excessiva entre a ponta de contato e a peça de trabalho, ângulo de tocha muito acentuado, velocidade de deslocamento que deixa a poça de fusão exposta e polaridade incorreta podem causar porosidade em um sistema que, de outra forma, estaria em boas condições. A soldagem GMAW com arame sólido normalmente opera com eletrodo positivo (DCEP); a configuração de polaridade incorreta em uma máquina multiprocesso alterará a estabilidade do arco e o comportamento do gás simultaneamente.
Diagnostique em dez minutos: uma sequência para o chão de fábrica
Altere uma variável de cada vez e registre as alterações. A ordem é importante: verifique o fluxo de gás antes de mexer nas configurações da máquina, pois uma configuração ajustada para compensar um vazamento voltará a apresentar problemas assim que o vazamento for corrigido.
- Confirme o gás. Verifique o rótulo do cilindro e a mistura de acordo com a tarefa. Um cilindro de CO2 em uma tarefa configurada para 75/25 argônio-CO2 funcionará e a soldagem será ruim.
- Meça o fluxo no bico, não no regulador. Um medidor de vazão na saída da tocha mostra o que realmente chega ao arco. Um manômetro do regulador que indica uma pressão adequada ainda pode estar alimentando uma linha obstruída ou com vazamento.
- Faça um teste de vazamento em todo o percurso. Aplique água com sabão na saída do regulador, nas conexões da mangueira, no solenoide e na conexão do maçarico. Um pequeno vazamento permite a entrada de ar à medida que o gás se expande.
- Examine o bico. Respingos que se formam nas entradas de gás são comuns e fáceis de passar despercebidos quando vistos de fora. Limpe ou substitua o bico e verifique o fluxo novamente.
- Inspecione a ponta de contato e o revestimento. Substitua a ponta com furo oval ou obstruído por respingos e substitua o revestimento que estiver dobrado, sujo ou com tamanho incorreto para o fio.
- Verifique o fio. Procure por ferrugem, dobras, carretel frouxo e tensão excessiva no rolo de acionamento que esteja amassando o fio ou permitindo que ele deslize.
- Limpe a junta. Esmerilhe ou escove com uma escova de aço pelo menos 25 mm (cerca de 1 polegada) de cada lado da linha de solda e desengordize antes de esmerilhar para que a contaminação não seja empurrada para a superfície.
- Controle o ar ao redor do arco. Feche as portas, proteja a área de trabalho com telas e, se precisar soldar em corrente de ar, aumente ligeiramente o fluxo de gás e reduza a distância entre o eletrodo e a fonte de calor, em vez de abrir totalmente o fluxo.
Taxa de fluxo de gás de proteção: a configuração mais frequentemente incorreta
A vazão do gás de proteção é medida em pés cúbicos por hora (CFH) nos EUA e em litros por minuto em outros países. O erro mais comum nas oficinas não é ajustar a vazão para um valor muito baixo, mas sim abrir o regulador após um problema de fluxo de ar, criando turbulência que agrava a porosidade. Uma vazão maior não significa melhor cobertura, e a porosidade na soldagem MIG que piora ao abrir a válvula é um problema de turbulência, não de falta de gás.
| Aplicativo | intervalo inicial comumente usado | O que muda isso |
|---|---|---|
| Aço macio, 75/25 argônio-CO2, curto-circuito | 15-25 CFH no bico | Tamanho do bocal, projeção, correntes de ar; abaixo de aproximadamente 10 CFH, a cobertura colapsa. |
| Aço macio, 100% CO2 | 15-25 CFH | O CO2 atinge temperaturas mais altas e espirra mais; seu comportamento de fluxo difere das misturas. |
| Aço inoxidável, mistura tripla | 20-30 CFH | Vazões maiores são frequentemente necessárias; verifique com a tabela do fabricante da máquina. |
| Alumínio, argônio puro | 20-30 CFH | Correntes de ar e objetos muito expostos causam mais danos; a blindagem de argônio é facilmente perturbada. |
Esses são valores iniciais recomendados pela indústria, não uma especificação para nenhuma máquina em particular. Use a tabela de configurações para sua fonte de energia e tocha e, em seguida, ajuste em pequenos incrementos enquanto observa o cordão de solda. Se a solda melhorar ao diminuir o fluxo, o problema era turbulência, não falta de fluxo. Se a solda melhorar apenas ao aumentar o fluxo muito acima do indicado na tabela, verifique se há vazamento ou um bico parcialmente obstruído.
Como prevenir a porosidade na soldagem MIG: uma rotina de preparação.
A prevenção consiste principalmente em uma rotina curta repetida no início de cada turno, além de um cronograma de substituição para as peças que se desgastam.
- Início do turno: confirmar o tipo de gás, ajustar o fluxo com um fluxômetro na tocha, inspecionar o bico e a ponta e realizar um teste com um cordão de 100 mm em material de sucata do mesmo lote da chapa de produção.
- A cada troca de bobina: verifique se há ferrugem e dobras no fio, limpe o revestimento interno e confirme a tensão do rolo de acionamento com o fio encostado em um bloco.
- Semanalmente: teste de vazamento nas conexões e mangueiras, verifique se o regulador apresenta folga e inspecione a braçadeira de aterramento e o cabo para detectar conexões ruins que aquecem sob carga.
- Para cada trabalho: combine o gás e o arame com o metal base, mantenha a junta seca e anote as configurações que produziram um cordão limpo para que o próximo operador possa repeti-las.
Para células de produção de alto volume, a seleção da tocha também faz parte dessa rotina. O ciclo de trabalho, o comprimento do cabo e o tipo de conector determinam se a tocha permanece fria e estável durante um turno, assunto abordado no guia de tochas MIG para produção .
Porosidade na soldagem MIG de alumínio
A porosidade na soldagem MIG do alumínio é mais comum do que no aço por dois motivos. A camada de óxido do alumínio retém umidade e absorve hidrogênio, e o alumínio fundido dissolve muito mais hidrogênio do que consegue reter no estado sólido, de modo que qualquer hidrogênio presente na solidificação se transforma em bolhas. A ação de limpeza por arco ajuda a quebrar o óxido, mas não remove óleo, fluido de corte ou água da junta.
Medidas práticas: primeiro, desengordize com um solvente, depois escove com uma escova de aço inoxidável reservada apenas para alumínio e solde em um curto período de tempo antes que o óxido se reforme. Use argônio em vez de uma mistura de argônio e CO2, mantenha o arame seco e evite arrastar a tocha pela poça de fusão. O pré-aquecimento de seções úmidas ou espessas remove a umidade da superfície, e uma cobertura de gás ligeiramente mais ampla ajuda em cordões longos e quentes. Se a porosidade da soldagem MIG aparecer apenas no alumínio e em nenhum outro lugar da oficina, a causa geralmente é a sequência de limpeza ou o arame, e não a máquina.
Umidade, carepa de laminação e revestimentos
Qualquer coisa na superfície se transforma em gás no arco. Escama de laminação espessa, corante de marcação à base de óleo, spray anti-respingos acumulado em juntas, primer, revestimento galvanizado e condensação em chapas frias são causas comuns de porosidade agrupada. Uma prática comum em oficinas para chapas úmidas ou muito contaminadas é um leve pré-aquecimento para eliminar a umidade; guias de defeitos publicados citam aproximadamente 93-104 °C para esse propósito, mas o valor correto depende do material e do procedimento que você está seguindo.
O aço revestido e galvanizado exige um controle adicional: o revestimento produz fumos ao queimar, portanto, a ventilação e a proteção respiratória são tão importantes quanto a qualidade da solda. A Administração de Segurança e Saúde Ocupacional dos EUA (OSHA) estabelece os requisitos de ventilação mecânica para soldagem e corte na norma 29 CFR 1910.252 ; considere isso como o mínimo exigido, não o objetivo final.
Inspeção e aceitação da porosidade da solda
Nem todo poro é um defeito. A aceitação depende da norma segundo a qual a peça foi fabricada e do método de inspeção utilizado. As normas AWS D1.1 para aço estrutural e ISO 5817 para aço soldado por fusão estabelecem limites por tipo, tamanho e localização da descontinuidade, e a radiografia ou o ensaio ultrassônico detectarão porosidade interna que a inspeção visual não consegue identificar. Duas regras práticas se seguem.
- Julgue com base no desenho e nas normas, não em uma pilha de sucata. Registre os critérios de aceitação aplicáveis ao trabalho para que as decisões de inspeção sejam consistentes entre os turnos.
- Corrija o processo antes de reparar a peça. Remover e soldar novamente uma junta porosa sem corrigir a causa produz uma segunda junta porosa, e reparos repetidos podem piorar uma peça já em mau estado.
Monitore a taxa de defeitos por causa — gás, contaminação, consumíveis, parâmetros — em vez de por soldador. Após algumas semanas, o padrão geralmente mostra uma ou duas causas dominantes, e é nessas que um pequeno investimento se paga mais rapidamente.
Quando o problema é a tocha, e não a técnica.
Se a medição do fluxo de gás no regulador estiver correta, mas o cordão de solda ainda apresentar porosidades dispersas típicas da soldagem MIG, a perda está ocorrendo entre a máquina e o arco. Tochas desgastadas ou incompatíveis são causas comuns, e a solução geralmente envolve a substituição por uma peça idêntica, em vez de um novo processo.
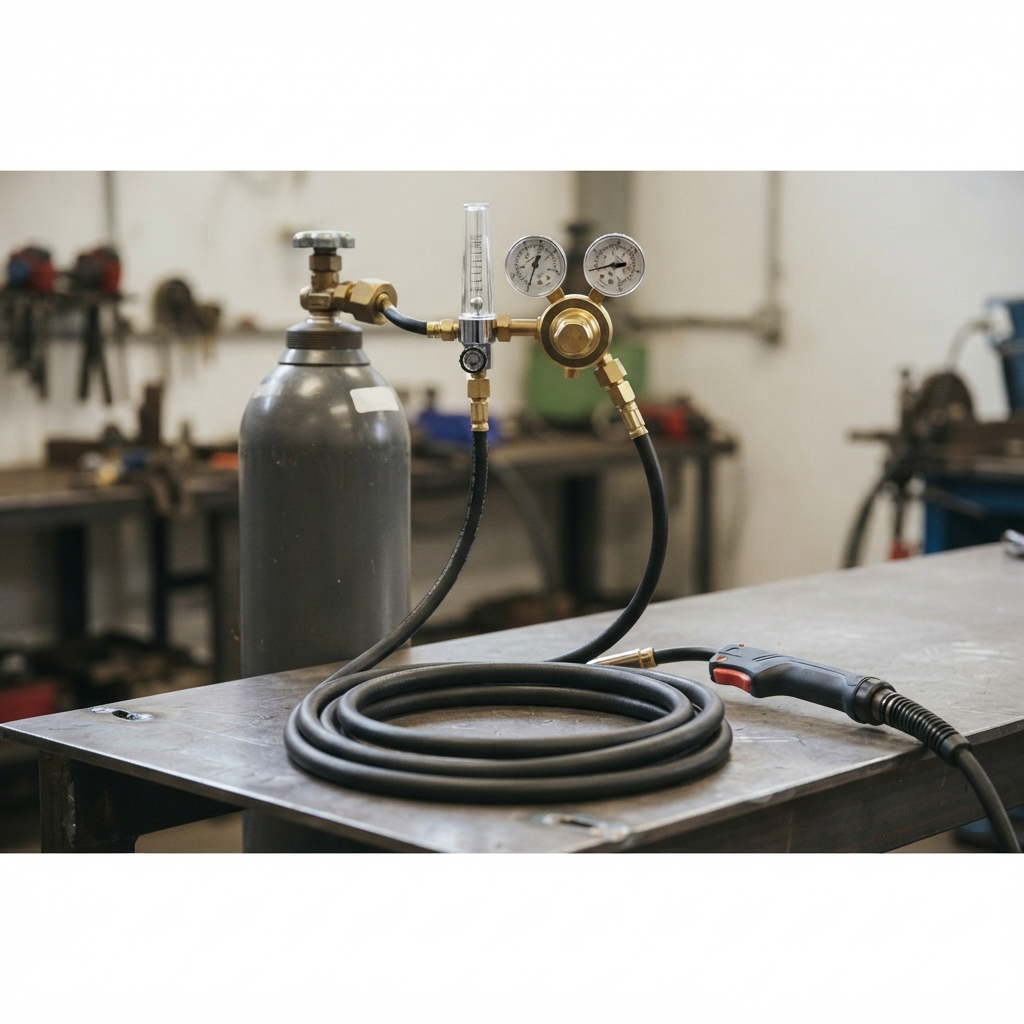
Nossa tocha de soldagem MIG 15AK é uma tocha refrigerada a ar de 150 A, dimensionada para máquinas da classe MIG200 e especificada para trabalhos em aço e alumínio. Para configurações de maior potência, a tocha MIG MAG 24KD utiliza um cabo de 3 metros e um conector rápido Euro padrão para MIG-250PRO, MP200 e máquinas similares. No que diz respeito ao gás, o regulador de pressão de CO2/argônio 1C008-0028 é uma unidade no estilo russo com válvula de segurança e válvula de corte integradas, e uma construção econômica para oficinas que padronizam o uso de uma única família de reguladores. Os três modelos são fornecidos no atacado e para programas OEM.
As especificações técnicas por si só não comprovam se uma tocha é adequada para sua célula. O ciclo de trabalho, o comprimento do cabo, o conector e a disponibilidade de consumíveis determinam se ela manterá uma proteção contra gases estável durante um turno completo.
Perguntas frequentes
O que causa a porosidade na soldagem MIG?
Em ordem de frequência: gás de proteção que não cobre o arco (baixo fluxo, turbulência, vazamentos, bocal bloqueado, correntes de ar), contaminação no fio ou na placa (óleo, tinta, ferrugem, umidade), consumíveis desgastados que perturbam o caminho do fio e parâmetros como projeção excessiva ou polaridade incorreta.
O excesso de gás pode causar porosidade?
Sim. O fluxo excessivo cria turbulência no bocal, e o jato turbulento puxa o ar circundante para o fluxo de proteção. Se a porosidade da soldagem MIG melhorar quando você reduzir o fluxo, o problema original era a turbulência, não a falta de ar.
Por que só observo porosidade no início da soldagem?
O pré-fluxo de gás geralmente é muito curto, ou o bocal ainda está fora da junta quando o arco se inicia. Aumente ligeiramente o pré-fluxo, comece com o bocal sobre a junta e estabeleça a poça de fusão antes de movê-lo.
Fios enferrujados ou úmidos causam porosidade?
Sim, liberam hidrogênio no arco. A ferrugem, o lubrificante de trefilação e a umidade absorvida contribuem para a liberação do hidrogênio. Armazene os carretéis selados e secos, descarte o fio enferrujado e verifique se o revestimento não está transportando sujeira para a tocha.
Por que o alumínio é mais propenso à porosidade?
A camada de óxido do alumínio retém umidade e absorve hidrogênio, e o alumínio fundido não consegue reter muito hidrogênio ao solidificar. A sequência de limpeza, o fio seco e a proteção com argônio puro são mais importantes do que as configurações da máquina.
Qualquer porosidade é considerada um defeito?
Não. A aceitação é definida pelo código aplicável e pelo método de inspeção. Tanto a AWS D1.1 quanto a ISO 5817 permitem limites definidos dependendo do tipo, tamanho e localização da descontinuidade; portanto, verifique o desenho e os critérios de aceitação antes de descartar uma peça.
Como faço para verificar o fluxo de gás no maçarico?
Instale um medidor de vazão na saída do bico e faça a leitura enquanto o gás estiver fluindo, não no manômetro do regulador. Isso mostra o que realmente chega ao arco e permite separar imediatamente um problema de suprimento de um problema de entrega.
Conclusão
A porosidade na soldagem MIG é, muito mais frequentemente, um problema de fornecimento de gás e limpeza do que um mistério de configurações. Primeiro, leia o padrão de soldagem, depois verifique o tipo e o fluxo de gás no bocal, teste se há vazamentos no caminho do eletrodo, inspecione a ponta, o bocal e o revestimento, limpe a junta e controle o ar ao redor do arco. Assim que um cordão de solda for produzido sem falhas, anote as configurações e inclua essas verificações na rotina do turno para que o defeito não retorne com o próximo rolo de eletrodo.
Se você identificou que a porosidade na soldagem MIG é causada por uma tocha desgastada, um bico obstruído ou um regulador que não mantém o fluxo, nossa equipe pode ajudá-lo a encontrar uma peça de reposição compatível com a sua máquina. Envie o modelo, o tipo de conector e o ciclo de trabalho através da nossa página de contato e confirmaremos a peça adequada.