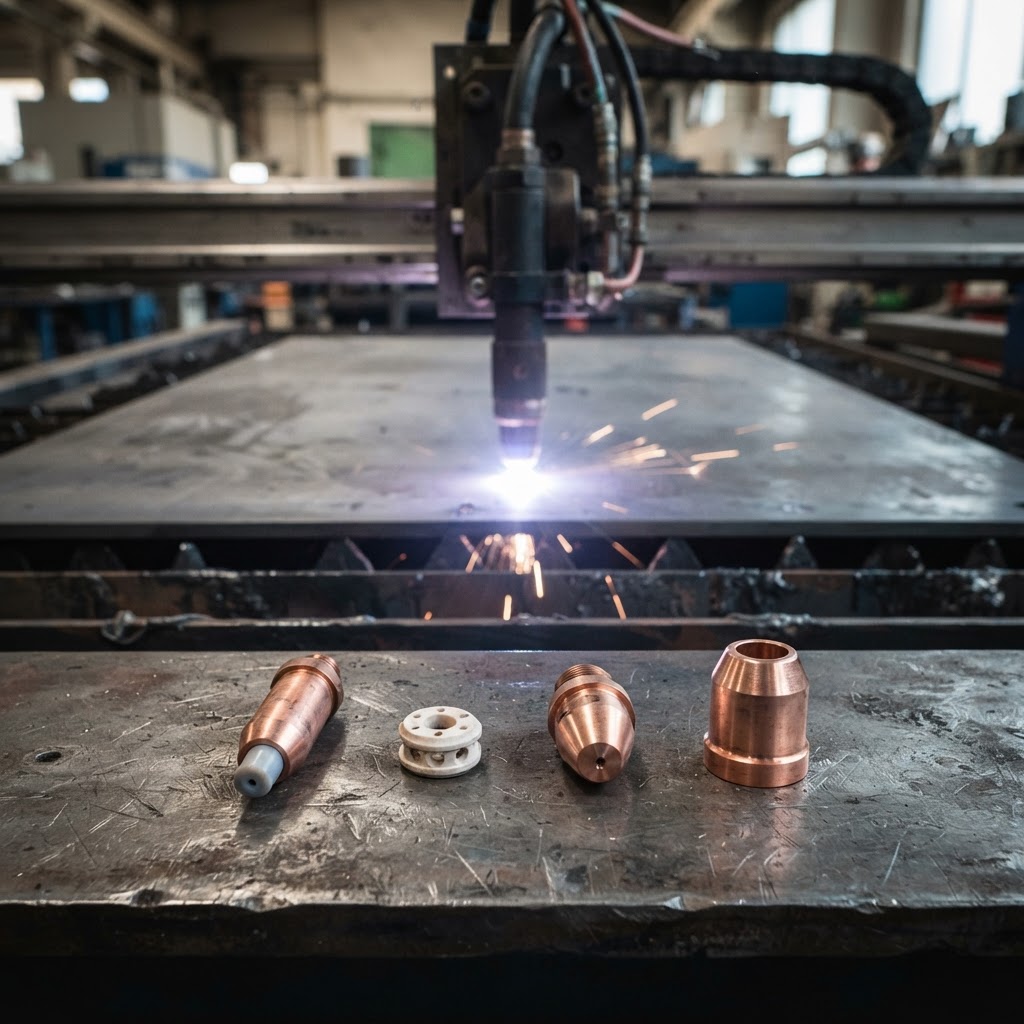
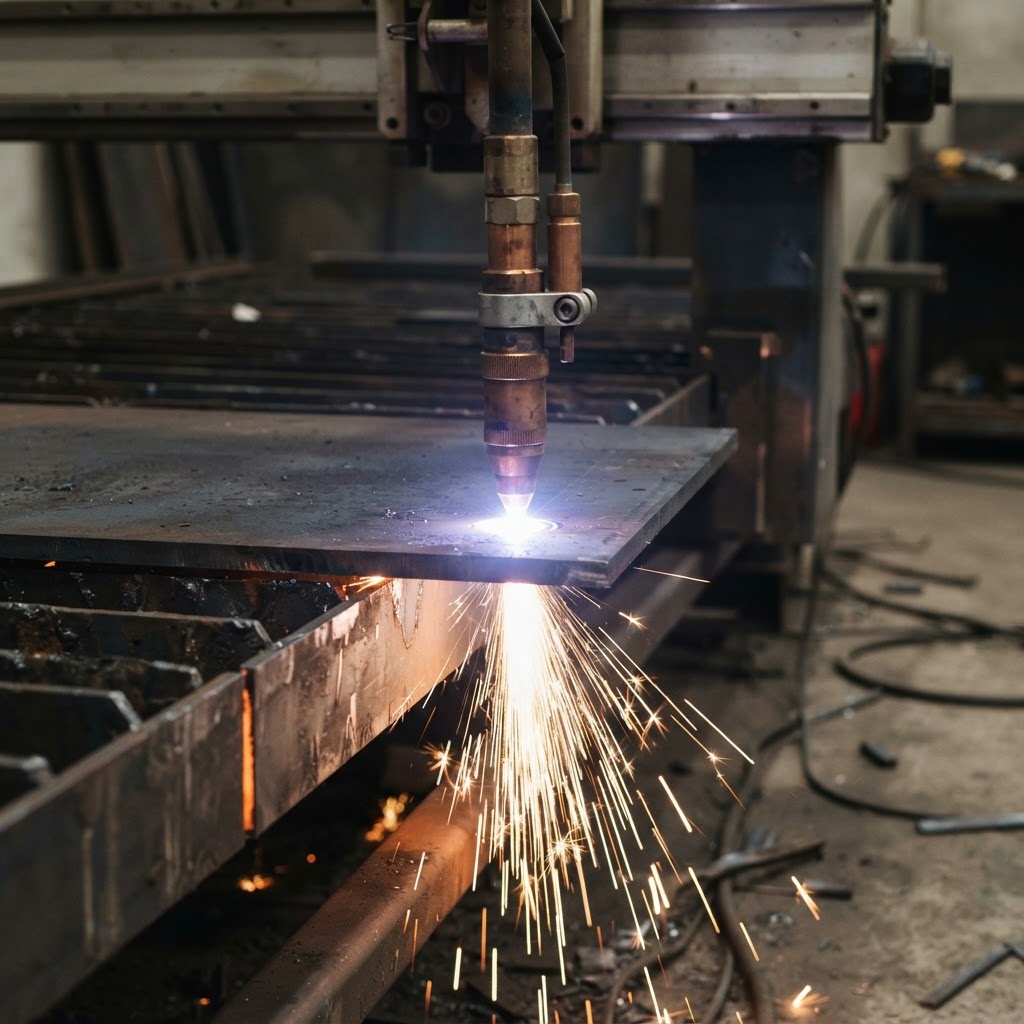
Les consommables de découpe plasma sont les pièces remplaçables à l'intérieur de la torche : électrode, buse, anneau de turbulence et protection ou capuchon de retenue. Ils façonnent et concentrent l'arc. Conçus pour s'user, leur durée de vie est généralement due à une hauteur de perçage inadéquate, à l'humidité ambiante ou à l'utilisation d'une pièce inadaptée à l'ampérage, et non aux pièces elles-mêmes. En corrigeant ces trois facteurs, un jeu standard durera nettement plus longtemps et offrira une découpe plus nette.
Rôle des consommables de découpe plasma dans l'arc
La torche est une petite chambre de réaction contrôlée. Le gaz plasma y pénètre, est mis en mouvement, ionisé par un arc électrique entre l'électrode et la pièce à usiner, puis propulsé à travers un orifice étroit qui concentre l'énergie. Chaque composant de ce système a une fonction précise et sa défaillance se manifeste de manière identifiable. Comprendre le fonctionnement de ce système permet de remplacer une seule pièce au lieu de procéder par tâtonnements pour remplacer l'ensemble de la torche.
| Consommables | Job dans l'arc | Portez des panneaux | Prenez votre retraite quand |
|---|---|---|---|
| Électrode | Contient l'insert en hafnium qui émet l'arc électrique ; le corps en cuivre dissipe la chaleur | Creux ou cratère profond dans l'insert, épaulement en cuivre décoloré ou fissuré | La profondeur de la cavité est d'environ 1,6 mm (1/16 po), sinon l'amorçage de l'arc devient aléatoire. |
| Anneau tourbillonnant | Il fait tourner le gaz plasma pour que l'arc reste centré et que la buse refroidisse uniformément. | Orifices de gaz élargis ou obstrués, corps fondu ou brûlé | Les orifices de gaz sont visiblement déformés, partiellement obstrués ou la bague est endommagée par la chaleur. |
| Buse (embout) | Réduit l'arc à la taille de l'orifice qui correspond à l'ampérage | Orifice non rond, élargi, entaillé ou taché sur le visage | L'orifice est ovale, ébréché, ou la coupe présente un biseau important et des scories. |
| Bouclier / capuchon de retenue | Il maintient l'ensemble de la pile et dirige le gaz de protection autour de la buse. | Accumulation de projections, filetage croisé, capuchon déformé ou fissuré | Impossible de nettoyer les éclaboussures, le filetage est endommagé ou le bouchon ne se visse plus correctement. |
L'insert d'électrode est la pièce qui supporte l'arc électrique. Dans un plasma d'air ou d'oxygène, il est généralement en hafnium ; le cuivre qui l'entoure sert à dissiper la chaleur et à éviter sa fusion. Chaque amorce use légèrement cet insert, c'est pourquoi le nombre de perforations, et non la durée de coupe seule, est le facteur prédictif de la durée de vie de l'électrode. L'orifice de la buse détermine ensuite la compression de l'arc : avec une buse de 45 A et un courant de 65 A, l'orifice s'érode rapidement, la largeur de coupe augmente et le bord de coupe se déforme.
Pourquoi les pièces sont-elles assorties en un ensemble ?
L'électrode, la bague de turbulence, la buse et le protecteur sont conçus comme un ensemble pour un corps de torche, un ampérage et un gaz spécifiques. Utiliser une électrode partiellement usée avec une buse neuve est une mauvaise idée : l'électrode usée modifie la longueur de l'arc, le nouvel orifice chauffe plus que nécessaire et les deux pièces s'usent prématurément. Remplacez l'ensemble de coupe (électrode et buse) simultanément et inspectez la bague de turbulence du découpeur plasma.
Quelle est la durée de vie des consommables pour découpeur plasma ?
Il n'existe pas de valeur unique, et tout fournisseur qui en avance une sans se renseigner sur votre programme de découpe se contente de deviner. La durée de vie des consommables dépend du nombre d'amorçages, de l'intensité du courant, du matériau, du type d'air et de la hauteur de la torche. Une machine effectuant de longues découpes droites à un ampérage modéré peut enregistrer beaucoup plus d'heures d'amorçage avec un seul jeu de consommables qu'une machine réalisant des centaines de perçages courts dans une plaque de 12 mm, chaque perçage engendrant un choc thermique sur la buse.
Pour évaluer la durée de vie des consommables d'une torche plasma, il est utile de suivre séparément le nombre de perforations et le temps d'amorçage de l'arc, puis de calculer le coût par perforation et le coût par mètre de coupe. Si le coût par perforation augmente alors que vos réglages restent inchangés, c'est qu'un paramètre en amont a évolué : généralement la qualité de l'air, le contrôle de la hauteur ou l'usure de la bague de turbulence. Les fabricants publient les nombres de perforations prévus pour leurs torches et alimentations ; utilisez donc ces chiffres comme référence pour votre machine plutôt qu'une affirmation générique trouvée sur un forum.
Les six facteurs qui entraînent une mortalité prématurée des consommables
1. Perçage trop près de la plaque
Le perçage est l'événement le plus dommageable pour une buse. Le métal en fusion et les projections sont projetés vers la tête de torche, et si celle-ci est à la hauteur de coupe, la buse encaisse le choc directement. Percez plus haut que vous ne coupez : les recommandations d'Hypertherm concernant les consommables préconisent une hauteur de perçage environ deux fois supérieure à la hauteur de coupe, et les instructions de réglage de la hauteur de la torche indiquent une plage de fonctionnement de 150 à 200 % de la hauteur de coupe. Percez haut, puis abaissez la torche à la hauteur de coupe avant qu'elle ne pénètre dans la pièce.
2. Air humide ou huileux
L'eau et l'huile présentes dans le gaz plasma attaquent l'électrode et perturbent l'arc. L'humidité provoque des démarrages difficiles, un transfert d'arc irrégulier et une usure prématurée de l'électrode. La qualité de l'air de découpe plasma est donc un paramètre essentiel, et non une simple formalité d'entretien. Un sécheur frigorifique et un filtre coalescent à l'entrée de la machine constituent le minimum requis ; un sécheur à dessiccant est préférable dans les climats humides ou lorsque le compresseur chauffe. Il est impératif de purger régulièrement le réservoir et les filtres, et non au gré des envies.
3. Désadaptation d'intensité et d'orifice
Chaque buse possède une plage de courant optimale. Un courant trop faible produit un arc mou et irrégulier qui projette des scories ; un courant trop élevé érode l'orifice et surchauffe la protection. Il en va de même pour les consommables de coupe fine utilisés sur des tôles épaisses, ou pour les consommables standard utilisés sur des feuilles minces où un orifice plus petit est nécessaire. Réglez l'ampérage et le consommable selon le tableau de coupe du fabricant, en fonction du matériau et de l'épaisseur, puis ajustez la vitesse – et non l'orifice – pour limiter les scories.
4. Hauteur et distance de tir incorrectes.
La hauteur de coupe influe simultanément sur le biseau, les scories et la charge de la buse. Trop élevée, l'arc se propage, la saignée s'élargit et le bord est biseauté ; trop basse, les projections comblent l'espace entre la buse et la pièce. Sur une table CNC, un système de contrôle de la hauteur de la torche, basé sur un échantillonnage de la tension, assure une constance malgré la déformation de la pièce. Sur une torche manuelle, des protections permettent à la buse de suivre la pièce à faible intensité, mais les torches à forte intensité nécessitent un guide d'écartement pour maintenir la distance correcte.
5. Démarrage et arrêt dans la coupe
Chaque arc pilote et chaque transfert génèrent de l'usure. Programmer une amorce sur la chute, enchaîner les coupes lorsque le procédé le permet et éviter les redémarrages au milieu d'une saignée permettent de réduire le nombre de perçages par pièce. Sur les tôles épaisses, un délai de perçage trop court oblige l'arc à traverser difficilement la tôle et projette des projections vers la buse.
6. Une famille de consommables incorrecte ou une pièce de rechange.
Les familles de torches se ressemblent, mais ne sont pas interchangeables. Une tête de torche P31 et une tête de torche P80 utilisent des consommables différents ; monter le mauvais consommable endommage la colonne ou produit une coupe de mauvaise qualité, même s'il se visse physiquement. Les consommables de contrefaçon bon marché constituent l'autre aspect du problème : les tolérances de perçage des orifices et de collage des inserts déterminent si la pièce se comporte comme l'originale. Pour la production en série, achetez auprès d'un fournisseur capable de préciser la famille de torches et l'ampérage pour lesquels chaque pièce est conçue.
Table de diagnostic en atelier
| Symptôme | Cause la plus probable | Première action |
|---|---|---|
| Démarrage difficile, l'arc ne se transfère pas | Insert d'électrode usé, air humide | Inspectez le logement de l'électrode ; vérifiez le bol du filtre et le déshydrateur. |
| Grosse scorie d'un côté | Torche mal alignée, hauteur de coupe incorrecte, vitesse trop lente | Alignez la torche, vérifiez la hauteur de coupe, augmentez la vitesse par paliers. |
| La fente est plus large que d'habitude. | Orifice de la buse érodé | Remplacez la buse par la pièce de l'ampérage approprié. |
| Arc de dérive ou double arc | Bague de tourbillon endommagée ou buse fissurée | Remplacez la bague de turbulence et la buse, inspectez le capuchon de protection |
| Les consommables tombent en panne en quelques heures, pas en quelques jours. | Perçage à la hauteur de coupe, humidité, surintensité | Augmenter la hauteur de perçage, alimenter en air comprimé, vérifier le réglage de l'ampérage |
La qualité de coupe est un signal consommable
La qualité de coupe au plasma est mesurable, et non subjective. La norme ISO 9013:2017 classe les découpes thermiques selon des tolérances géométriques (perpendiculaire, largeur de coupe et traînée), permettant ainsi à un atelier de spécifier une classe de qualité au lieu de se baser sur un échantillon. Si la qualité de votre procédé se dégrade, examinez les consommables avant même de consulter le tableau de coupe : une buse légèrement ovale modifie la largeur de coupe et le biseau de chaque pièce suivante.
Comment optimiser la durée de vie des consommables de découpeur plasma : Liste de vérification pour la préparation
- Vérifiez la configuration. Assurez-vous que l'électrode, la bague de turbulence, la buse et le blindage correspondent au corps de la torche et à l'ampérage que vous utiliserez.
- Réglez d'abord la hauteur de perçage pour la découpe plasma. Commencez à 1,5–2 fois la hauteur de coupe, puis ajustez le délai de perçage jusqu'à ce que l'arc traverse la pièce proprement, sans projections.
- Abaissez la torche à la hauteur de coupe avant de vous déplacer. Ne vous déplacez pas tant que la torche est encore à la hauteur de perçage.
- Programmez les amorces dans les chutes. Évitez de percer le bord fini et effectuez des coupes en chaîne là où le nid le permet.
- Avant d'incriminer les pièces, vérifiez le circuit d'air. Utilisez de l' air sec et exempt d'huile au débit requis par la torche ; contrôlez le filtre d'entrée de la machine chaque semaine.
- Perçage des bûches. Un simple compteur par jeu de consommables transforme « ils s'usent vite » en un chiffre que vous pouvez comparer d'un mois à l'autre.
- Inspecter à chaque changement. Profondeur des piqûres d'électrode, circularité des orifices, trous de l'anneau de tourbillonnement et projections de la protection — deux minutes, quatre pièces.
Quand remplacer et ce qu'il ne faut pas faire
Remplacez l'électrode et la buse du découpeur plasma lorsque le diamètre de la cavité atteint environ 1,6 mm (1/16 po), ou plus tôt si l'amorçage devient irrégulier. Remplacez la buse plus tôt si l'orifice est ovalisé, ébréché ou si le biseau de coupe s'accentue brusquement. Jetez la bague de turbulence si ses orifices de gaz sont obstrués ou agrandis ; elle est peu coûteuse et protège les deux pièces adjacentes. Ne poncez, ne percez et n'alésez pas une buse pour la remettre en service : la géométrie de l'orifice est essentielle à son fonctionnement, et un orifice ouvert provoque une surconsommation de courant et endommage l'électrode.
Évitez également de frotter une pièce neuve contre une pièce usée. Si l'électrode est usée, la buse a très probablement subi le même nombre d'heures d'arc. Le remplacement des deux permet de maintenir la longueur d'arc et la charge thermique conformément aux spécifications.
Compatibilité des consommables avec votre plateforme Torch
La durée de vie des consommables commence avec la tête de torche elle-même. La tête de torche de découpe plasma UWELD P31 est conçue pour les systèmes de tables CNC, avec un corps optimisé pour un remplacement rapide de la buse et de l'électrode lors de la découpe à grande vitesse. La tête P80, plus robuste, est destinée aux tables automatisées exécutant des programmes de découpe intensifs. Les deux modèles sont disponibles avec des options de personnalisation et peuvent être fournis aux distributeurs qui développent leur propre gamme de torches. Si vous hésitez encore sur la plateforme adaptée à votre table, le guide des fournisseurs de torches de découpe plasma détaille la compatibilité des modèles P31/P80 et leur compatibilité avec les systèmes CNC.
Deux articles connexes pour les ateliers souhaitant optimiser le contrôle de leurs procédés : « Polyvalence en soudage MIG : causes et solutions » aborde la même problématique des consommables usés côté soudage, et « Utilisation du chalumeau pour la fabrication métallique » traite de l’inspection et de la qualité de coupe pour le soudage oxyacétylénique. Pages produits : Tête de torche plasma P31 et tête de torche plasma P80 .
Sécurité autour de la lampe torche
Les modifications des consommables surviennent à l'extrémité la plus chaude et la plus poussiéreuse du processus. Coupez l'alimentation électrique avant d'allumer une torche, laissez la cheminée refroidir et portez des lunettes de protection lors de la manipulation de pièces projetées. Les fumées, les rayonnements UV et les risques d'incendie sont couverts par la norme OSHA 29 CFR 1910.252 , qui définit les exigences générales pour le soudage et le découpage, notamment en matière d'EPI et de protection des matériaux combustibles. La ventilation et le contrôle des fumées font partie intégrante des mesures préventives, au même titre que le filtre à air : les deux protègent les personnes, et l'un d'eux protège également les consommables.
FAQ
Quels consommables utilise un découpeur plasma ?
Une torche classique comprend une électrode, une bague de turbulence, une buse (embout) et un protecteur ou un capuchon de retenue. Certains modèles ajoutent un godet à gaz ou un pare-étincelles séparé. Chaque élément est spécifique au corps de la torche et à sa plage d'intensité.
Quelle est la durée de vie des consommables pour découpeur plasma ?
La durée de vie d'une machine se mesure en nombre de perforations plutôt qu'en heures. Un jeu de plaques métalliques peut supporter des centaines de perforations sur une plaque fine à faible intensité, et bien moins sur une plaque épaisse avec des perforations fréquentes. Suivez le nombre de perforations de votre machine par jeu et utilisez les données publiées par le fabricant comme référence.
De quoi sont faits les consommables pour découpeurs plasma ?
Les électrodes sont constituées de corps en cuivre avec un insert en hafnium pour la production de plasma d'air et d'oxygène. Les buses et les écrans sont généralement en cuivre ou en alliage de cuivre, et les anneaux de turbulence sont souvent en céramique haute température ou en composite. Le choix des matériaux repose sur leur conductivité thermique et leur résistance à l'arc électrique, et non uniquement sur leur coût.
Les consommables pour découpeurs plasma sont-ils interchangeables ?
Non. Les pièces sont associées à une famille de torches et à une plage d'ampérage. Par exemple, les têtes de torche P31 et P80 nécessitent des consommables différents. Le fait qu'une pièce se visse n'est pas une garantie de compatibilité ; vérifiez le modèle de torche et le tableau de compatibilité avant le montage.
Pourquoi mes consommables s'usent-ils si vite ?
Vérifiez d'abord la hauteur de perçage, puis la qualité de l'air, et enfin l'ampérage par rapport aux caractéristiques de la buse. Un perçage à la hauteur de coupe, l'humidité dans la conduite d'air et l'utilisation d'une buse au-delà de sa plage de fonctionnement optimale sont les principales causes de défaillance prématurée. Un anneau de turbulence obstrué est la deuxième cause la plus fréquente.
Est-il possible d'affûter ou d'aléser une buse à plasma ?
Non. Le diamètre et la circularité de l'orifice déterminent la constriction de l'arc et la densité de courant. Tout alésage agrandit le trou, élargit la saignée et surcharge l'électrode. Remplacez plutôt la buse.
Ai-je besoin de consommables différents selon l'épaisseur du produit ?
Oui, dans la plupart des cas. Les matériaux plus épais nécessitent un orifice plus large et un ampérage plus élevé ; les tôles fines se coupent mieux avec des consommables de coupe fine et un courant plus faible. Consultez le tableau de coupe adapté au matériau et à son épaisseur plutôt que d'utiliser un seul jeu de consommables pour tout.
Un découpeur plasma a-t-il besoin d'air sec ?
Il lui faut de l'air propre, sec et exempt d'huile. L'humidité corrode l'électrode et rend le démarrage difficile, tandis que l'huile contamine l'orifice. Un sécheur et un filtre coalescent à l'entrée de la machine constituent la configuration minimale pratique.
Quelle est la différence entre un embout de traînée et un embout à distance ?
Une buse traînante est conçue pour glisser sur la pièce, généralement à faible intensité. Une buse à distance fixe se situe à une distance fixe au-dessus de la plaque et nécessite un guide ou un système de réglage de la hauteur de la torche. L'utilisation d'une buse traînante à forte intensité transfère de la chaleur vers la protection thermique et réduit sa durée de vie.
Comment savoir quand changer l'électrode plutôt que la buse ?
Examinez l'insert : une cavité d'environ 1,6 mm (1/16 po) de profondeur indique que l'électrode est usée. Examinez l'orifice : un trou ovale, élargi ou entaillé indique que la buse est usée. En pratique, remplacez les deux simultanément afin de maintenir l'équilibre entre la longueur d'arc et la charge thermique.
Conclusion
Les consommables pour découpeur plasma s'usent prématurément pour des raisons visibles et mesurables : un perçage trop bas, de l'air humide, une buse utilisée au-delà de sa limite d'intensité, ou un anneau de tourbillonnement non inspecté. Réglez la hauteur de perçage à 1,5–2 fois la hauteur de coupe, assurez-vous que l'air est sec, adaptez la puissance du plasma à la torche et à l'ampérage, et notez le nombre de perçages par série. Cette procédure coûte généralement moins cher que les pièces qu'elle permet d'économiser.
Si vous recherchez des têtes de torche plasma ou des kits de consommables pour une table CNC, ou si vous souhaitez vérifier quelle famille de torches convient à votre alimentation électrique, contactez notre équipe en nous fournissant les détails de votre machine et votre programme de découpe, et nous vous aiderons à trouver les pièces compatibles.