La porosité en soudage MIG est due à la présence de gaz de protection, d'humidité ou de contaminants piégés dans le bain de fusion et incapables de s'évacuer avant la solidification du métal, créant ainsi des vides à l'intérieur ou à la surface du cordon. Dans la plupart des ateliers, il ne s'agit pas d'un simple mauvais réglage, mais d'un maillon défaillant d'une chaîne : un gaz n'ayant jamais atteint l'arc correctement, un fil ou une plaque ayant entraîné des impuretés dans le bain, ou une torche dont les consommables étaient suffisamment usés pour perturber la protection gazeuse. Ce défaut étant visible et reproductible, il est également l'un des plus rapides à diagnostiquer une fois la chaîne de causes identifiée.
Ce guide explique comment interpréter les quatre types de porosité courants, une séquence de diagnostic de dix minutes qui commence à la source de gaz et se termine à l'extrémité du contact, les paramètres de débit de gaz qui entraînent la plupart des récurrences, pourquoi l'aluminium se comporte différemment et comment les codes d'inspection déterminent si un joint est effectivement rejeté.
Qu'est-ce que la porosité du soudage MIG ?
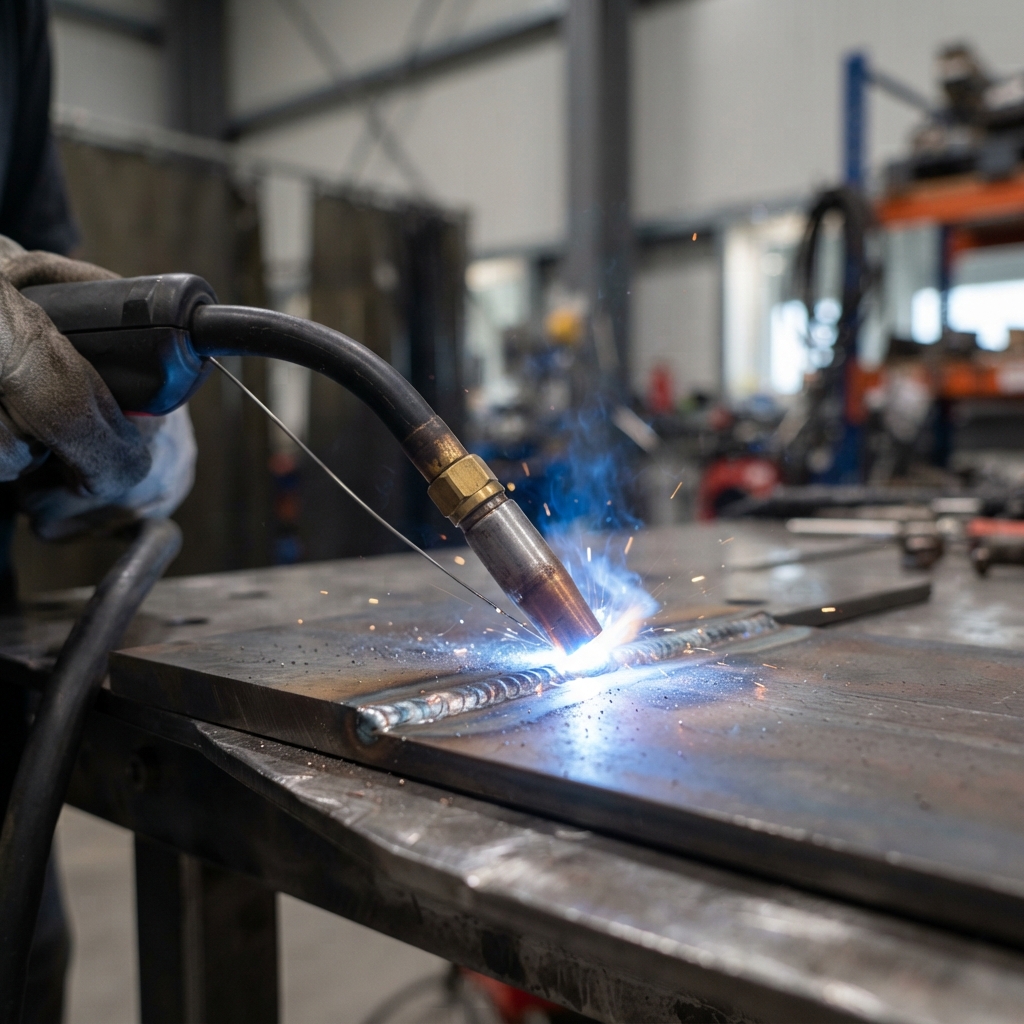
Le soudage MIG (GMAW) utilise un fil-électrode plein continu alimentant une torche, tandis qu'un gaz de protection circule autour de l'arc. Ce gaz remplace l'atmosphère, permettant ainsi au bain de fusion de se solidifier sans absorber d'azote, d'oxygène, d'hydrogène ni de vapeur d'eau. En cas de défaillance de cette protection, la porosité se manifeste par des cavités arrondies formées par le gaz resté emprisonné dans le métal au lieu de s'échapper.
En pratique, la porosité de soudage MIG se présente sous quelques formes reconnaissables, et sa forme constitue le premier indice de diagnostic. La porosité diffuse est répartie uniformément le long du cordon et indique généralement un problème de gaz à l'échelle du système. La porosité concentrée se situe dans une zone précise et signale souvent une contamination locale ou des arrêts et redémarrages. Les piqûres, parfois appelées cannelures, sont des canaux internes allongés et sont caractéristiques d'une forte contamination par les gaz ou par l'humidité. La porosité en cratère apparaît uniquement à l'endroit où l'arc s'est arrêté.
Aperçu des quatre schémas courants
| Modèle | Ce que vous voyez | Point de départ le plus probable |
|---|---|---|
| Dispersé | Des trous ronds isolés répartis sur toute la perle | Débit de gaz trop faible ou trop élevé, courants d'air, fuite de gaz |
| Regroupé | Groupes de trous dans une section | Huile, peinture, rouille ou humidité sur cette partie de l'articulation ; redémarrage difficile |
| Trou de ver / tuyauterie | Canaux internes allongés, souvent mis en évidence par radiographie | Contamination gazeuse importante, fil électrique humide ou rouillé, gaz inadéquat |
| Cratère | Trous uniquement à l'extrémité de la perle | Pas de remplissage du cratère, l'écoulement de gaz post-coupure trop précoce |
Qu’est-ce qui provoque la porosité lors du soudage MIG ?
Les causes de porosité les plus fréquentes en soudage MIG se regroupent en quatre familles. Les traiter dans cet ordre vous évitera de modifier la vitesse de dévidage du fil alors que le véritable problème est une durite fissurée.
1. Perte de la couverture de gaz de protection
C'est la cause la plus fréquente, et elle peut se manifester de plusieurs façons. Le débit peut être insuffisant pour remplir la zone d'arc, ou au contraire si élevé que le jet devient turbulent et aspire l'air ambiant. Une buse obstruée, une pointe de contact usée, un tuyau ou une électrovanne qui fuit, une bouteille vide ou une porte d'atelier ouverte peuvent tous endommager la protection, mais de différentes manières. Souder à l'extérieur ou à proximité d'un ventilateur, d'une grue ou d'une porte de hall ouverte suffit à éliminer le gaz, même si le régulateur indique un débit correct.
2. Contamination du fil ou de la plaque
L'huile, la graisse, le liquide de refroidissement, la peinture, l'apprêt, l'adhésif, la calamine, la rouille et l'humidité dégagent tous des gaz au contact de l'arc électrique. Il en va de même pour une bobine de fil restée ouverte pendant des mois dans un atelier humide, ou pour une gaine imprégnée de lubrifiant de tréfilage. L'acier galvanisé et revêtu nécessite une manipulation particulière, car le revêtement se vaporise dans le bain de fusion.
3. Consommables et état de la lampe torche
Une buse de soudage MIG usée et ovalisée, une buse obstruée par des projections, une gaine pliée ou des galets d'entraînement trop serrés modifient tous la trajectoire du fil à la sortie de la torche. Lorsque le fil dévie, l'arc dévie également et la protection gazeuse ne couvre plus le bain de fusion. Les consommables sont peu coûteux comparés au prix d'une pièce non conforme ; c'est pourquoi un intervalle de remplacement fixe est généralement rentable. Le guide de la chaîne d'approvisionnement des consommables explique comment garantir la constance des spécifications des buses, des embouts et des gaines entre les commandes.
4. Paramètres dépassant la capacité du bouclier à gaz
Un dépassement excessif (distance entre la buse de contact et la pièce), un angle de torche trop prononcé, une vitesse de déplacement laissant le bain de fusion exposé et une polarité incorrecte peuvent tous engendrer de la porosité, même dans un système par ailleurs fonctionnel. Le soudage GMAW à fil plein fonctionne normalement avec l'électrode positive (DCEP) ; un réglage de polarité incorrect sur une machine multiprocédés modifiera simultanément la stabilité de l'arc et le comportement des gaz.
Diagnostic en dix minutes : séquence d’inspection en magasin
Modifiez une variable à la fois et notez les modifications apportées. L'ordre est important : vérifiez le circuit de gaz avant de toucher aux réglages de la machine, car un réglage effectué pour compenser une fuite sera de nouveau défectueux dès que la fuite sera réparée.
- Vérifiez le gaz. Contrôlez l'étiquette de la bouteille et la composition du mélange par rapport à la tâche. Une bouteille de CO2 utilisée sur un poste prévu pour un mélange argon-CO2 75/25 provoquera une fusion et une mauvaise soudure.
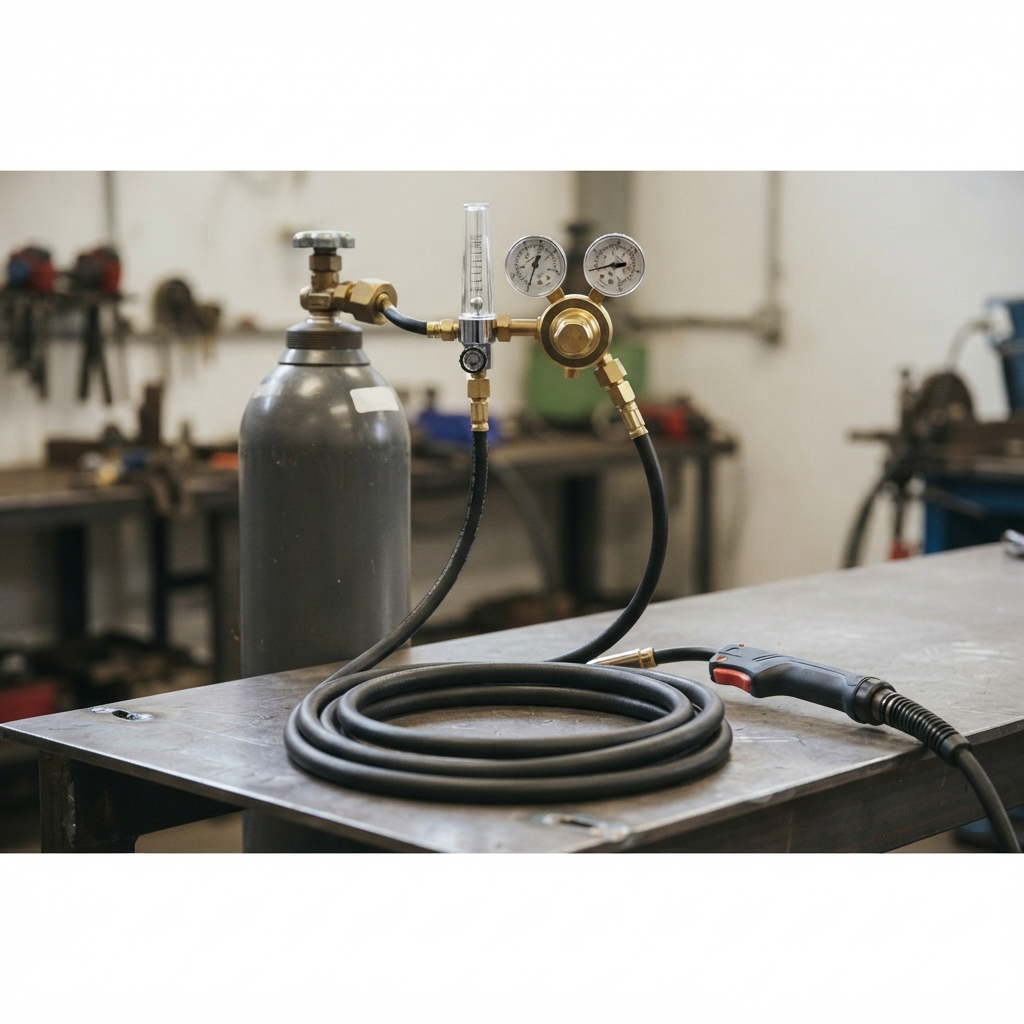
- Mesurez le débit à la buse, et non au niveau du régulateur. Un débitmètre à la sortie de la torche indique le débit réel atteignant l'arc. Un manomètre de régulateur indiquant une pression correcte peut alimenter une conduite obstruée ou présentant une fuite.
- Vérifiez l'étanchéité de l'ensemble du circuit. Appliquez de l'eau savonneuse sur la sortie du régulateur, les raccords de tuyau, l'électrovanne et le raccord de la torche. Une petite fuite aspire de l'air lors de la détente du gaz.
- Examinez l'intérieur de la buse. Il est fréquent que des projections obstruent les orifices de gaz ; c'est un phénomène courant et facile à manquer de l'extérieur. Nettoyez ou remplacez la buse, puis vérifiez à nouveau le débit.
- Inspectez la pointe de contact et le manchon. Remplacez une pointe ovale ou dont l'alésage est obstrué par des projections, et remplacez un manchon plié, sale ou de diamètre inadapté au fil.
- Vérifiez le fil. Recherchez la présence de rouille, de pliures, d'une bobine desserrée et une tension du galet d'entraînement qui écrase le fil ou le laisse glisser.
- Nettoyez le joint. Meulez ou brossez à la brosse métallique sur au moins 25 mm (environ 1 pouce) de part et d'autre de la ligne de soudure, et dégraissez avant de meuler afin d'éviter que des contaminants ne soient poussés dans la surface.
- Contrôlez l'air autour de l'arc. Fermez les portes, isolez la zone de travail et, si vous devez souder en courant d'air, augmentez légèrement le débit et réduisez la distance de soudage plutôt que d'ouvrir grand l'arrivée de gaz.
Débit de gaz de protection : le réglage le plus souvent erroné
Aux États-Unis, le débit de gaz de protection se mesure en pieds cubes par heure (CFH), et ailleurs en litres par minute. L'erreur la plus fréquente en atelier n'est pas de le régler trop bas, mais d'ouvrir le régulateur après un problème de tirage, créant ainsi des turbulences qui aggravent la porosité. Un débit plus élevé n'améliore pas la couverture, et la porosité observée en soudage MIG qui s'accentue à l'ouverture de la vanne est due à un problème de turbulence, et non à un manque de gaz.
| Application | Plage de départ couramment utilisée | Qu'est-ce qui change ? |
|---|---|---|
| Acier doux, argon-CO2 75/25, court-circuit | 15-25 CFH à la buse | Taille de la buse, profondeur, courants d'air ; en dessous d'environ 10 pi³/h, la couverture s'effondre. |
| Acier doux, 100 % CO2 | 15-25 CFH | Le CO2 chauffe davantage et projette plus de gaz ; son comportement d'écoulement diffère de celui des mélanges. |
| Acier inoxydable, mélange de trois | 20-30 CFH | Des débits plus élevés sont souvent nécessaires ; vérifiez-les à l’aide du tableau du fabricant de la machine. |
| Aluminium, argon pur | 20-30 CFH | Les courants d'air et les objets qui dépassent sont plus douloureux ; le blindage à l'argon est facilement perturbé. |
Il s'agit de plages de réglage initiales pour l'industrie, et non de spécifications pour une machine en particulier. Utilisez le tableau de réglage de votre source d'alimentation et de votre torche, puis ajustez par petits paliers en observant le cordon de soudure. Si la qualité de la soudure s'améliore lorsque vous réduisez le débit, il s'agissait de turbulence, et non d'un manque de filament. Si elle ne s'améliore que lorsque vous augmentez le débit bien au-delà des valeurs indiquées dans le tableau, recherchez une fuite ou une buse partiellement obstruée.
Comment prévenir la porosité en soudage MIG : une procédure de préparation
La prévention consiste principalement en une courte routine répétée au début de chaque quart de travail, ainsi qu'en un programme de remplacement des pièces d'usure.
- Début du poste : vérifier le type de gaz, régler le débit avec un débitmètre au niveau du chalumeau, inspecter la buse et l’embout, et réaliser un cordon de test de 100 mm sur une rebut du même lot que la plaque de production.
- À chaque changement de bobine : vérifier que le fil n’est pas rouillé ni plié, souffler la gaine et confirmer la tension du galet d’entraînement en arrêtant le fil contre un bloc.
- Hebdomadaire : tester l’étanchéité des raccords et du tuyau, vérifier le fluage du régulateur et inspecter la pince de mise à la terre et le câble pour détecter une mauvaise connexion qui chauffe sous charge.
- Pour chaque tâche : adapter le gaz et le fil au métal de base, maintenir le joint sec et noter les réglages qui ont permis d’obtenir un cordon propre afin que l’opérateur suivant puisse les reproduire.
Pour les cellules de soudage à haut volume, le choix de la torche fait également partie de cette procédure. Le facteur de marche, la longueur du câble et le type de connecteur déterminent si la torche reste froide et stable pendant un poste de travail ; c’est le sujet du guide des torches MIG de production .
Porosité dans l'aluminium soudé MIG
La porosité de l'aluminium soudé MIG est plus fréquente que celle de l'acier pour deux raisons. La couche d'oxyde de l'aluminium retient l'humidité et absorbe l'hydrogène. L'aluminium fondu dissout beaucoup plus d'hydrogène qu'il ne peut en contenir à l'état solide ; ainsi, tout hydrogène présent lors de la solidification se transforme en bulles. L'action nettoyante de l'arc contribue à rompre l'oxyde, mais n'élimine ni l'huile, ni le liquide de refroidissement, ni l'eau du joint.
Mesures pratiques : dégraisser d’abord avec un solvant, puis brosser avec une brosse en acier inoxydable réservée à l’aluminium, et souder rapidement avant que l’oxyde ne se reforme. Utiliser de l’argon plutôt qu’un mélange argon-CO2, maintenir le fil sec et éviter de faire passer la torche dans le bain de fusion. Préchauffer les zones humides ou épaisses permet d’éliminer l’humidité superficielle, et une couverture de gaz légèrement plus large facilite le soudage des cordons longs et chauds. Si la porosité de soudage MIG apparaît uniquement sur l’aluminium et nulle part ailleurs dans l’atelier, la cause est généralement la procédure de nettoyage ou le fil, et non la machine.
Humidité, calamine et revêtements
Tout élément présent en surface se transforme en gaz lors du soudage à l'arc. Calamine épaisse, colorant de traçage à base d'huile, produit anti-projections accumulé dans un joint, apprêt, revêtement galvanisé et condensation sur la tôle froide sont autant de causes fréquentes de porosités localisées. Pour les tôles humides ou fortement contaminées, il est courant de procéder à un léger préchauffage afin d'éliminer l'humidité. Les guides de référence préconisent généralement une température de 93 à 104 °C (200 à 220 °F) à cet effet, mais la valeur optimale dépend du matériau et du procédé de soudage.
L'acier revêtu et galvanisé nécessite un contrôle supplémentaire : le revêtement dégage des fumées en brûlant, aussi la ventilation et la protection respiratoire sont-elles aussi importantes que la qualité de la soudure. L'OSHA (Occupational Safety and Health Administration) américaine définit les exigences en matière de ventilation mécanique pour le soudage et le découpage dans le CFR 29, section 1910.252 ; il s'agit d'un minimum, et non d'un objectif absolu.
Inspection et acceptation de la porosité des soudures
Tous les pores ne constituent pas un motif de rejet. L'acceptation dépend du code de fabrication de la pièce et de la méthode d'inspection utilisée. Les normes AWS D1.1 pour l'acier de construction et ISO 5817 pour l'acier soudé par fusion définissent des limites en fonction du type, de la taille et de l'emplacement des discontinuités. La radiographie ou les ultrasons permettent de détecter les porosités internes invisibles à l'œil nu. Deux règles pratiques s'en dégagent.
- Évaluez la situation en fonction du plan et du code, et non en fonction des rebuts. Consignez les critères d'acceptation applicables avec le document de travail afin que les décisions d'inspection soient cohérentes d'une équipe à l'autre.
- Il est impératif de corriger le processus avant de réparer la pièce. Meuler et ressouder un joint poreux sans en corriger la cause engendre un second joint poreux, et des réparations répétées peuvent aggraver un défaut déjà présent.
Suivez le taux de défauts par cause (gaz, contamination, consommables, paramètres) plutôt que par soudeur. Après quelques semaines, une ou deux causes principales se dégagent généralement, et c'est sur celles-ci qu'un petit investissement est rapidement rentabilisé.
Quand le problème vient de la torche, et non de la technique
Si le débit de gaz est correct au niveau du régulateur mais que le cordon présente toujours une porosité irrégulière due au soudage MIG, la perte se situe entre la machine et l'arc. Les torches usées ou incompatibles sont une cause fréquente, et la solution consiste souvent à les remplacer par un modèle identique plutôt qu'à changer de procédé.
Notre torche de soudage MIG 15AK est une torche de 150 A refroidie par air, dimensionnée pour les postes de soudage de type MIG200 et conçue pour le travail de l'acier et de l'aluminium. Pour les configurations à plus haut rendement, la torche MIG/MAG 24KD utilise un câble de 3 m et un raccord rapide Euro standard pour les postes MIG-250PRO, MP200 et similaires. Côté gaz, le régulateur de pression CO₂/argon 1C008-0028 est un modèle russe avec soupape de sécurité et vanne d'arrêt intégrées, offrant un rapport qualité-prix avantageux pour les ateliers souhaitant standardiser leur production avec une seule gamme de régulateurs. Ces trois produits sont disponibles en gros et pour les programmes OEM.
Les spécifications techniques ne suffisent pas à garantir qu'une lampe torche convienne à votre cellule. Le facteur de marche, la longueur du câble, le connecteur et la disponibilité des consommables sont déterminants pour assurer une protection gazeuse stable tout au long d'un poste de travail.
FAQ
Qu’est-ce qui provoque la porosité lors du soudage MIG ?
Par ordre de fréquence : gaz de protection ne couvrant pas l’arc (faible débit, turbulence, fuites, buse obstruée, courants d’air), contamination du fil ou de la plaque (huile, peinture, rouille, humidité), consommables usés perturbant le trajet du fil et paramètres tels qu’un dépassement excessif ou une polarité incorrecte.
Un excès de gaz peut-il provoquer de la porosité ?
Oui. Un débit excessif crée des turbulences à la buse, et le jet turbulent aspire l'air ambiant dans le flux de protection. Si la porosité du soudage MIG s'améliore lorsque vous réduisez le débit, le problème initial était la turbulence, et non un manque de fil.
Pourquoi n'observe-t-on de la porosité qu'au début d'une soudure ?
Le pré-débit de gaz est généralement insuffisant, ou la buse est encore hors du joint au moment de l'amorçage de l'arc. Augmentez légèrement le pré-débit, commencez par positionner la buse au-dessus du joint et assurez-vous que le bain de fusion soit bien formé avant de déplacer la buse.
Un fil rouillé ou humide peut-il provoquer de la porosité ?
Oui. La rouille, le lubrifiant de tirage et l'humidité absorbée libèrent tous de l'hydrogène dans l'arc électrique. Rangez les bobines dans un endroit sec et hermétique, jetez le fil rouillé et vérifiez que la gaine ne transporte pas de saletés dans la torche.
Pourquoi l'aluminium est-il plus sujet à la porosité ?
La couche d'oxyde de l'aluminium retient l'humidité et absorbe l'hydrogène ; l'aluminium fondu ne peut donc pas retenir beaucoup d'hydrogène lors de sa solidification. Le protocole de nettoyage, le fil sec et la protection à l'argon pur sont plus importants que les réglages de la machine.
Toute porosité est-elle un motif de rejet ?
Non. L'acceptation est définie par le code applicable et la méthode d'inspection. Les normes AWS D1.1 et ISO 5817 autorisent toutes deux des limites définies en fonction du type, de la taille et de l'emplacement de la discontinuité ; il convient donc de vérifier le dessin et les critères d'acceptation avant de mettre une pièce au rebut.
Comment puis-je vérifier le débit de gaz au niveau de la torche ?
Installez un débitmètre à la sortie de la buse et mesurez le débit pendant la circulation du gaz, et non au niveau du manomètre du régulateur. Cela indique la quantité de gaz qui atteint réellement l'arc et permet de distinguer immédiatement un problème d'alimentation d'un problème de débit.
Conclusion
La porosité en soudage MIG est bien plus souvent due à un problème d'alimentation en gaz et de propreté qu'à un mauvais réglage. Commencez par analyser le motif de soudage, puis vérifiez le type de gaz et le débit à la buse, effectuez un test d'étanchéité du circuit, inspectez la pointe, la buse et le manchon, nettoyez le joint et contrôlez l'air autour de l'arc. Une fois le cordon propre, notez les réglages et intégrez ces vérifications à votre routine de travail afin d'éviter la réapparition du défaut lors du soudage suivant.
Si vous avez constaté une porosité sur votre machine de soudage MIG due à une torche usée, une buse obstruée ou un régulateur défectueux, notre équipe peut vous aider à trouver une pièce de rechange compatible avec votre machine. Indiquez-nous le modèle, le type de connecteur et le facteur de marche via notre page de contact et nous vous confirmerons la compatibilité.