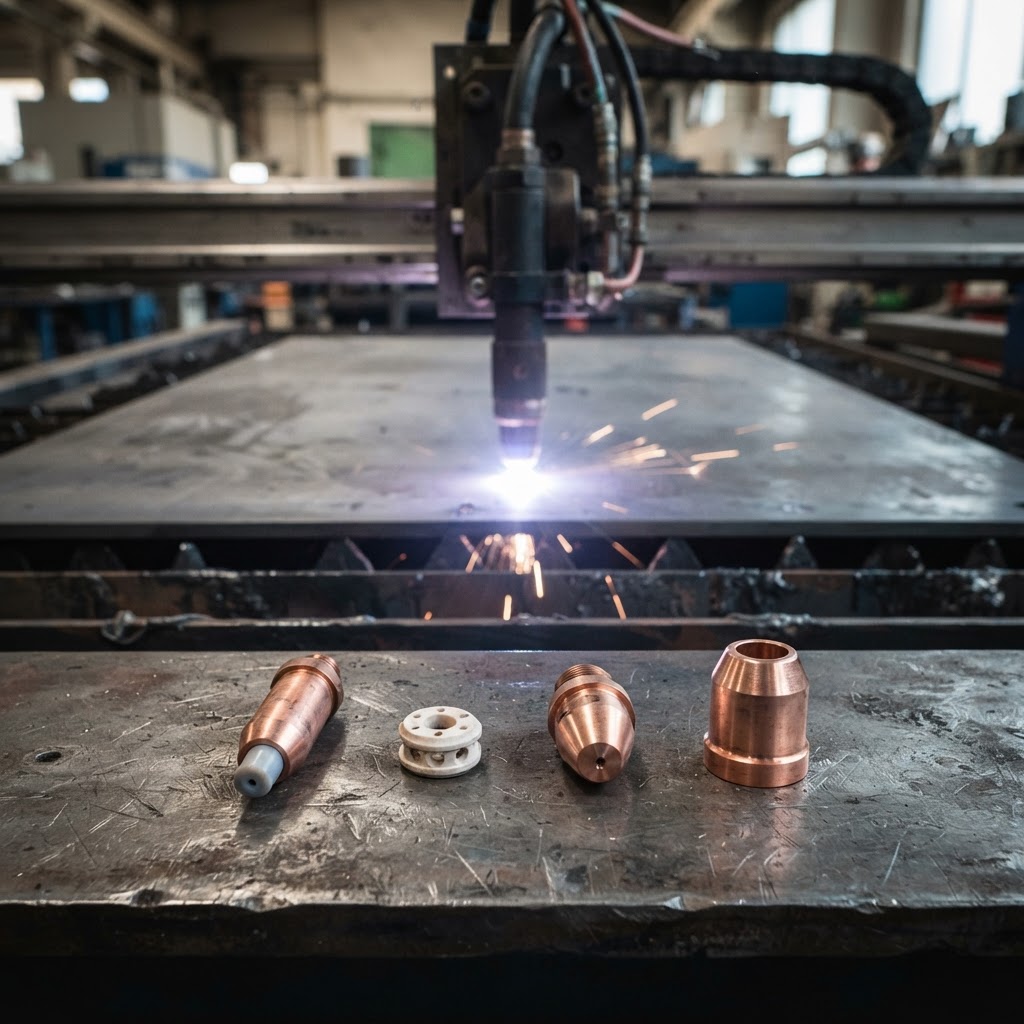
Los consumibles de la cortadora de plasma son las piezas reemplazables dentro de la antorcha (electrodo, boquilla, anillo de remolino y protector o tapa de retención) que dan forma y limitan el arco. Están diseñados para desgastarse, pero la mayoría de las quejas sobre su corta vida útil en el taller se deben a la altura de perforación, la humedad del aire o el uso de la pieza incorrecta para el amperaje, no a las piezas en sí. Si se corrigen estos tres factores, un juego típico durará mucho más y cortará con mayor precisión.
¿Qué función cumplen los consumibles de la cortadora de plasma en el arco eléctrico?
La antorcha es una pequeña cámara de reacción controlada. El gas de plasma entra, se agita, se ioniza mediante un arco eléctrico entre el electrodo y la pieza de trabajo, y se fuerza a través de un orificio estrecho que concentra la energía. Cada consumible de este conjunto tiene una función específica y su fallo es reconocible. Comprender el funcionamiento del conjunto permite reemplazar una pieza en lugar de intentar adivinar el estado de toda la antorcha.
| Consumible | Trabajo en el arco | Use señales | Jubilarse cuando |
|---|---|---|---|
| Electrodo | Contiene el inserto de hafnio que emite el arco; el cuerpo de cobre disipa el calor. | Fosa o cráter profundo en el inserto, hombro de cobre descolorido o agrietado | El pozo tiene una profundidad aproximada de 1,6 mm (1/16 pulg.), de lo contrario, los arranques del arco se vuelven poco fiables. |
| Anillo en espiral | Hace girar el gas de plasma para que el arco permanezca centrado y la boquilla se enfríe de manera uniforme. | Orificios de gas agrandados u obstruidos, cuerpo derretido o chamuscado | Los orificios de gas están visiblemente deformados, parcialmente bloqueados o el anillo está dañado por el calor. |
| Boquilla (punta) | Restringe el arco al tamaño del orificio que coincide con el amperaje. | Orificio deforme, agrandado, mellado o salpicado en la cara. | El orificio es ovalado, está astillado o el corte muestra un bisel pronunciado y escoria. |
| Tapa protectora/de retención | Mantiene unido el conjunto y dirige el gas de protección alrededor de la boquilla. | Acumulación de salpicaduras, roscas cruzadas, tapa deformada o agrietada | Las salpicaduras no se pueden limpiar, las roscas están dañadas o la tapa ya no encaja. |
El inserto del electrodo es la parte que transporta el arco. En plasma de aire y oxígeno, normalmente es de hafnio; el cobre que lo rodea disipa el calor para evitar que el inserto se funda. Cada arranque consume una pequeña cantidad de este inserto, por lo que el número de perforaciones —y no solo los minutos de corte— es el que predice la vida útil del electrodo. El orificio de la boquilla determina la intensidad del arco: si se utiliza una boquilla de 45 A a 65 A, el orificio se erosiona rápidamente, el corte se ensancha y el borde cortado se dobla.
Por qué las piezas se emparejan como un conjunto
El electrodo, el anillo de remolino, la boquilla y la pantalla están diseñados como un conjunto para un cuerpo de antorcha, amperaje y gas específicos. Mezclar un electrodo parcialmente desgastado con una boquilla nueva es un error común: el inserto desgastado modifica la longitud del arco, el nuevo orificio se calienta más de lo debido y ambas piezas se dañan prematuramente. Reemplace el conjunto de corte (electrodo y boquilla) al mismo tiempo e inspeccione el anillo de remolino del cortador de plasma.
¿Cuánto duran los consumibles de una cortadora de plasma?
No existe una cifra única, y cualquier proveedor que la proporcione sin consultar sobre su programa de corte está adivinando. La vida útil de los consumibles depende de la frecuencia con la que se inicia el arco, la corriente, el material, el aire comprimido y la altura de la antorcha. Una máquina que corta tramos rectos largos con un amperaje moderado puede acumular muchas más horas de arco encendido con un solo juego de consumibles que una máquina que realiza cientos de perforaciones cortas en placas de 12 mm, donde cada perforación genera un choque térmico en la boquilla.
Una forma útil de calcular la vida útil de los consumibles de la antorcha de plasma es registrar por separado el número de perforaciones y el tiempo de arco encendido, y luego calcular el costo por perforación y el costo por metro de corte. Si el costo por perforación aumenta sin que se hayan modificado los ajustes, significa que algo en la etapa anterior del proceso se ha desviado, generalmente la calidad del aire, el control de altura o el anillo de remolino desgastado. Los fabricantes publican el número de perforaciones esperado para sus propias combinaciones de antorcha y fuente de alimentación, así que utilice esas cifras como referencia para su máquina en lugar de una afirmación genérica de un foro.
Las seis cosas que acaban con los consumibles prematuramente
1. Perforar demasiado cerca de la placa
La perforación es el evento más dañino en la vida útil de una boquilla. El metal fundido y las salpicaduras rebotan hacia la boquilla, y si esta se encuentra a la altura de corte, la boquilla recibe el impacto directamente. Perfore a una altura mayor que la de corte: la guía de consumibles de Hypertherm indica que la altura de perforación debe ser aproximadamente el doble de la altura de corte, y su guía de control de altura de la antorcha describe un rango de trabajo del 150 al 200 % de la altura de corte. Perfore a una altura mayor y luego baje a la altura de corte antes de que la antorcha entre en la pieza.
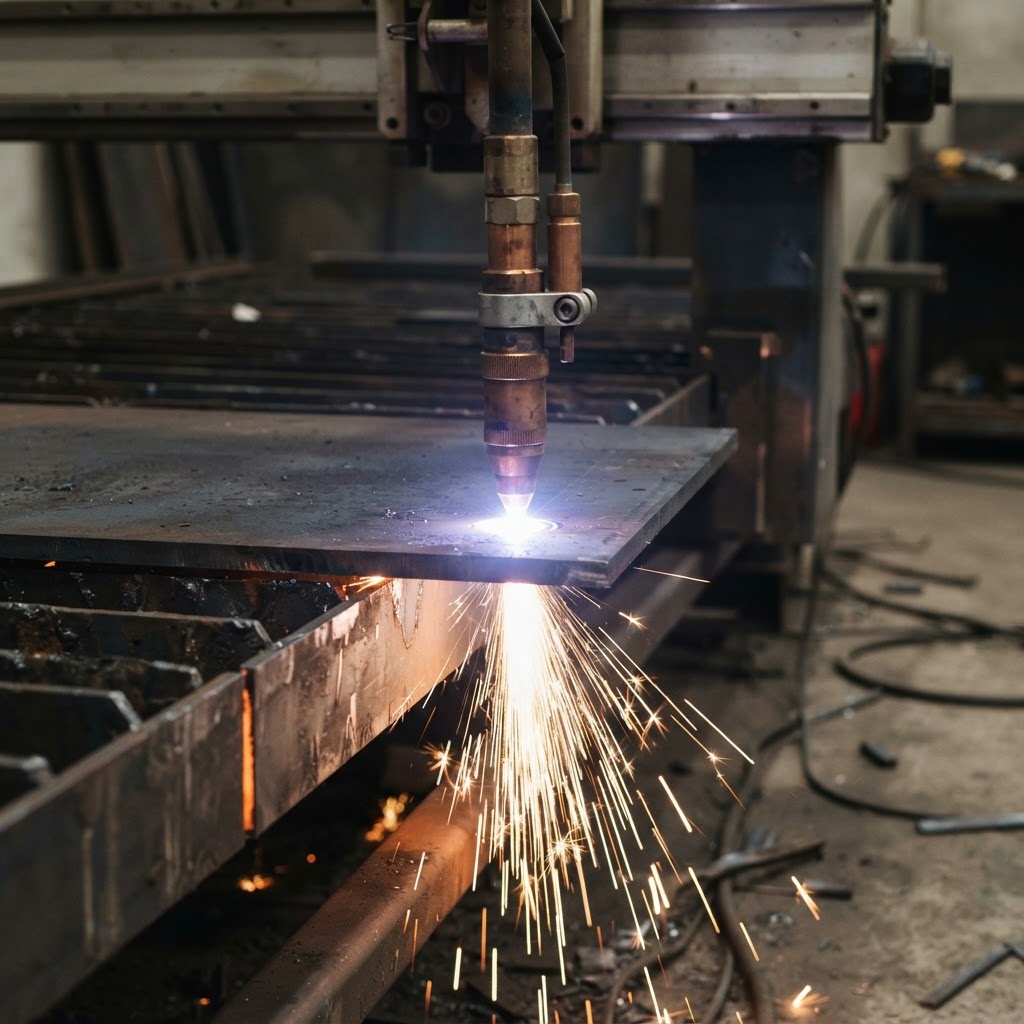
2. Aire húmedo o aceitoso
El agua y el aceite presentes en el gas de plasma atacan el inserto del electrodo y perturban el arco. La humedad provoca arranques difíciles, transferencia de arco errática y corrosión del inserto mucho antes de su punto normal de desgaste. Por lo tanto, la calidad del aire de corte por plasma es una variable consumible, no un detalle de mantenimiento. Un secador refrigerado y un filtro coalescente en la entrada de la máquina son lo mínimo; un secador desecante es la opción más segura en climas húmedos o donde el compresor funciona a alta temperatura. Drene los depósitos del receptor y del filtro según un programa establecido, no cuando alguien se acuerde.
3. Desajuste entre amperaje y orificio.
Cada boquilla tiene un rango de corriente óptimo. Si la corriente fluye por debajo de este rango, se produce un arco suave e irregular que salpica; si fluye por encima, se erosiona el orificio y se sobrecalienta la protección. Lo mismo ocurre con los consumibles de corte fino utilizados en placas gruesas, o con los consumibles estándar aplicados sobre láminas delgadas donde se requiere un orificio más pequeño. Ajuste el amperaje y el consumible según la tabla de corte del fabricante para el material y el espesor, y luego ajuste la velocidad (no el orificio) para corregir la escoria.
4. Altura y separación de la antorcha incorrectas
La altura de corte afecta simultáneamente al bisel, la escoria y la carga de la boquilla. Si es demasiado alta, el arco se extiende, el corte se ensancha y el borde se bisela; si es demasiado baja, las salpicaduras cubren el espacio entre la boquilla y la placa. En una mesa CNC, un control de altura de antorcha que muestrea el voltaje mantiene esta altura constante a medida que la placa se deforma. En una antorcha manual, las protecciones de arrastre permiten que la punta se deslice sobre la pieza a baja intensidad de corriente, pero las antorchas de mayor intensidad de corriente necesitan una guía de separación para mantener la distancia correcta.
5. Empezar y parar en el corte
Cada arco piloto y transferencia supone un desgaste. Programar una entrada en material de desecho, encadenar cortes cuando el proceso lo permite y evitar reinicios en medio de un corte reducen el número de perforaciones por pieza. En placas más gruesas, un retardo de perforación demasiado corto obliga al arco a esforzarse para atravesar la placa y proyecta salpicaduras hacia la boquilla.
6. La familia de consumibles incorrecta o una pieza de copia.
Las antorchas de diferentes familias tienen un aspecto similar, pero no son intercambiables. Un cabezal de antorcha P31 y uno P80 utilizan juegos de consumibles distintos, y colocar el incorrecto daña el conjunto o produce un corte defectuoso, incluso si se enrosca físicamente. Los consumibles de imitación de bajo coste representan la segunda parte de este problema: las tolerancias de perforación de orificios y de unión de los insertos determinan si la pieza se comporta como la original. Para trabajos de producción, compre a un proveedor que pueda especificar para qué familia de antorcha y amperaje está diseñada cada pieza.
Mesa de diagnóstico de planta de producción
| Síntoma | Causa más probable | Primera acción |
|---|---|---|
| Arranque difícil, el arco no se transferirá | Inserto de electrodo desgastado, aire húmedo | Inspeccione el pozo del electrodo; revise el recipiente del filtro y el secador. |
| Escoria espesa en un lado | Antorcha desalineada, altura de corte incorrecta, velocidad demasiado lenta | Alinee la antorcha, verifique la altura de corte, aumente la velocidad gradualmente. |
| Corte más ancho de lo habitual | Orificio de la boquilla erosionado | Reemplace la boquilla con la pieza de amperaje correcta. |
| Arco errático o arco doble | Anillo de remolino dañado o boquilla agrietada | Reemplace el anillo de remolino y la boquilla, inspeccione la tapa protectora. |
| Los consumibles fallan en horas, no en días. | Perforación a la altura del corte, humedad, sobrecorriente | Elevar la altura del orificio, suministrar aire, comprobar el ajuste de amperaje. |
La calidad del corte es una señal consumible.
La calidad del corte por plasma es medible, no una cuestión de opinión. La norma ISO 9013:2017 clasifica los cortes térmicos según tolerancias geométricas (perpendicularidad, ancho de corte y fricción), lo que permite a un taller especificar una clase de calidad en lugar de basarse en una muestra. Si la calidad del proceso empieza a disminuir, conviene revisar los consumibles antes de modificar la tabla de corte: una boquilla ligeramente ovalada modifica el ancho de corte y el bisel en cada pieza posterior.
Cómo hacer que los consumibles de la cortadora de plasma duren más: una lista de verificación para la configuración.
- Confirme la configuración. Asegúrese de que el electrodo, el anillo de remolino, la boquilla y el protector coincidan con el cuerpo de la antorcha y el amperaje que realmente utilizará.
- Primero, ajuste la altura de perforación del corte por plasma. Comience con una altura de corte de 1,5 a 2 veces la altura de corte y, a continuación, ajuste el retardo de perforación hasta que el arco atraviese el plasma limpiamente sin salpicaduras.
- Descienda a la altura de corte antes de moverse. No se desplace mientras la antorcha esté a la altura de perforación.
- Programa las entradas en el material de desecho. Mantén las perforaciones alejadas del borde acabado y los cortes en cadena donde el nido lo permita.
- Solucione el problema del aire antes de culpar a las piezas. Utilice aire seco y libre de aceite con el caudal que requiere la antorcha; revise el filtro de entrada de la máquina semanalmente.
- Perforaciones de troncos. Un simple contador por juego de consumibles convierte la frase "se desgastan rápido" en un número que se puede comparar mes a mes.
- Inspeccione en cada cambio. Profundidad de la cavidad del electrodo, redondez del orificio, agujeros del anillo de remolino y salpicaduras del escudo: dos minutos, cuatro partes.
Cuándo reemplazar y qué no hacer
Sustituya el electrodo y la boquilla del cortador de plasma como un par cuando la cavidad del inserto alcance aproximadamente 1,6 mm (1/16 pulg.), o antes si el arranque se vuelve inestable. Sustituya la boquilla antes si el orificio está deformado, mellado o el borde cortado muestra un aumento repentino del bisel. Deseche un anillo de remolino con orificios de gas bloqueados o agrandados; es económico y protege las dos piezas a cada lado. No lije, taladre ni escaria una boquilla para volver a utilizarla: la geometría del orificio es la función principal de la pieza, y un orificio abierto consume demasiada corriente y daña el electrodo.
Además, evite la tentación de usar una pieza nueva junto con una desgastada. Si el electrodo está gastado, es casi seguro que la boquilla ha tenido las mismas horas de uso. Cambiar ambos componentes mantiene la longitud del arco y la carga térmica dentro de los límites previstos en el diseño.
Compatibilidad de consumibles con tu plataforma Torch
La vida útil de los consumibles comienza con el cabezal de la antorcha. El cabezal de corte por plasma UWELD P31 está diseñado para sistemas de mesa CNC, con un cuerpo que permite un reemplazo rápido de la boquilla y el electrodo durante el corte a alta velocidad; el cabezal P80 es la opción más robusta para mesas automatizadas que ejecutan programas de corte intensivos. Ambos están disponibles con opciones de personalización y suministro OEM para distribuidores que desarrollan su propia gama de antorchas. Si aún no ha decidido qué plataforma se adapta mejor a su mesa, la guía del proveedor de antorchas de corte por plasma ofrece información más detallada sobre la compatibilidad de los modelos P31/P80 y su preparación para CNC.
Dos artículos relacionados para talleres que buscan optimizar el control de procesos: "Causas y soluciones para la porosidad en la soldadura MIG" aborda la misma lógica de desgaste de consumibles en el lado de la soldadura, y "Prácticas de corte con soplete para la fabricación de metales" cubre la inspección y la calidad del corte para trabajos con oxicorte. Páginas de productos: cabezal de soplete de plasma P31 y cabezal de soplete de plasma P80 .
Seguridad en torno a la antorcha
Los cambios de consumibles ocurren en la parte más caliente y sucia del proceso. Desconecte la alimentación antes de encender un soplete, deje que la chimenea se enfríe y use protección ocular al manipular piezas salpicadas. Los humos, la radiación UV y el riesgo de incendio están contemplados en la norma OSHA 29 CFR 1910.252 , que establece los requisitos generales para soldadura y corte, incluyendo el equipo de protección personal (EPP) y la protección de materiales combustibles. La ventilación y el control de humos forman parte de la misma rutina preventiva que el filtro de aire; ambos protegen a las personas, y uno de ellos también protege los consumibles.
Preguntas frecuentes
¿Qué consumibles utiliza una cortadora de plasma?
Una antorcha típica consta de un electrodo, un anillo difusor, una boquilla (punta) y una tapa protectora. Algunos diseños incorporan una copa de gas de protección o una pantalla de arrastre. Cada componente es específico para el cuerpo de la antorcha y el rango de amperaje.
¿Cuánto duran los consumibles de una cortadora de plasma?
La vida útil se mide en perforaciones, no en horas. Un juego puede durar cientos de perforaciones en láminas delgadas con baja intensidad de corriente, y muchas menos en placas gruesas con perforaciones frecuentes. Registre la cantidad de perforaciones por juego de su máquina y utilice la cifra publicada por el fabricante como referencia.
¿De qué materiales están hechos los consumibles para cortadoras de plasma?
Los electrodos son cuerpos de cobre con un inserto de hafnio para plasma de aire y oxígeno. Las boquillas y las pantallas suelen ser de cobre o aleación de cobre, y los anillos de remolino son comúnmente de cerámica o material compuesto de alta temperatura. Los materiales se eligen por su conductividad térmica y resistencia al arco eléctrico, no solo por su costo.
¿Son intercambiables los consumibles de las cortadoras de plasma?
No. Las piezas están diseñadas para una familia de antorchas y un rango de amperaje. Por ejemplo, los cabezales de antorcha P31 y P80 utilizan juegos de consumibles diferentes. El hecho de que una pieza se enrosque no garantiza la compatibilidad; verifique el modelo de la antorcha y la tabla de corte antes de instalarla.
¿Por qué se me están acabando los consumibles tan rápido?
Primero, verifique la altura de perforación, luego la calidad del aire y, finalmente, el amperaje en función de la capacidad de la boquilla. La perforación a la altura de corte, la humedad en la línea de aire y el uso de una boquilla por encima de su rango óptimo son las principales causas de fallas prematuras. Un anillo de remolino obstruido es la segunda causa más común.
¿Puedo afilar o escariar una boquilla de plasma?
No. El diámetro y la redondez del orificio controlan la constricción del arco y la densidad de corriente. Cualquier ensanchamiento agranda el orificio, ensancha el corte y sobrecarga el electrodo. En su lugar, reemplace la boquilla.
¿Necesito diferentes consumibles para diferentes grosores?
Sí, en la mayoría de los casos. Los materiales más gruesos requieren un orificio más grande y mayor amperaje; las láminas delgadas se cortan mejor con consumibles de corte fino a menor corriente. Siga la tabla de corte correspondiente al material y grosor, en lugar de usar un solo juego para todo.
¿Necesita aire seco una cortadora de plasma?
Necesita aire limpio, seco y libre de aceite. La humedad corroe el inserto del electrodo y dificulta el arranque, y el aceite contamina el orificio. Un secador y un filtro coalescente en la entrada de la máquina constituyen la configuración mínima práctica.
¿Cuál es la diferencia entre una punta de arrastre y una punta de separación?
Una boquilla de arrastre está diseñada para deslizarse sobre la pieza de trabajo, generalmente con un amperaje bajo. Una boquilla de separación funciona a una distancia fija por encima de la placa y requiere una guía o un control de altura de la antorcha. Usar una boquilla de arrastre con un amperaje alto transfiere calor a la pantalla y acorta su vida útil.
¿Cómo sé cuándo debo cambiar el electrodo y cuándo la boquilla?
Observe el inserto: una cavidad de aproximadamente 1,6 mm (1/16 pulg.) de profundidad indica que el electrodo está desgastado. Observe el orificio: un orificio ovalado, agrandado o con muescas indica que la boquilla está desgastada. En la práctica, cambie ambos a la vez para mantener el equilibrio entre la longitud del arco y la carga térmica.
Conclusión
Los consumibles de la cortadora de plasma fallan prematuramente por razones visibles y medibles: una perforación que comienza demasiado baja, aire con humedad, una boquilla que supera su capacidad nominal o un anillo de remolino que nadie inspeccionó. Ajuste la altura de perforación a 1,5–2 veces la altura de corte, mantenga el aire seco, adapte el conjunto de consumibles a la antorcha y al amperaje, y registre las perforaciones por conjunto. Esta rutina suele costar menos que las piezas que ahorra.
Si necesita cabezales de antorcha de plasma o juegos de consumibles para una mesa CNC, o si desea comprobar qué familia de antorchas se ajusta a su fuente de alimentación, póngase en contacto con nuestro equipo , facilitándoles los datos de su máquina y el programa de corte, y le ayudaremos a encontrar las piezas adecuadas.