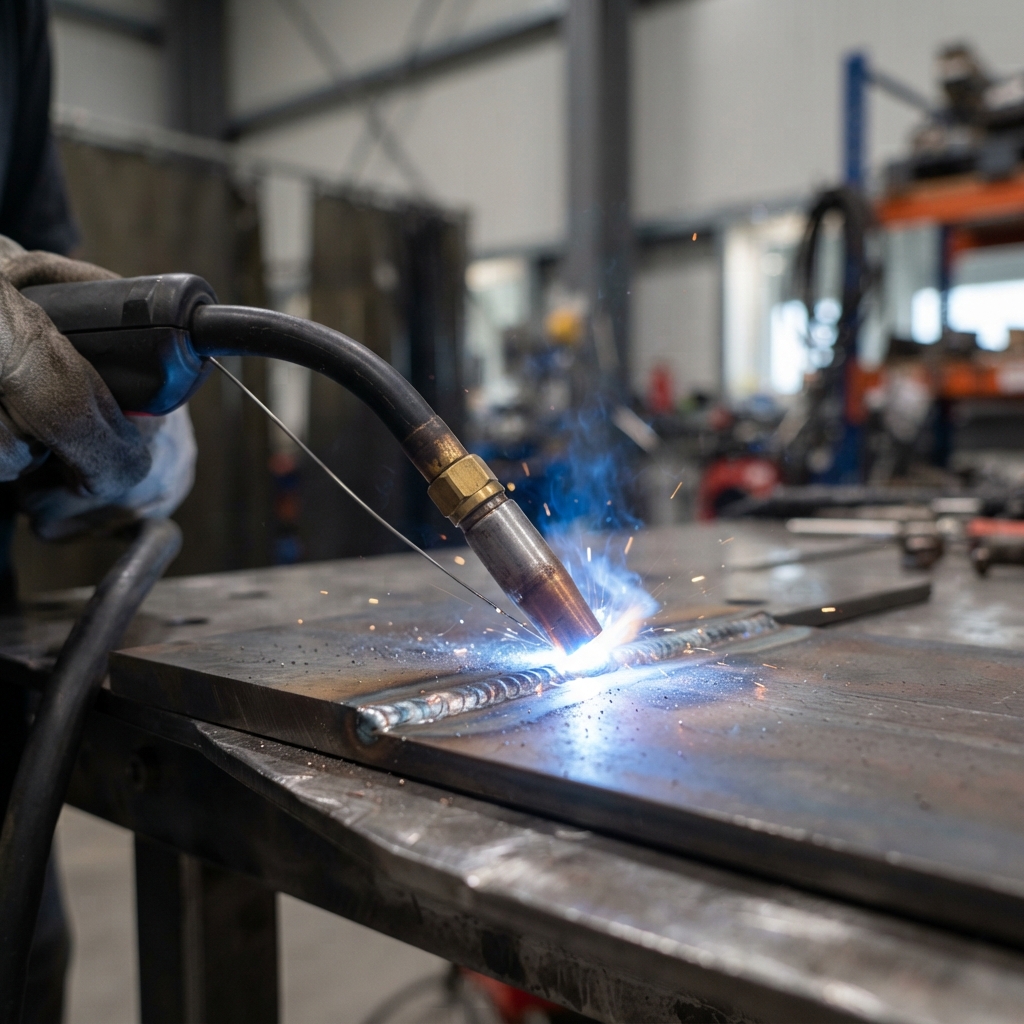
La porosidad en la soldadura MIG se produce por la presencia de gas de protección, humedad o contaminantes atrapados en el baño de fusión que no pudieron escapar antes de la solidificación del metal, dejando huecos en el interior o la superficie del cordón. En la mayoría de los talleres, no se trata de un único ajuste incorrecto, sino de un eslabón roto en una cadena corta: gas que no llegó al arco correctamente, alambre o placa que introdujo impurezas en el baño de fusión, o una antorcha cuyos consumibles estaban lo suficientemente desgastados como para afectar la protección de gas. Dado que el defecto es visible y reproducible, también es uno de los problemas de soldadura más rápidos de diagnosticar una vez que se analiza la cadena en orden.
Esta guía explica cómo interpretar los cuatro patrones de porosidad más comunes, una secuencia de diagnóstico de diez minutos que comienza en la fuente de gas y termina en la punta de contacto, los ajustes del flujo de gas que provocan la mayoría de las recurrencias, por qué el aluminio se comporta de manera diferente y cómo los códigos de inspección determinan si una junta es realmente un defecto.
¿Qué es la porosidad en la soldadura MIG?
La soldadura MIG (GMAW) consiste en alimentar un electrodo de alambre sólido continuo a través de una antorcha mientras un gas protector fluye alrededor del arco. El gas desplaza la atmósfera, de modo que el baño de fusión se solidifica sin absorber nitrógeno, oxígeno, hidrógeno ni vapor de agua. La porosidad es lo que queda cuando falla esta protección: cavidades redondeadas formadas por el gas que permanece en el metal en lugar de escapar.
En la práctica, la porosidad en la soldadura MIG se presenta en algunas formas reconocibles, y la forma es la primera pista para el diagnóstico. La porosidad dispersa se distribuye uniformemente a lo largo del cordón y suele indicar un problema de gas en todo el sistema. La porosidad agrupada se localiza en un área y a menudo indica contaminación localizada o una interrupción intermitente del arco. Los conductos internos alargados, a veces llamados canales tubulares, son característicos de una fuerte contaminación por gas o humedad. La porosidad en forma de cráter aparece únicamente donde se detuvo el arco.
Los cuatro patrones comunes de un vistazo
| Patrón | Lo que ves | Punto de partida más probable |
|---|---|---|
| Disperso | agujeros redondos aislados distribuidos por toda la cuenta | Flujo de gas demasiado bajo o demasiado alto, corrientes de aire, fuga de gas. |
| Agrupados | Grupos de agujeros en una sección | Aceite, pintura, óxido o humedad en esa parte de la junta; reinicio deficiente |
| Agujero de gusano / tubería | Canales internos alargados, que a menudo se detectan mediante radiografía. | Contaminación grave por gas, cable mojado u oxidado, gas incorrecto |
| Cráter | Agujeros solo en el extremo de la cuenta | No hay relleno del cráter, el flujo de gas posterior se interrumpió demasiado pronto. |
¿Qué causa la porosidad en la soldadura MIG?
Las causas más comunes de porosidad en la soldadura MIG se agrupan en cuatro familias. Analizarlas en este orden evita tener que ajustar la velocidad de alimentación del alambre cuando el problema real es una manguera agrietada.
1. Pérdida de cobertura de gas de protección
Esta es la causa más común y se presenta de diversas formas. El flujo puede ser demasiado bajo para llenar la zona del arco, o tan alto que el chorro se vuelve turbulento y arrastra el aire circundante. Una boquilla obstruida, una punta de contacto desgastada, una manguera o solenoide con fugas, un cilindro vacío y una puerta de taller abierta pueden dañar la misma protección de diferentes maneras. Soldar al aire libre o cerca de un ventilador, una grúa o una puerta de taller abierta es suficiente para eliminar el gas incluso cuando el regulador marca correctamente.
2. Contaminación en el cable o la placa
El aceite, la grasa, el refrigerante, la pintura, la imprimación, el adhesivo, la cascarilla de laminación, el óxido y la humedad liberan gases al entrar en contacto con el arco eléctrico. Lo mismo ocurre con una bobina de alambre que ha permanecido abierta durante meses en un taller húmedo, o con un revestimiento que ha absorbido lubricante de trefilado. El acero galvanizado y recubierto requiere un manejo específico, ya que el recubrimiento se vaporiza en el baño de gas.
3. Consumibles y estado de la antorcha
Una punta de soldadura MIG desgastada y ovalada, una boquilla obstruida por salpicaduras, un revestimiento doblado o rodillos de arrastre demasiado apretados alteran la forma en que el alambre sale de la antorcha. Cuando el alambre se desvía, el arco se desvía con él y la protección de gas deja de cubrir el baño de fusión. Los consumibles son económicos en comparación con una pieza defectuosa, por lo que un intervalo de reemplazo fijo suele ser rentable. La guía de la cadena de suministro de consumibles explica cómo mantener la uniformidad en las especificaciones de la punta, la boquilla y el revestimiento entre pedidos.
4. Parámetros que superan el alcance del escudo de gas
Una distancia excesiva entre la punta del electrodo y la pieza de trabajo, un ángulo de antorcha demasiado pronunciado, una velocidad de desplazamiento que deja el baño de soldadura expuesto y una polaridad incorrecta pueden generar porosidad en una configuración que, de otro modo, sería adecuada. La soldadura GMAW con alambre sólido normalmente se realiza con polaridad positiva en el electrodo (DCEP); una configuración de polaridad incorrecta en una máquina multiproceso alterará simultáneamente la estabilidad del arco y el comportamiento del gas.
Diagnostícalo en diez minutos: una secuencia para el taller.
Modifique una variable a la vez y registre los cambios. El orden es importante: revise el circuito de gas antes de modificar la configuración de la máquina, ya que una configuración ajustada para compensar una fuga volverá a fallar en cuanto se repare la fuga.
- Confirme el gas. Verifique la etiqueta del cilindro y la mezcla según las especificaciones del trabajo. Un cilindro de CO2 en un trabajo configurado para argón-CO2 75/25 funcionará y la soldadura será deficiente.
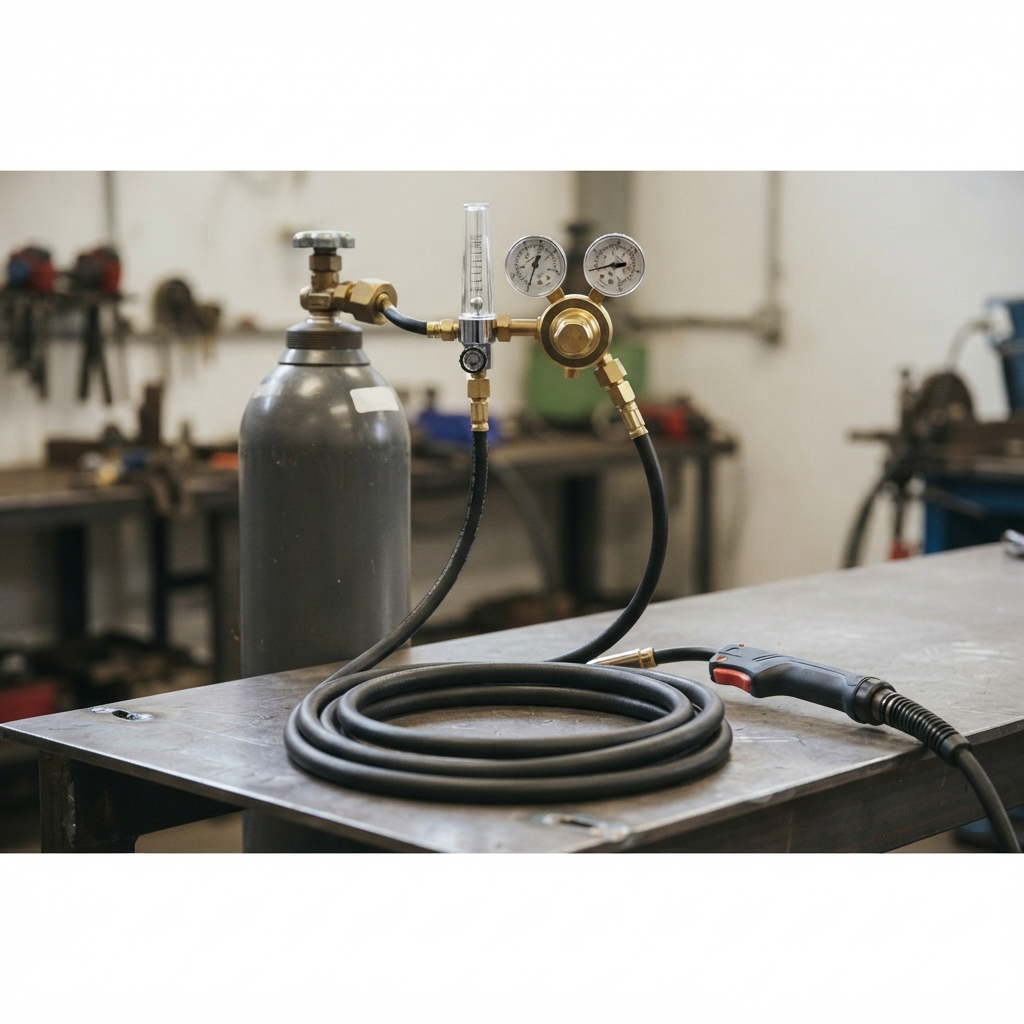
- Mida el caudal en la boquilla, no en el regulador. Un caudalímetro en la salida de la antorcha muestra el caudal que realmente llega al arco. Un manómetro del regulador que indica una presión correcta puede alimentar una línea obstruida o con fugas.
- Compruebe si hay fugas en todo el circuito. Aplique agua jabonosa en la salida del regulador, los acoplamientos de la manguera, el solenoide y la conexión del soplete. Una pequeña fuga permite la entrada de aire a medida que el gas se expande.
- Observe la boquilla. Es común que se formen salpicaduras que obstruyan los orificios de gas, y es fácil pasarlas por alto desde el exterior. Limpie o reemplace la boquilla y vuelva a comprobar el flujo.
- Inspeccione la punta de contacto y el revestimiento. Reemplace una punta con un orificio ovalado o obstruido por salpicaduras, y reemplace un revestimiento que esté doblado, sucio o del tamaño incorrecto para el cable.
- Revisa el cable. Busca óxido, dobleces, una bobina suelta y tensión en el rodillo de arrastre que aplaste el cable o permita que se deslice.
- Limpie la junta. Lije o cepille con un cepillo de alambre al menos 25 mm (aproximadamente 1 pulgada) a cada lado de la línea de soldadura y desengrase antes de lijar para evitar que la contaminación penetre en la superficie.
- Controla el aire alrededor del arco. Cierra las puertas, protege la zona de trabajo y, si tienes que soldar con corriente de aire, aumenta ligeramente el flujo y acorta la longitud de la varilla en lugar de abrir completamente la entrada de gas.
Caudal del gas de protección: el ajuste que se configura con mayor frecuencia de forma incorrecta
El caudal de gas de protección se mide en pies cúbicos por hora (CFH) en EE. UU. y en litros por minuto en otros países. El error más común en los talleres no es ajustarlo a un caudal demasiado bajo, sino abrir el regulador tras un problema de tiro y generar turbulencias que empeoran la porosidad. Un mayor caudal no garantiza una mejor cobertura, y la porosidad en la soldadura MIG que empeora al abrir la válvula se debe a la turbulencia, no a la falta de gas.
| Solicitud | Rango de inicio comúnmente utilizado | ¿Qué lo cambia? |
|---|---|---|
| Acero dulce, 75/25 argón-CO2, cortocircuito | 15-25 CFH en la boquilla | Tamaño de la boquilla, saliente, tiros; por debajo de aproximadamente 10 CFH la cobertura se reduce. |
| Acero dulce, 100% CO2 | 15-25 CFH | El CO2 se calienta más y salpica más; el comportamiento del flujo difiere de las mezclas. |
| Acero inoxidable, triple mezcla | 20-30 CFH | A menudo se necesitan caudales más altos; verifique con la tabla del fabricante de la máquina. |
| Aluminio, argón puro | 20-30 CFH | Las corrientes de aire y las protuberancias largas duelen más; el blindaje de argón se altera fácilmente. |
Estos son rangos de referencia estándar de la industria, no especificaciones para ninguna máquina en particular. Utilice la tabla de ajustes para su fuente de alimentación y antorcha, y luego ajuste gradualmente mientras observa el cordón de soldadura. Si la soldadura mejora al disminuir el flujo, se trata de turbulencia, no de falta de flujo. Si mejora solo al aumentar el flujo muy por encima del valor de la tabla, busque una fuga o una boquilla parcialmente obstruida.
Cómo prevenir la porosidad en la soldadura MIG: una rutina de configuración
La prevención consiste principalmente en una rutina breve que se repite al inicio de cada turno, además de un programa de sustitución de las piezas que se desgastan.
- Al inicio del turno: confirmar el tipo de gas, ajustar el caudal con un caudalímetro en el soplete, inspeccionar la boquilla y la punta, y realizar una prueba de soldadura de 100 mm en un trozo de material de desecho del mismo lote que la placa de producción.
- En cada cambio de bobina: compruebe que el alambre no esté oxidado ni doblado, limpie el revestimiento con aire comprimido y confirme la tensión del rodillo de arrastre con el alambre detenido contra un bloque.
- Semanalmente: compruebe si hay fugas en los racores y la manguera, revise el regulador para detectar posibles deformaciones e inspeccione la abrazadera de tierra y el cable para detectar una mala conexión que provoque calentamiento bajo carga.
- Para cada trabajo: utilice gas y alambre que coincidan con el metal base, mantenga la junta seca y anote los ajustes que produjeron un cordón limpio para que el siguiente operario pueda repetirlos.
Para celdas de mayor volumen, la selección de la antorcha también forma parte de esa rutina. El ciclo de trabajo, la longitud del cable y el tipo de conector determinan si una antorcha se mantiene fría y estable durante un turno, tema que se aborda en la guía de antorchas MIG de producción .
Porosidad en la soldadura MIG de aluminio
La porosidad en la soldadura MIG de aluminio es más común que en la de acero por dos razones. La capa de óxido del aluminio retiene la humedad y absorbe hidrógeno, y el aluminio fundido disuelve mucho más hidrógeno del que puede retener en estado sólido, por lo que cualquier hidrógeno presente durante la solidificación se convierte en burbujas. La limpieza por arco ayuda a romper el óxido, pero no elimina el aceite, el refrigerante ni el agua de la junta.
Medidas prácticas: desengrasar primero con un disolvente, luego cepillar con un cepillo de acero inoxidable reservado exclusivamente para aluminio y soldar en un breve lapso antes de que se vuelva a formar el óxido. Usar argón en lugar de una mezcla de argón y CO2, mantener el alambre seco y evitar arrastrar la antorcha por el charco de soldadura. Precalentar las secciones húmedas o gruesas elimina la humedad superficial, y una cobertura de gas ligeramente mayor ayuda en cordones largos y calientes. Si la porosidad en la soldadura MIG aparece solo en el aluminio y en ninguna otra parte del taller, la causa suele ser la secuencia de limpieza o el alambre, no la máquina.
Humedad, cascarilla de laminación y recubrimientos
Todo lo que se encuentra en la superficie se convierte en gas en el arco eléctrico. La cascarilla de laminación gruesa, el tinte de marcado a base de aceite, el aerosol antiadherente acumulado en una junta, la imprimación, el recubrimiento galvanizado y la condensación en la placa fría son causas habituales de porosidad agrupada. Una práctica común en taller para placas húmedas o muy contaminadas es un precalentamiento ligero para eliminar la humedad; las guías de defectos publicadas citan aproximadamente 200-220 °F para este propósito, pero el valor correcto depende del material y del procedimiento que se esté siguiendo.
El acero revestido y galvanizado requiere un control adicional: el revestimiento produce humos al quemarse, por lo que la ventilación y la protección respiratoria son tan importantes como la calidad de la soldadura. La Administración de Seguridad y Salud Ocupacional de EE. UU. (OSHA) establece los requisitos de ventilación mecánica para soldadura y corte en 29 CFR 1910.252 ; considérese esto como el nivel de referencia, no como el objetivo final.
Inspección y aceptación de la porosidad de la soldadura
No todos los poros son motivo de rechazo. La aceptación depende del código según el cual se fabrica la pieza y del método de inspección utilizado. Tanto la norma AWS D1.1 para acero estructural como la ISO 5817 para acero soldado por fusión establecen límites según el tipo, tamaño y ubicación de la discontinuidad, y la radiografía o las pruebas ultrasónicas detectarán la porosidad interna que la inspección visual no puede detectar. A continuación, se presentan dos reglas prácticas.
- Juzgue según el plano y el código, no según un contenedor de desechos. Registre los criterios de aceptación aplicables con el trabajo para que las decisiones de inspección sean consistentes entre turnos.
- Corrija el proceso antes de reparar la pieza. Esmerilar y volver a soldar una junta porosa sin corregir la causa produce una segunda junta porosa, y las reparaciones repetidas pueden empeorar una pieza defectuosa.
Realice un seguimiento de la tasa de defectos según su causa (gas, contaminación, consumibles, parámetros), en lugar de hacerlo por soldador. Después de unas semanas, el patrón suele mostrar una o dos causas predominantes, y es ahí donde una pequeña inversión se amortiza más rápidamente.
Cuando el problema es la linterna, no la técnica.
Si el flujo de gas se mide correctamente en el regulador, pero el cordón de soldadura MIG aún presenta porosidad dispersa, la pérdida se produce entre la máquina y el arco. Las antorchas desgastadas o incompatibles son una causa frecuente, y la solución suele ser reemplazarlas por unas iguales en lugar de comenzar un nuevo proceso.
Nuestra antorcha de soldadura MIG 15AK es una antorcha refrigerada por aire de 150 A, dimensionada para máquinas de la clase MIG200 y especificada para trabajos con acero y aluminio. Para configuraciones de mayor potencia, la antorcha MIG MAG 24KD utiliza un cable de 3 metros y un conector rápido Euro estándar para máquinas MIG-250PRO, MP200 y similares. En cuanto al gas, el regulador de presión de CO2/argón 1C008-0028 es una unidad de estilo ruso con válvula de seguridad y válvula de cierre integradas, y una construcción económica para talleres que estandarizan el uso de una sola familia de reguladores. Los tres productos se suministran al por mayor y para programas OEM.
Las especificaciones por sí solas no garantizan que una linterna sea la adecuada para su celda. El ciclo de trabajo, la longitud del cable, el conector y la disponibilidad de consumibles determinan si mantiene una protección de gas estable durante toda la jornada laboral.
Preguntas frecuentes
¿Qué causa la porosidad en la soldadura MIG?
En orden de frecuencia: gas de protección que no cubre el arco (caudal bajo, turbulencia, fugas, boquilla obstruida, corrientes de aire), contaminación en el alambre o la placa (aceite, pintura, óxido, humedad), consumibles desgastados que perturban la trayectoria del alambre y parámetros como una salida excesiva o una polaridad incorrecta.
¿Puede un exceso de gas provocar porosidad?
Sí. Un flujo excesivo genera turbulencia en la boquilla, y el chorro turbulento arrastra el aire circundante hacia la corriente de protección. Si la porosidad en la soldadura MIG mejora al reducir el flujo, el problema original era la turbulencia, no la falta de flujo.
¿Por qué solo se produce porosidad al inicio de la soldadura?
El flujo previo de gas suele ser demasiado corto, o la boquilla aún se encuentra fuera de la junta cuando comienza el arco. Aumente ligeramente el flujo previo, comience con la boquilla sobre la junta y establezca el charco antes de moverla.
¿Los cables oxidados o húmedos provocan porosidad?
Así es. El óxido, el lubricante de tracción y la humedad absorbida liberan hidrógeno en el arco. Guarde las bobinas selladas y secas, deseche el alambre oxidado y compruebe que el revestimiento no introduzca suciedad en la antorcha.
¿Por qué el aluminio es más propenso a la porosidad?
La capa de óxido del aluminio retiene la humedad y absorbe el hidrógeno, y el aluminio fundido no puede retener mucho hidrógeno al solidificarse. La secuencia de limpieza, el uso de alambre seco y el blindaje con argón puro son más importantes que la configuración de la máquina.
¿Cualquier porosidad supone un rechazo?
No. La aceptación viene determinada por el código aplicable y el método de inspección. Tanto AWS D1.1 como ISO 5817 permiten definir límites según el tipo, el tamaño y la ubicación de la discontinuidad, por lo que conviene revisar el plano y los criterios de aceptación antes de desechar una pieza.
¿Cómo puedo comprobar el flujo de gas en el soplete?
Instale un caudalímetro en la salida de la boquilla y mida el caudal mientras el gas fluye, no en el manómetro del regulador. Esto muestra qué cantidad de gas llega realmente al arco y permite diferenciar de inmediato un problema de suministro de uno de distribución.
Conclusión
La porosidad en la soldadura MIG suele deberse más a problemas de suministro y limpieza de gas que a errores en la configuración. Primero, analice el patrón de soldadura, luego verifique el tipo y el flujo de gas en la boquilla, compruebe si hay fugas en el circuito, inspeccione la punta, la boquilla y el revestimiento, limpie la junta y controle el aire alrededor del arco. Una vez que el cordón esté limpio, anote la configuración y haga de las comprobaciones parte de la rutina de trabajo para evitar que el defecto se repita con la siguiente bobina.
Si la porosidad en la soldadura MIG se debe a una antorcha desgastada, una boquilla obstruida o un regulador que no mantiene el flujo, nuestro equipo puede ayudarle a encontrar el repuesto adecuado para su máquina. Envíenos el modelo, el tipo de conector y el ciclo de trabajo a través de nuestra página de contacto y le confirmaremos la compatibilidad.