等离子切割机耗材是指割炬内部的可更换部件——电极、喷嘴、旋流环和防护罩或固定帽——它们用于塑造和限制电弧。这些部件的设计本身就具有磨损性,但车间里大多数关于耗材寿命短的投诉都源于穿孔高度、空气湿度或使用了与电流不匹配的部件,而不是部件本身的问题。如果能解决这三个关键问题,一套典型的耗材就能显著延长使用寿命,并且切割效果也会更加干净利落。
等离子切割机耗材在电弧中的作用
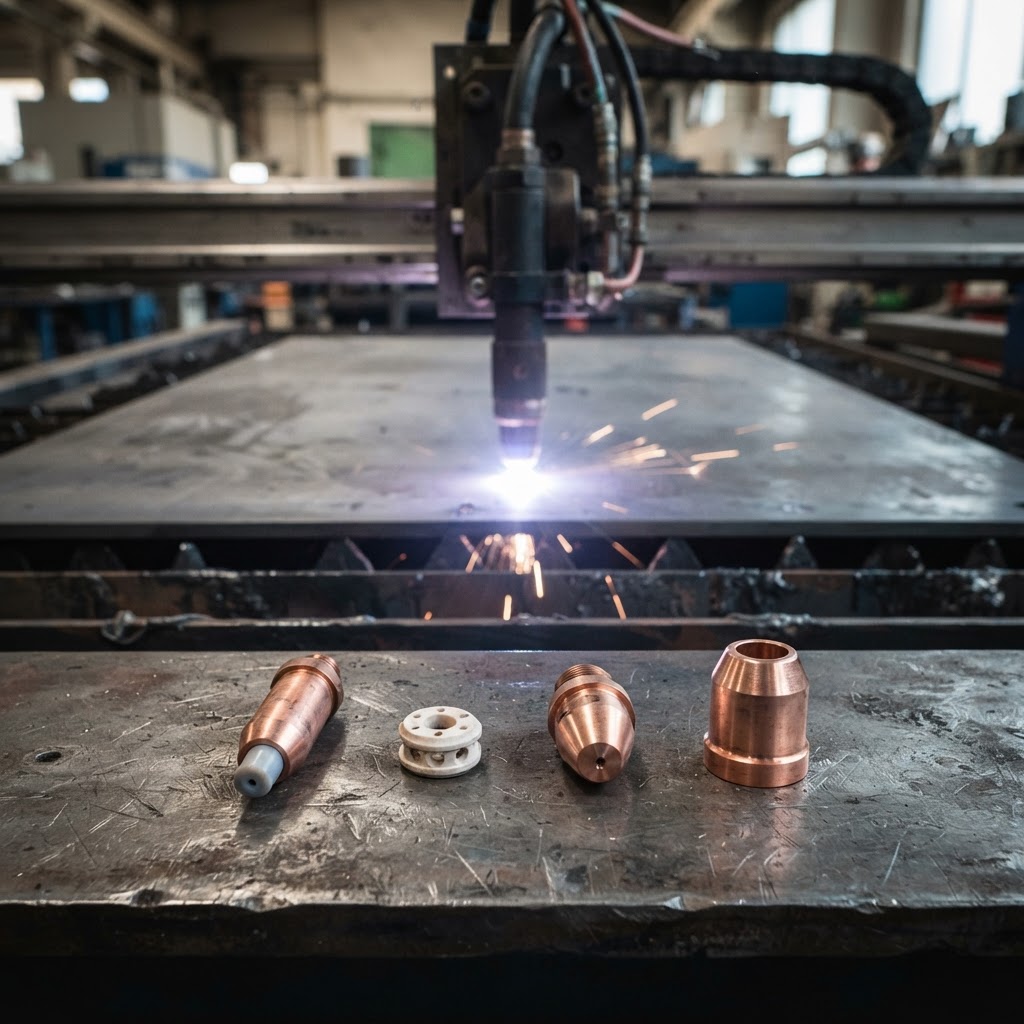
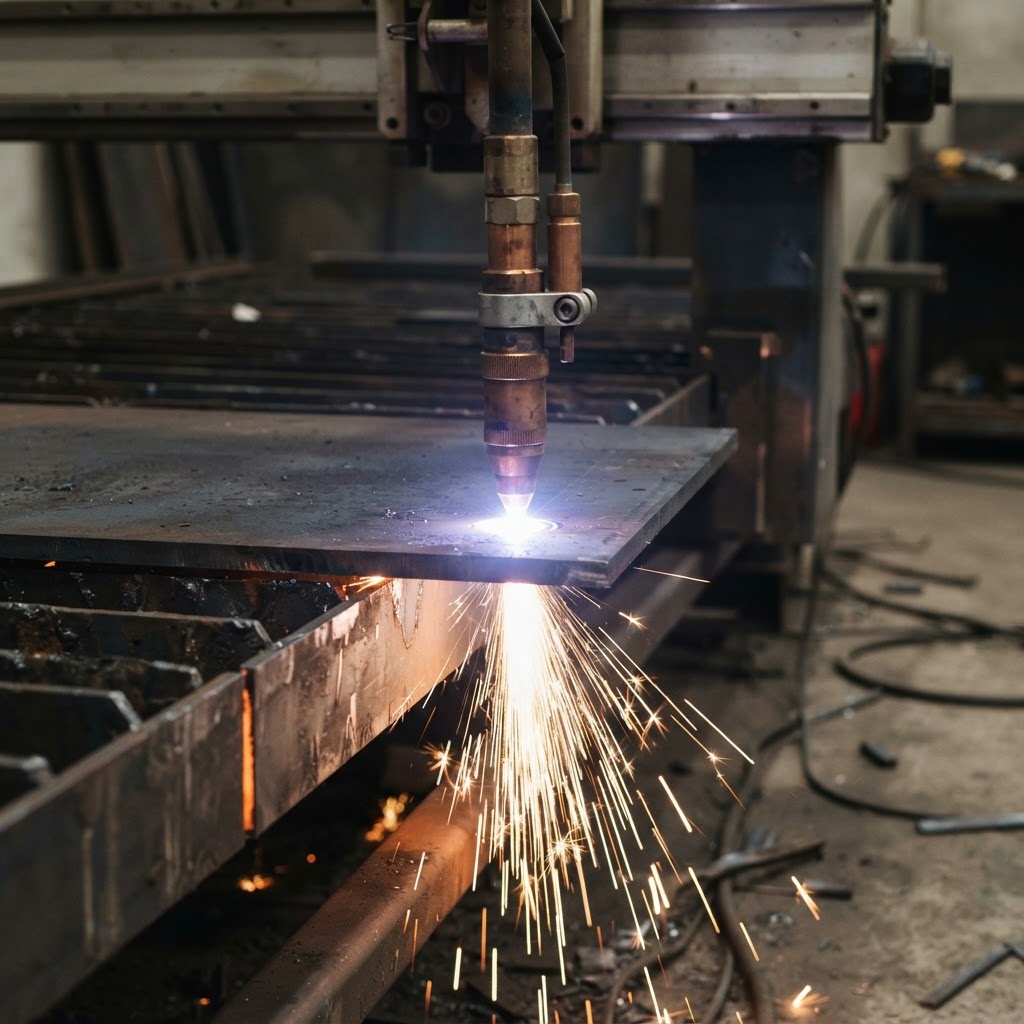
焊炬是一个小型可控反应室。等离子气体进入反应室后,会发生旋涡运动,在电极和工件之间产生的电弧作用下被电离,然后被强制通过一个能量集中的狭窄喷嘴。焊炬组件中的每个耗材都有其特定的功能,并且每个耗材的故障都有其可识别的特征。了解焊炬组件的工作原理,才能让你能够单独更换某个部件,而不是盲目地猜测整个焊炬的故障原因。
| 消耗品 | 弧中的约伯 | 佩戴标志 | 退休时 |
|---|---|---|---|
| 电极 | 容纳产生电弧的铪合金嵌件;铜质外壳散热。 | 嵌件上有深坑或凹坑,铜肩部变色或开裂 | 凹坑深度约为 1.6 毫米(1/16 英寸),否则电弧启动将变得不可靠。 |
| 漩涡环 | 旋转等离子气体,使电弧保持居中,喷嘴均匀冷却。 | 气孔扩大或堵塞,物体熔化或烧焦 | 气孔明显变形、部分堵塞或气环受热损坏 |
| 喷嘴(尖端) | 将电弧限制在与电流相匹配的孔径范围内。 | 口部呈不规则圆形、扩大、有缺口或溅到脸上 | 孔口呈椭圆形、有缺口,或者切口有明显的斜面和熔渣。 |
| 护罩/固定盖 | 将烟囱组件固定在一起,并将保护气体引导至喷嘴周围。 | 飞溅物堆积、螺纹错位、盖子变形或开裂 | 飞溅物无法清除,螺纹损坏,或者瓶盖无法完全密封 |
电极嵌件是实际承载电弧的部分。在空气和氧气等离子体中,它通常由铪制成;周围的铜起到散热的作用,防止嵌件熔化。每次启动都会消耗一部分嵌件,因此穿孔次数(而不仅仅是切割时间)才是预测电极寿命的关键。喷嘴孔径决定了电弧的压缩程度:如果使用 45 A 的喷嘴,电流达到 65 A,则孔径会迅速磨损,切缝会变宽,切割边缘会发生卷边。
为什么这些部件要配套使用
电极、旋流环、喷嘴和防护罩是为特定的割炬本体、电流和气体而设计的组件。将部分磨损的电极与新的喷嘴混用是一种常见的弊端:磨损的电极会改变电弧长度,新的喷嘴温度会过高,而且这两个部件都会过早损坏。应同时更换切割组件——电极和喷嘴,并同时检查等离子切割机的旋流环。
等离子切割机耗材可以使用多久?
没有一个统一的数字,任何供应商在不了解您的切割程序的情况下就给出报价,都是在猜测。耗材寿命取决于电弧启动次数、电流大小、切割材料、压缩空气量以及割炬高度。一台以中等电流切割长直线段的机器,其一套耗材的电弧工作时间,远长于一台在12毫米厚钢板上进行数百次短穿孔的机器,后者每次穿孔都会对喷嘴表面造成热冲击。
考虑等离子切割机耗材寿命的一个有效方法是分别跟踪穿孔次数和电弧开启时间,然后计算每次穿孔的成本和每米切割的成本。如果每次穿孔的成本上升,而您的设置没有改变,则说明上游某些环节出现了问题——通常是空气质量、高度控制或旋流环磨损。制造商会公布其切割机和电源组合的预期穿孔次数,因此请使用这些数据作为您机器的基准,而不是论坛上的通用说法。
导致消耗品过早消亡的六件事
1. 刺孔位置离盘子太近
穿孔是喷嘴使用寿命中最具破坏性的事件。熔融金属和飞溅物会反冲到焊枪表面,如果焊枪处于切割高度,喷嘴将直接承受冲击。穿孔高度应高于切割高度:Hypertherm 的耗材指南建议穿孔高度约为切割高度的两倍,其焊枪高度控制指南则指出工作范围为切割高度的 150% 至 200%。先进行高位穿孔,然后在焊枪切入工件之前将高度降至切割高度。
2. 潮湿或油腻的空气
等离子气体中的水和油会侵蚀电极嵌件并扰乱电弧。潮湿会导致启动困难、电弧转移不稳定,并且嵌件会在正常磨损点之前就出现凹坑。因此,等离子切割空气质量是一个消耗性因素,而非无关紧要的维护细节。机器入口处至少应配备一台冷冻式干燥机和一个聚结过滤器;在潮湿气候或压缩机高温运行的情况下,使用吸附式干燥机是更安全的选择。应定期排空储液罐和过滤器中的气体,而不是凭记忆排空。
3. 电流和孔口不匹配
每个喷嘴都有一个电流窗口。电流低于该窗口会产生柔和且不稳定的电弧,并伴有飞溅;电流高于该窗口则会腐蚀喷嘴并使屏蔽层过热。同样的道理也适用于在厚板上使用精细切割的耗材,或在薄板上使用标准耗材(薄板通常需要较小的喷嘴)。根据制造商提供的切割图表,针对不同的材料和厚度设置电流和耗材,然后调整速度(而不是喷嘴)来解决熔渣问题。
4. 焊枪高度和支架间距错误
切割高度同时影响斜角、熔渣和喷嘴负载。切割高度过高会导致电弧扩散,切缝变宽,边缘出现斜角;切割高度过低则会导致飞溅物堵塞喷嘴与工件之间的缝隙。在数控工作台上,通过电压采样来控制割炬高度,从而在工件翘曲时保持切割高度的稳定性。对于手持式割炬,拖曳式护罩可以让割嘴在低电流下贴着工件移动,但高电流割炬则需要使用支架导轨来保持正确的切割距离。
5. 在切菜过程中开始和停止
每一次引弧和过渡都会造成磨损。在废料上设置导入弧、在工艺允许的情况下连续切割以及避免在切缝中间重新开始切割,这些都能减少每个零件的穿孔次数。在较厚的板材上,过短的穿孔延迟会导致电弧难以穿过板材,并将飞溅物甩回喷嘴。
6. 使用了错误的耗材系列或仿冒部件
不同系列的焊枪外观相似,但不能互换。P31 焊枪头和 P80 焊枪头使用不同的耗材,即使能拧上去,装错耗材也会损坏焊枪组件或导致切割不良。低成本的仿制耗材是造成这一问题的另一部分:孔径钻孔和嵌件粘合的公差决定了仿制零件的性能是否与原件相同。对于批量生产,应从能够明确说明每个零件适用焊枪系列和电流的供应商处购买。
车间诊断表
| 症状 | 最可能的原因 | 第一行动 |
|---|---|---|
| 启动困难,电弧无法传递 | 磨损的电极片,潮湿的空气 | 检查电极坑;检查过滤碗和干燥器 |
| 一侧有大量浮渣 | 割炬角度不对、切割高度错误、速度太慢 | 调整割炬角度,确认切割高度,逐步提高切割速度 |
| 切口比通常更宽 | 喷嘴孔口侵蚀 | 更换喷嘴时,请使用正确安培数的部件。 |
| 弧形游走或双弧 | 旋流环损坏或喷嘴破裂 | 更换旋流环和喷嘴,检查防护罩 |
| 耗材会在数小时内失效,而不是数天。 | 刺穿高度过高、潮湿、过电流 | 提高穿孔高度,检查空气供应,检查电流设置 |
切割质量是一种可消耗的信号
等离子切割的质量是可以量化的,而非主观判断。ISO 9013:2017标准根据几何公差(垂直度、切缝宽度和拖曳度)对热切割进行分类,因此加工车间可以指定质量等级,而无需就样品进行争论。当您的工艺质量开始下降时,在参考切割图表之前,请先检查耗材:喷嘴的轻微椭圆形变化会影响后续每个零件的切缝宽度和斜角。
如何延长等离子切割机耗材的使用寿命:设置检查清单
- 确认焊枪组件。将电极、旋流环、喷嘴和护罩与焊枪本体以及实际使用的电流相匹配。
- 首先设置等离子切割穿孔高度。从切割高度的 1.5-2 倍开始,然后调整穿孔延迟时间,直到电弧干净利落地穿透,没有飞溅。
- 移动前请将焊枪降至切割高度。切勿在焊枪仍处于穿孔高度时移动。
- 将导入线插入废料中。避免在成品边缘进行穿孔,并在切割槽允许的情况下进行链式切割。
- 先检查空气系统,再考虑零件问题。确保空气干燥、无油,并达到焊枪所需的流量;每周检查机器进气过滤器。
- 记录穿刺次数。每个消耗品组只需一个简单的计数器,就能将“消耗快”转化为一个可以逐月比较的数字。
- 每次更换时都要检查。电极凹坑深度、喷嘴圆度、旋流环孔和屏蔽层飞溅——两分钟,四个部分。
何时更换,以及哪些事情不应该做
当刀片凹槽深度达到约 1.6 毫米(1/16 英寸)时,应将等离子切割电极和喷嘴成对更换;如果启动不稳定,则应更早更换。如果喷嘴孔径不圆、有缺口或切割边缘出现突然增大的斜角,也应更早更换喷嘴。如果旋流环的气孔堵塞或扩大,则应丢弃——旋流环价格低廉,而且可以保护其两侧的两个部件。切勿打磨、钻孔或扩孔,以免损坏喷嘴:喷嘴孔的几何形状决定了其全部功能,孔径扩大会导致电流过大并损坏电极。
此外,切勿将新零件与旧零件进行对比测试。如果电极已损坏,喷嘴的电弧使用时间几乎肯定也已达到相同水平。同时更换电极和喷嘴才能使电弧长度和热负荷保持在设计预期范围内。
为您的焊枪平台匹配耗材
耗材寿命始于割炬头本身。UWELD P31 等离子切割割炬头专为 CNC 工作台系统设计,其主体结构便于在高速切割过程中快速更换喷嘴和电极;P80 割炬头则是更重型的选择,适用于运行高强度切割程序的自动化工作台。两款割炬头均可提供定制服务,并为经销商构建自己的割炬产品线提供 OEM 供货。如果您仍在考虑哪款平台适合您的工作台,等离子切割割炬供应商指南将更详细地介绍 P31/P80 的兼容性和 CNC 就绪性。
两篇与工艺控制相关的文章可供车间参考: MIG焊接气孔的成因及解决方法涵盖了焊接方面耗材磨损的逻辑;金属加工切割炬操作规范则涵盖了氧乙炔切割的检验和切割质量。产品页面: P31等离子切割炬头和P80等离子切割炬头。
火炬周围的安全注意事项
耗材更换发生在工艺流程中最热、最脏的环节。打开焊枪前务必切断电源,待烟囱冷却后再进行操作,处理飞溅物时请佩戴护目镜。烟雾、紫外线辐射和火灾风险均受美国职业安全与健康管理局 (OSHA) 29 CFR 1910.252的约束,该条款规定了焊接和切割的一般要求,包括个人防护装备 (PPE) 和可燃物防护。通风和烟雾控制与空气过滤器一样,都属于预防措施——两者都能保护人员安全,其中一项还能保护耗材。
常问问题
等离子切割机使用哪些耗材?
典型的焊炬由电极、旋流环、喷嘴(尖端)和保护罩或固定帽组成。有些焊炬设计还增加了一个单独的保护气杯或阻力保护罩。每个部件都与焊炬本体和电流范围相匹配。
等离子切割机耗材可以使用多久?
生命长度并非以小时计算,而是以穿孔次数计算。一套电极片在低电流下使用薄片电极时,可能可以穿孔数百次;而在频繁穿孔的厚片电极上,电极片的使用次数则会大大减少。记录您每套电极片的使用次数,并以制造商公布的数据作为基准。
等离子切割机耗材由什么材料制成?
电极主体为铜质,内嵌铪,用于空气和氧气等离子体。喷嘴和屏蔽罩通常由铜或铜合金制成,旋流环通常采用高温陶瓷或复合材料。材料的选择不仅考虑成本,还应考虑导热性和耐电弧性。
等离子切割机的耗材可以互换吗?
不。零件是与焊枪系列和电流范围相匹配的。例如,P31 和 P80 焊枪头使用不同的耗材套装。螺纹连接的零件并不代表兼容——安装前请务必查看焊枪型号和规格表。
为什么我的耗材消耗得这么快?
首先检查穿刺高度,然后检查空气质量,最后检查电流是否符合喷嘴额定值。穿刺高度过低、气管内有水分以及喷嘴工作高度超过其当前工作范围是导致喷嘴过早失效的主要原因。旋流环堵塞是第二常见的原因。
我可以打磨或扩孔等离子喷嘴吗?
不。喷嘴孔径和圆度控制着电弧收缩和电流密度。任何扩孔操作都会扩大孔径、加宽切缝,并使电极过载。应该更换喷嘴。
不同厚度的板材需要不同的耗材吗?
是的,大多数情况下是这样。较厚的材料需要更大的喷嘴和更高的电流;薄片最好使用精细切割耗材,并配合较低的电流进行切割。请根据材料和厚度参考切割图表,而不是使用同一套耗材。
等离子切割机需要干燥空气吗?
它需要清洁、干燥、无油的空气。潮气会腐蚀电极嵌件,导致启动困难,而油污则会污染喷嘴。在机器进气口加装干燥器和聚结过滤器是最低限度的实用配置。
拖曳式喷嘴和隔离式喷嘴有什么区别?
拖曳式焊嘴设计用于贴着工件移动,通常使用较低的电流。悬空式焊嘴则与工件保持固定距离,需要导向装置或焊枪高度控制装置。在高电流下使用拖曳式焊嘴会将热量传递到保护罩,缩短其使用寿命。
如何判断何时应该更换电极,何时应该更换喷嘴?
观察电极嵌件:如果出现约 1.6 毫米(1/16 英寸)深的凹坑,则表示电极已损坏。观察喷嘴:如果出现椭圆形、扩大或缺口,则表示喷嘴已损坏。实际操作中,应同时更换电极和喷嘴,以保持电弧长度和热负荷的平衡。
结论
等离子切割机耗材过早失效的原因显而易见:穿孔高度过低、空气中含有水分、喷嘴电流过载,或者旋流环无人检查。将穿孔高度设置为切割高度的 1.5-2 倍,保持空气干燥,使焊枪和电流匹配,并记录每次穿孔次数。这些常规措施通常比节省的零件成本更低。
如果您正在为数控工作台寻找等离子切割枪头或耗材套装,或者想查看哪种切割枪系列适合您的电源,请联系我们的团队,提供您的机器详细信息和切割程序,我们将帮助您匹配零件。