Resposta do chão de fábrica
Qual tocha de soldagem MIG é a melhor para produção? Não existe um modelo universal. Escolha uma tocha de soldagem MIG para produção considerando a corrente de soldagem e as condições de trabalho reais, o gás de proteção, a interface com a máquina, o diâmetro do arame, o roteamento do cabo e o sistema de consumíveis. Em seguida, verifique o manuseio e as causas de paradas durante um teste representativo na linha de produção. Um número de modelo mais alto não substitui as especificações documentadas ou a alimentação estável do arame.
Para gerentes de fabricação, engenheiros de soldagem e compradores industriais, o objetivo é operação previsível e manutenção rápida — não apenas a tocha de reposição mais barata. A UWELD publica referências das tochas MIG/MAG refrigeradas a ar 15AK , 24KD e 36KD para que os compradores possam compará-las com seus equipamentos.
1. Por que a soldagem de produção exige uma escolha diferente de tocha
Uma tocha usada intermitentemente em uma área de reparos pode nunca sofrer o mesmo manuseio, roteamento de cabos ou demanda térmica acumulada que uma tocha que se desloca entre dispositivos durante um turno inteiro. Em uma célula de produção, uma interrupção relacionada à tocha pode atrasar as operações subsequentes, mesmo quando a fonte de energia para soldagem permanece disponível. Troca frequente de bicos, bicos obstruídos, manuseio inadequado e conjuntos de cabos danificados podem interromper a produção planejada.
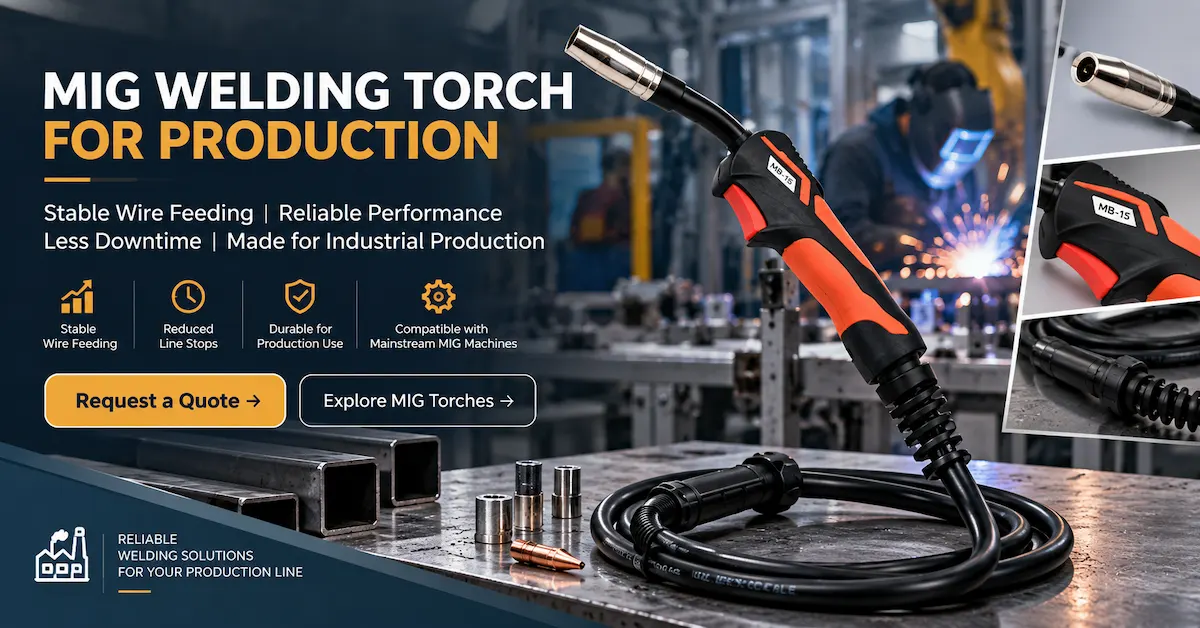
No entanto, nem toda instabilidade ou parada do arco elétrico é causada pela tocha. A qualidade do arame, as configurações do alimentador, os rolos de alimentação, o aterramento, o gás de proteção, a preparação da peça e o comportamento da fonte de energia também são importantes. O objetivo prático é distinguir uma falha na tocha de um problema mais amplo no sistema de soldagem antes de comprar uma peça de reposição. Caso contrário, uma fábrica pode trocar os modelos de tocha sem eliminar a causa subjacente da inatividade.
Este artigo foca-se na fiabilidade da linha de produção e na gestão da produção, em vez dos tópicos de qualificação de fornecedores e revisão de marcas próprias abordados no guia de fornecedores de tochas MIG e no guia de controlo de SKU OEM da UWELD.
2. Defina sua demanda real de produção antes de escolher a classificação em amperes.
O primeiro passo na compra de uma tocha de soldagem deve ser considerar o procedimento de soldagem e o padrão de uso real. Consulte o engenheiro de soldagem para obter informações sobre a faixa de corrente de trabalho, voltagem, gás de proteção, tipo e diâmetro do arame, tipo de junta, tempo de arco esperado, posição de soldagem e ambiente operacional. Uma classificação de corrente informada sem as condições de teste não garante que uma tocha seja adequada para um turno inteiro de trabalho.
O ciclo de trabalho é a proporção de um período de referência definido durante o qual o equipamento é projetado para operar sob condições específicas. O valor de corrente anunciado deve ser interpretado em conjunto com o ciclo de trabalho, o gás de proteção e o método de resfriamento. A tocha, a fonte de alimentação, o alimentador de arame e outros equipamentos possuem limites; o sistema deve operar dentro das especificações aplicáveis de todos os seus componentes. Não confunda a potência máxima da fonte de alimentação com as condições operacionais permitidas da tocha.
| insumo de produção | O que gravar | Por que isso afeta a seleção? |
|---|---|---|
| Procedimento de soldagem | Faixa de corrente real, processo, tipo de fio, gás e junta | Estabelece as condições de funcionamento a serem verificadas em relação à ficha técnica da tocha. |
| Ritmo de produção | Períodos típicos de ativação do arco, pausas, mudanças e estações. | Distingue reparos pontuais do uso repetido na fabricação. |
| Equipamentos instalados | Modelo/versão da soldadora e do alimentador, detalhes do conector | Impede incompatibilidades nas interfaces mecânicas ou elétricas. |
| Layout físico | Instalações, restrições de acesso, rotas e alcance de trabalho | Influencia o comprimento do cabo, o alívio de tensão e o manuseio pelo operador. |
| Expectativas de serviço | Troca de pontas, inspeções de linha, conjuntos sobressalentes disponíveis | Determina a rapidez com que a estação pode voltar a ser utilizada. |
Regra de seleção: obtenha a ficha técnica atualizada do conjunto de tocha oferecido. Caso a classificação, as condições específicas do gás ou o ciclo de trabalho não estejam publicados na página do produto, solicite à UWELD que os documente antes de aprovar a instalação.
3. Comparação entre UWELD 15AK, 24KD e 36KD para avaliação de produção
A UWELD lista três famílias de tochas MIG/MAG com diferentes identificadores de produto publicados. Seus títulos de produto estabelecem certos detalhes de configuração, mas não fornecem, por si só, um conjunto completo e comparável de classificações de ciclo de trabalho. Portanto, a tabela abaixo serve como um guia de seleção, não como uma classificação de desempenho .
| Produto UWELD | Descrição pública verificada | Avaliação seguinte adequada |
|---|---|---|
| Tocha MIG 15AK | Refrigerada a ar; o título da listagem faz referência à máquina 150 A e MIG200. | Verifique se a finalidade de reparo/fabricação leve ou produção está de acordo com a classificação completa e a interface da máquina. |
| Tocha MIG/MAG 24KD | Refrigerado a ar; o título especifica um cabo de 3 metros e um conector europeu. | Avaliar o alcance, o manuseio e a classificação documentada para uma estação de fabricação definida. |
| Tocha MIG/MAG 36KD | Refrigerado a ar; o título identifica um conector Euro e a categoria CO₂/MIG/MAG. | Solicite dados de corrente/carga de trabalho específicos para cada gás e condições de teste para cargas de trabalho propostas mais exigentes. |
A designação do modelo 36KD não garante operação contínua ilimitada; a designação 15AK não garante sua inadequação para todas as estações de produção. A compatibilidade e os limites documentados devem ser levados em consideração. Além disso, confirme o conector exato e a versão da máquina. Um conector com aparência semelhante não comprova a compatibilidade de todas as interfaces de alimentação, gás e gatilho.
Envie o modelo da sua máquina, a faixa de corrente de trabalho, o gás utilizado, o diâmetro do fio e o padrão de deslocamento. Solicite uma ficha técnica específica do modelo e uma cotação de amostra.
Solicite aconselhamento sobre tochas de produção → Consulte os modelos UWELD MIG →4. Alimentação por fio: os pequenos detalhes por trás de paradas não planejadas
Uma tocha MIG guia o arame consumível através de um guia até a ponta de contato, fornecendo também a corrente de soldagem e o gás de proteção. Quando a alimentação se torna inconsistente, o operador pode observar comportamento irregular do arco, arrasto do arame ou interrupções. O diagnóstico deve seguir todo o percurso, desde o carretel e os rolos de alimentação até a ponta de contato, em vez de culpar imediatamente a tocha.
Seleção do revestimento e roteamento de cabos
Confirme se o revestimento é adequado para o tipo e diâmetro do fio selecionado. Revestimentos incorretos ou desgastados podem aumentar a resistência à alimentação. Curvas acentuadas no cabo, passagem por torno de acessórios pontiagudos e torções repetidas podem agravar a situação. Um teste de produção deve avaliar o cabo em posições normais de trabalho, e não apenas estendido sobre uma bancada.
Ajuste e desgaste da ponta de contato
As pontas de contato devem ser compatíveis com o arame e o sistema de tocha aprovados. Desgaste, respingos e mau contato elétrico podem afetar o desempenho. Estabeleça uma referência clara para substituição e investigue o consumo anormal, em vez de impor o mesmo intervalo de substituição baseado em tempo para todas as aplicações de soldagem. Registre a causa real e a frequência das alterações.
Condições do bocal e gás de proteção
O acúmulo de respingos ou componentes danificados ao redor do bocal pode interferir no acesso e no fornecimento de gás. A qualidade da proteção também depende do regulador, do suprimento, da configuração do fluxo, das correntes de ar e da aplicação. Pessoal treinado deve inspecionar e manter o sistema de acordo com as instruções do equipamento; aumentar o fluxo de gás indiscriminadamente não é uma solução confiável.
Quando o arco se tornar instável, registre o comportamento do alimentador, a condição do fio, a posição do cabo, a condição da ponta, o fornecimento de gás e as indicações da fonte de energia antes de atribuir a falha à tocha. Isso fornece evidências para uma discussão útil com o fornecedor.
5. Ergonomia, comprimento do cabo e acesso à luminária
Durante a fabricação repetitiva, os operadores podem realizar centenas de movimentos semelhantes. A distribuição do peso da tocha, o acesso ao gatilho, o ângulo do pescoço e o trajeto do fio podem influenciar a fadiga e a repetibilidade. Uma montagem complexa pode ser tecnicamente compatível, mas difícil de posicionar de forma consistente em torno de um gabarito.
Um cabo mais longo nem sempre é melhor. Um comprimento extra pode melhorar o alcance, mas também complicar o roteamento e o comportamento do fio se não for manuseado corretamente. Meça a distância real e a movimentação ao redor da área de trabalho. Verifique se a configuração de 3 metros (10 pés) publicada para o modelo 24KD alcança a área de trabalho com segurança, sem puxar o cabo pelas bordas ou formar curvas acentuadas; solicite a confirmação de outras opções de comprimento em vez de presumir que elas existam.
Avalie as tochas de teste com luvas, dispositivos de fixação e orientações da peça de trabalho normais. Registre os comentários de mais de um operador, incluindo o acesso para destros e canhotos, quando relevante. Os controles de segurança, proteções e sistemas de extração devem permanecer intactos durante a avaliação; não modifique os controles para que a tocha se encaixe.
6. Uma rotina prática de pré-turno e manutenção planejada
A manutenção deve ser proporcional às instruções da máquina, ao procedimento de soldagem e aos padrões de falha observados. A seguir, apresentamos uma lista de verificação operacional sugerida , e não um cronograma de inspeção obrigatório específico da UWELD.
Antes de começar
Inspecione visualmente a tocha e o cabo quanto a danos, confirme se os consumíveis estão corretos, verifique se as conexões aprovadas estão seguras e retire o conjunto de serviço se houver suspeita de defeito de segurança.
Durante a operação
Registre qualquer alimentação anormal do arame, aquecimento incomum, bicos danificados ou interrupções recorrentes do arco. Pare em segurança e siga o procedimento de isolamento de falhas do local.
Em intervalos planejados
Inspecione os componentes em condições de uso conforme as instruções do fabricante. Verifique a condição do revestimento, o desgaste da ponta de contato, o roteamento dos cabos e o estoque de peças de reposição com pessoal qualificado.
Após uma falha recorrente
Verifique o alimentador, o fio, o bico, o gás, a fonte de energia e a tocha como um sistema; documente o componente ou a configuração que realmente resolveu o problema.
Antes de iniciar qualquer serviço, desconecte ou isole os equipamentos conforme exigido pelas instruções de manutenção aplicáveis. Consumíveis e conjuntos danificados devem ser substituídos por peças compatíveis aprovadas. Evite recomendar reparos improvisados ou desvios inseguros apenas para manter a linha em funcionamento.
7. Meça o tempo de inatividade antes de alegar um ganho de produtividade.
As fábricas podem usar um registro de eventos simples para distinguir as perdas relacionadas à tocha das paradas gerais de soldagem. As colunas sugeridas são: estação de trabalho, turno, identificação da tocha, categoria da falha, início/fim da parada, causa verificada, ação corretiva e peça substituída. Ao longo de vários turnos, o registro pode revelar se o principal problema é o consumo da ponta de contato, problemas no revestimento, manuseio do cabo ou outro subsistema.
Cálculo ilustrativo: se uma estação hipotética registrar quatro interrupções verificadas relacionadas à tocha, com duração média de seis minutos, isso equivale a 24 minutos de tempo de estação perdido naquele turno (4 × 6). Não se trata de uma estimativa de desempenho UWELD, nem comprova que outra tocha eliminaria a perda. A substituição deve ser justificada por meio de testes comparativos e registros reais.
| Métrica | Cálculo sugerido | Como interpretá-lo |
|---|---|---|
| Frequência de parada | Paradas/período de operação relacionados à tocha verificados | Mostra se as interrupções estão se tornando mais comuns. |
| Tempo de produção perdido | Soma dos minutos de parada verificados relacionados à tocha | Apoia uma discussão sobre custos operacionais. |
| uso de consumíveis | Peças consumidas / trabalho concluído ou horas de funcionamento | Ajuda a identificar desgastes incomuns ou alterações no processo. |
| Tempo de restauração | Hora de diagnosticar, fazer a manutenção e reiniciar com segurança. | Demonstra a importância de peças acessíveis e procedimentos claros. |
Alterações no procedimento de soldagem, no operador, no lote do arame ou nos dispositivos de fixação podem distorcer a comparação. Registre essas diferenças em qualquer teste de antes e depois. O objetivo principal é um diagnóstico confiável e melhores decisões de compra, não a obtenção de uma porcentagem de economia atraente.
8. Planeje conjuntos sobressalentes e consumíveis para a continuidade da produção.
Mesmo uma tocha bem calibrada requer manutenção. As fábricas podem reduzir atrasos desnecessários mantendo um conjunto de reposição aprovado e consumíveis claramente identificados para o modelo instalado. O estoque deve estar vinculado ao conector, revestimento, ponta de contato e sistema de bico específicos usados naquela estação.
Para compras operacionais, solicite uma lista de peças ilustrada e informações sobre disponibilidade juntamente com o orçamento inicial da tocha. Separe os consumíveis de alta rotatividade dos conjuntos de peças sobressalentes completos. Se forem utilizadas várias configurações de 15AK, 24KD ou 36KD, evite combinar peças visualmente semelhantes sem dados de referência cruzada verificados. Uma peça de reposição correta disponível na estação de trabalho é mais valiosa do que um grande estoque de peças sobressalentes incompatíveis.
As equipes de produção também devem definir em conjunto quem pode autorizar a troca do modelo da tocha ou dos consumíveis. Substituições não controladas podem gerar problemas tanto no processo quanto nas compras. O pessoal de soldagem qualificado da unidade deve revisar quaisquer alterações que afetem a configuração de soldagem validada.
9. Como qualificar uma tocha em um teste de produção representativo
Um teste prático em ambiente de produção deve responder a uma pergunta bem definida: a configuração proposta funciona com o equipamento e o procedimento de soldagem especificados? Ela pode ser operada e mantida conforme o planejado? Não deve ser uma demonstração utilizando configurações desconhecidas ou condições mais favoráveis do que a produção real.
- Defina as informações básicas: documente o modelo/versão da máquina, o tipo de arame, o gás, o procedimento de soldagem, a faixa de corrente, o trajeto do cabo e as categorias de paradas existentes.
- Analise a documentação: obtenha as condições de classificação da tocha oferecida, as informações de segurança aplicáveis e as referências de consumíveis compatíveis.
- Confirme as interfaces: verifique a compatibilidade mecânica, de gás e elétrica/de controle antes de energizar o equipamento.
- Trabalho representativo em ensaios clínicos: inclui dispositivos de fixação normais, posições de soldagem, manuseio e ritmo de produção planejado sob supervisão qualificada.
- Registre as seguintes observações: acesso do operador, comportamento de alimentação, alterações na ponta, falhas verificadas e tempo de manutenção.
- Aprovar uma configuração definida: documentar o modelo, o cabo, o conector, os consumíveis e as condições testadas antes de emitir uma ordem de produção.
A norma IEC 60974-7:2019 aborda os requisitos de segurança e construção para tochas de soldagem a arco, incluindo variantes refrigeradas a ar. A referência a essa norma explica a estrutura técnica relevante; isso não significa que todos os modelos da UWELD tenham sido certificados independentemente de acordo com ela. Solicite evidências específicas do modelo aplicável, quando necessário, para o seu mercado e local de trabalho.
Compartilhe seu procedimento de soldagem, informações sobre equipamentos e volume de pedidos desejado com a UWELD. Confirme os termos da amostra, a documentação e a configuração exata do conjunto cotado.
Solicite amostras e fichas técnicas → Consulte as Perguntas Frequentes sobre Compras da UWELD →10. Compare o custo total de produção, não apenas o preço da tocha.
Para um gerente de linha, a comparação relevante inclui o preço total da montagem, consumíveis compatíveis, mão de obra de manutenção planejada, tempo de inatividade comprovado e o custo de manutenção de peças de reposição. Um preço de compra baixo pode ser atraente, mas não compensa um encaixe inadequado da máquina ou a indisponibilidade de uma peça de reposição. Por outro lado, uma tocha mais cara não é automaticamente mais produtiva.
Solicite aos fornecedores que cotem o mesmo comprimento de cabo, conexão traseira, método de refrigeração e consumíveis fornecidos. A UWELD informa que as fichas técnicas podem ser solicitadas e que os detalhes sobre amostras e prazos de entrega dependem do item e do pedido. Não publique uma quantidade mínima de pedido (MOQ), prazo de fabricação ou garantia de desempenho fixos para um modelo sem confirmação por escrito.
Uma solicitação de cotação (RFP) útil deve incluir as condições de trabalho atuais, o gás de proteção, os modelos de alimentadores/soldadores, as estações de trabalho, o comprimento dos cabos, o histórico de consumo, os requisitos de amostra e a demanda anual estimada. A cotação resultante pode então ser analisada pelas equipes de engenharia, manutenção e compras, em vez de ser avaliada apenas pelo preço unitário.
11. Tocha de Soldagem MIG para Produção: Perguntas Frequentes do Comprador
Uma tocha MIG de 36KD é sempre melhor do que uma de 24KD para produção?
Não. Avalie a classificação documentada de cada configuração oferecida, as condições de operação, o tipo de gás, a conexão, o peso e o manuseio em relação à carga de trabalho real. A simples menção do modelo não garante a adequação da linha de produtos.
O UWELD 15AK pode ser usado na fabricação?
As aplicações potenciais dependem da máquina específica, do procedimento de soldagem e dos limites documentados da tocha. A lista de produtos identifica uma tocha 15AK refrigerada a ar e faz referência à 150 A/MIG200, mas a adequação para produção ainda requer análise técnica.
O que causa paradas frequentes na alimentação de arame MIG?
As possíveis causas incluem problemas no alimentador/rolo de acionamento, condição do fio, desgaste do revestimento, dobras no cabo ou incompatibilidade da ponta de contato. Verifique todo o sistema de alimentação antes de concluir que o conjunto da tocha está com defeito.
Como devo escolher o comprimento do cabo para uma linha de fabricação?
Meça a movimentação em torno da peça de fixação e evite roteamento desnecessário, tensão excessiva ou curvas acentuadas. Verifique quais comprimentos e conectores são oferecidos para o modelo específico.
Quando devo substituir as pontas e os revestimentos das lentes de contato?
Siga as instruções do equipamento e os indicadores de condição ou desgaste documentados. As necessidades reais de manutenção dependem do processo, da adequação dos consumíveis e das condições de operação; um intervalo de substituição universal não é apropriado.
A UWELD pode fornecer amostras e documentos técnicos?
As perguntas frequentes da UWELD informam que amostras de produtos e fichas técnicas estão disponíveis mediante solicitação; os custos de amostra/envio e a disponibilidade do relatório dependem do modelo e do projeto. Entre em contato com a equipe, informando as referências exatas do produto.
Como o setor de compras pode reduzir as interrupções na produção?
Especificar corretamente a tocha, qualificá-la sob carga de trabalho real, identificar peças sobressalentes compatíveis, treinar o pessoal na inspeção adequada e registrar as causas de parada verificadas antes de avaliar as alterações.
Conclusão
A tocha de soldagem MIG ideal para produção é aquela que atende às condições operacionais documentadas da linha, oferece alimentação de arame estável e permite manutenção sem atrasos desnecessários. Compare os modelos 15AK , 24KD e 36KD da UWELD com suas máquinas e requisitos de produção reais — e não com base em estimativas genéricas de amperagem. Confirme as especificações específicas de cada modelo, realize um teste representativo e mantenha em estoque os consumíveis corretos antes de comprar em grande volume.
Solicite um orçamento para tocha MIG de produção → Navegue pelas tochas MIG da UWELD →