Réponse rapide : Un fabricant fiable d’équipements de soudage et de découpe doit maîtriser les spécifications des produits, la compatibilité des systèmes de gaz, les interfaces des torches de soudage, la qualité des composants et la régularité des commandes. Pour les distributeurs industriels et les acheteurs OEM, les preuves les plus importantes sont les plans techniques approuvés, les performances spécifiques à chaque modèle, les contrôles d’échantillons, les documents de conformité applicables et la traçabilité des lots de production. UWELD propose des équipements de découpe au gaz, de soudage MIG/TIG, de chauffage industriel et des équipements connexes pour la vente en gros et les programmes de personnalisation à l’international.
Les importateurs mondiaux de matériel de soudage sont confrontés à un problème qu'il est facile de sous-estimer : les produits d'un même fournisseur peuvent appartenir à des systèmes techniques totalement différents.
Un chalumeau oxycoupeur nécessite des gaz, des détendeurs, des buses et des dispositifs de protection spécifiques. Un chalumeau de soudage TIG dépend de connexions électriques, de systèmes de refroidissement et de commandes électriques compatibles. Les kits complets de soudage et de découpe requièrent que tous les composants inclus correspondent à une configuration approuvée.
Lorsque ces exigences ne sont pas correctement documentées, les distributeurs peuvent rencontrer des problèmes d'accessoires incompatibles, des retours de produits, des livraisons répétées irrégulières et des coûts après-vente inutiles.
Ce guide d'approvisionnement en ingénierie explique comment les acheteurs peuvent évaluer les capacités de fabrication, contrôler les risques techniques, comparer les spécifications des produits et établir un programme d'achat multicatégoriel cohérent.
Explorez la gamme d'équipements de soudage et de découpe d'UWELD pour découvrir ses produits.
Points clés à retenir
La compatibilité technique prime. Les produits doivent être évalués par rapport à l'ensemble du système d'équipement plutôt qu'en fonction de l'apparence de chaque composant.
La constance de la production exige des preuves. Les spécifications approuvées, les rapports d'inspection et les références de composants contrôlés contribuent à prévenir les variations entre les commandes.
Différentes familles de produits nécessitent différents tests. Les régulateurs de gaz, les buses de découpe et les torches TIG ne peuvent être évalués à l'aide d'une seule procédure d'inspection générique.
L'approvisionnement auprès des équipementiers nécessite un contrôle de la configuration. Les modifications apportées à la marque et à l'emballage ne doivent pas masquer les spécifications techniques ni les exigences de sécurité.
Le coût total importe plus que le prix unitaire. Le transport, l'inspection, les pièces de rechange, les stocks et le service client influent sur la rentabilité des achats à long terme.
Quelles sont les capacités techniques qu'un fabricant d'équipements de soudage et de découpe doit démontrer ?
Un fabricant professionnel doit démontrer comment les exigences du produit sont traduites en spécifications contrôlées, activités de fabrication, procédures d'inspection et livrables finaux.
Pour les acheteurs industriels internationaux, l'évaluation doit couvrir quatre dimensions principales.
Comparaison des capacités d'ingénierie
| Dimension d'évaluation | Exigences techniques | Preuves à demander | Décision d'achat |
|---|---|---|---|
| Ingénierie produit | Conception correcte de l'équipement et application prévue | Dessins techniques et spécifications | Le produit est-il adapté à la tâche prévue ? |
| Qualité de fabrication | Matériaux contrôlés, assemblage et identification des composants | Critères d'inspection et exemples d'enregistrements | La configuration est-elle reproductible ? |
| Vérification fonctionnelle | Essais appropriés pour la catégorie d'équipement | Enregistrements de tests spécifiques au modèle | Les exigences de performance critiques sont-elles vérifiées ? |
| Gestion des approvisionnements | Références produits, emballage et modalités de livraison stables | Nomenclature, gestion des révisions, documentation de commande | Les commandes répétées peuvent-elles rester cohérentes ? |
Une grande usine ou un catalogue exhaustif ne garantissent pas automatiquement de solides performances dans les quatre dimensions.
Le fabricant devrait être en mesure d'expliquer comment les exigences s'appliquent à chaque famille de produits.
Approche de fabrication et de développement de produits d'UWELD
UWELD, exploitée par Ningbo United Tools Co., Ltd., fournit des équipements de soudage et de découpe industriels, des produits de contrôle des gaz, des outils de chauffage et des accessoires connexes.
La société décrit sa coopération en matière d'ingénierie, ses capacités de fabrication, sa gestion de la qualité et sa personnalisation OEM/ODM sur sa page dédiée aux solutions industrielles .
Pour une commande spécifique, les acheteurs doivent relier ces capacités au niveau de l'entreprise au produit réellement acheté.
Les questions les plus utiles concernent les spécifications de fabrication approuvées, les méthodes d'inspection pertinentes, les contrôles d'approvisionnement des composants et la responsabilité technique en cas de modifications apportées au produit.
Comment les différentes catégories d'équipements influencent-elles les exigences techniques en matière d'achat ?
Un fournisseur multicatégories peut simplifier la coordination commerciale, mais chaque groupe d'équipements a des principes de fonctionnement et des exigences de compatibilité différents.
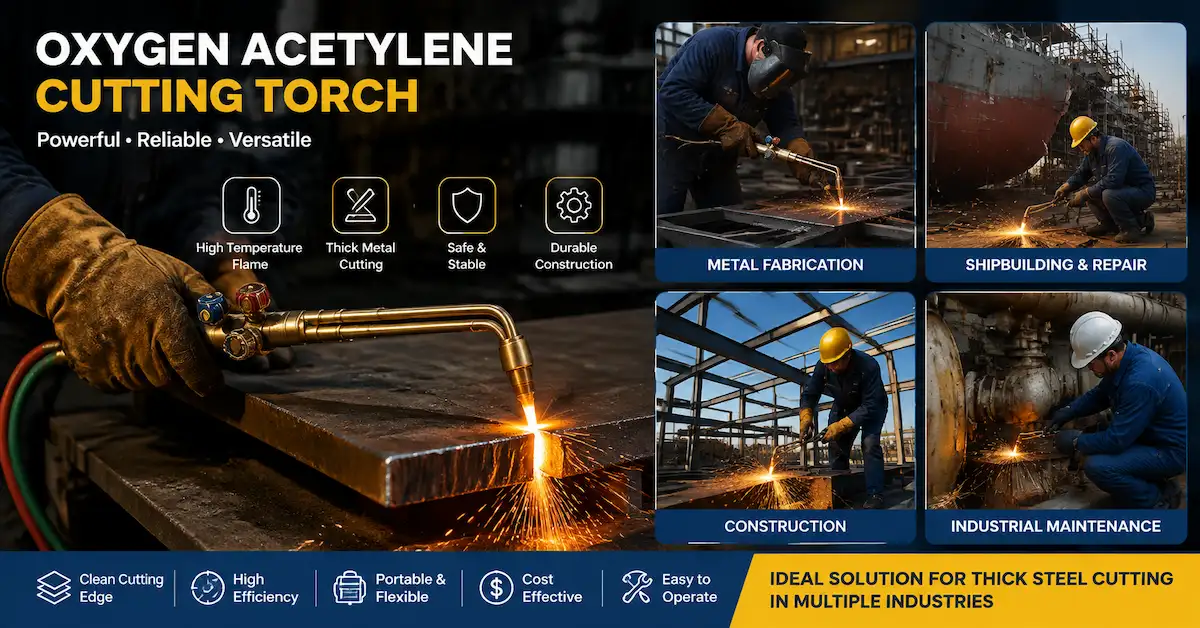
La gamme de produits d'UWELD comprend des équipements de découpe au gaz, de soudage, de sécurité, de chauffage au gaz, de CVC et des équipements spécialisés de contrôle des gaz.
Matrice des catégories de produits et des applications
| Catégorie d'équipement | Principaux types de produits | Application industrielle | Spécifications critiques |
|---|---|---|---|
| Découpe au gaz | Chalumeaux de découpe, buses, régulateurs, kits de soudage et de découpe | Fabrication, entretien et construction en acier | Compatibilité avec le carburant, taille de la buse, raccords |
| Soudage | Torches MIG, torches TIG, torches de découpe plasma, accessoires | Fabrication, production, réparation d'équipements | Courant nominal, rapport cyclique, refroidissement, connecteurs |
| Chauffage au gaz | Chalumeaux à propane/MAPP, têtes de chauffe, brûleurs | Brasage, chauffage, installation | Gaz combustible, conception du brûleur, allumage |
| Sécurité du soudage | Casques, masques à obscurcissement automatique, protection faciale | protection de soudage industriel | Caractéristiques des filtres et normes applicables |
| CVC | jauges de collecteur, outils de brasage | Service et installation de systèmes de réfrigération | Pressions nominales, compatibilité des fluides frigorigènes |
| Contrôle du gaz | Régulateurs de pression, dispositifs de protection | Soudage, découpage, chauffage | Homologation gaz, plage de pression, performances de débit |
L’examen technique devrait donc être organisé par famille de produits plutôt que d’utiliser une liste de contrôle universelle des équipements.
Quels modèles UWELD illustrent les différences de spécifications les plus importantes ?
Comparer les caractéristiques réelles des modèles aide les acheteurs à comprendre comment devrait fonctionner l'homologation technique.
Spécifications représentatives des produits UWELD
| Modèle UWELD | Caractéristiques du produit publiées | Vérification de l'acheteur requise |
|---|---|---|
| 1C016-0045 | Poste de découpe et de soudage robuste ; configuration oxyacétylénique répertoriée au catalogue | Nomenclature complète, raccordements gaz, capacité nominale |
| 1C005-0003 | Chalumeau de découpe robuste avec clapet anti-retour | Compatibilité carburant, buse de coupe, raccordement |
| Torche TIG WP26 | Refroidissement par air, intensité nominale de 200 A, câble de 4 m, connecteur M16×1,5, prise à 2 broches | Cycle de service, interface machine, conditions de refroidissement |
| Pare-flammes à oxygène H188 | Dispositif de protection contre l'oxygène monté sur torche avec fonctions spécifiées | Compatibilité gazeuse, débit, fonctions de protection |
| 1C020-0033 | Chalumeau à tuyau MAPP/propane avec tuyau de 1,5 m et flamme tourbillonnante | Carburant, tuyau, raccord et application homologués |
Ces caractéristiques sont propres à chaque produit. Elles n'impliquent pas que différents modèles ou catégories de produits soient interchangeables.
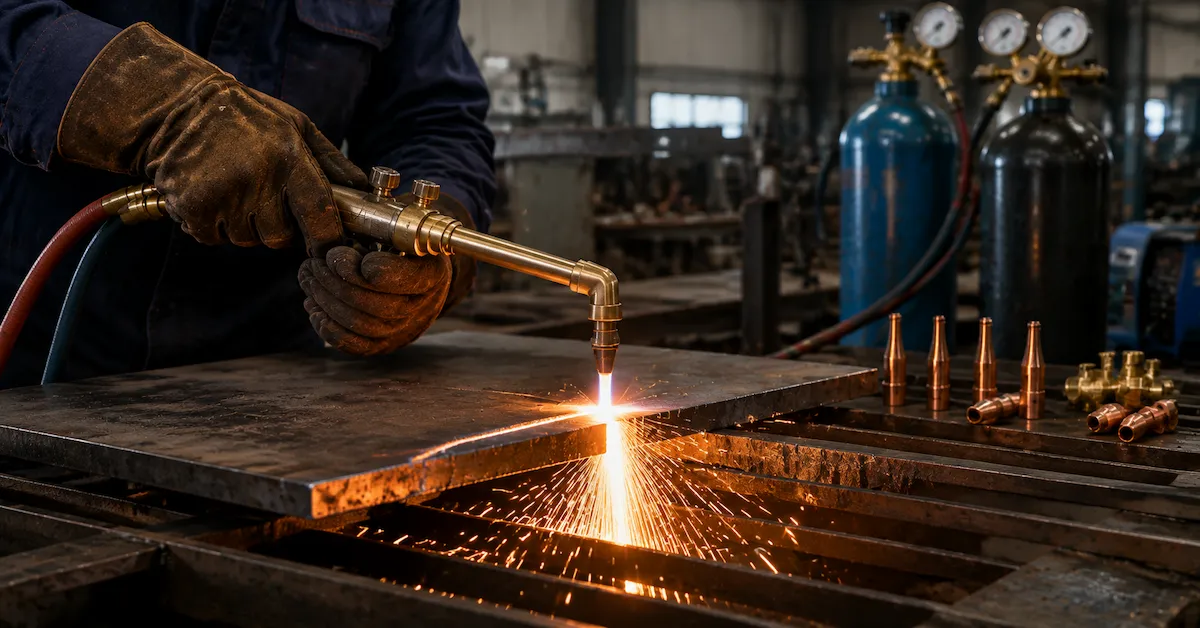
Équipement de découpe au gaz : Compatibilité système complète
Le kit de découpe et de soudage haute performance UWELD 1C016-0045 illustre comment les performances d'un ensemble complet dépendent de plusieurs composants.
Une configuration antérieure du catalogue UWELD répertorie un système oxygène-acétylène avec une poignée de torche 315FC, un accessoire de coupe CA2460, des embouts de soudage, un embout de coupe et un tuyau de 4,5 m.
Le même catalogue indique les capacités de soudage et de découpe pour des configurations spécifiques. Ces valeurs, bien qu'historiques, doivent être vérifiées à l'aide de la fiche technique la plus récente et ne constituent pas des garanties absolues.
Pour un importateur, la priorité est de déterminer si la configuration actuellement fournie correspond à l'application et à la liste des composants approuvés.
Équipement de soudage TIG : Compatibilité électrique et de refroidissement
La torche TIG refroidie par air UWELD WP26 est homologuée avec une intensité nominale de 200 A, un câble de 13 pieds, un connecteur M16×1,5 et une prise à 2 broches.
Ces spécifications sont utiles mais ne garantissent pas la compatibilité avec toutes les machines à souder TIG.
Les acheteurs doivent également vérifier les connexions d'alimentation, l'interface de commande, le cycle de service nominal, les consommables et les conditions de fonctionnement requises.
Dispositifs de protection : la fonction doit correspondre à l’application
Le pare-flammes d'oxygène UWELD H188 est destiné à une application d'oxygène spécifique côté torche.
Ses fonctions de protection doivent être évaluées par rapport au système de gaz réel.
Un dispositif anti-retour de flamme et un clapet anti-retour remplissent des fonctions de sécurité différentes, même lorsqu'un produit combine les deux.
La simple correspondance des connexions ne prouve pas que le dispositif de protection est adapté.
Qu’est-ce qui permet de garantir une qualité constante entre les lots d’équipements de soudage et de découpe ?
La cohérence commence par le contrôle des spécifications plutôt que par l'inspection visuelle finale.
Le système qualité d'un fabricant doit permettre d'établir ce qui a été commandé, ce qui a été fabriqué, ce qui a été inspecté et si les modifications approuvées ont été correctement mises en œuvre.
1. Identification des matériaux et des composants
Différentes familles de produits nécessitent différents matériaux et composants.
Les équipements de découpe au gaz peuvent utiliser des corps en laiton forgé, des buses en alliage de cuivre, des tubes métalliques et des vannes spécialisées.
Les torches TIG nécessitent en outre des conducteurs électriques, des câbles, des composants isolants et des connecteurs compatibles.
Les acheteurs doivent demander les spécifications approuvées des matériaux ou des composants pour la référence exacte.
2. Vérification dimensionnelle et de connexion
Les interfaces sont essentielles car de petites différences peuvent rendre inutilisable un composant par ailleurs fonctionnel.
Les dimensions importantes peuvent inclure le filetage du régulateur, la géométrie du siège de la buse, les connecteurs de la torche, les raccords de tuyau et les détails de l'interface électrique.
Les tolérances d'inspection doivent être établies au moyen de dessins approuvés et de normes applicables.
Il n'existe pas de tolérance dimensionnelle universelle qui doive être automatiquement appliquée à tous les produits de soudage et de découpe.
3. Tests fonctionnels
Les tests fonctionnels doivent refléter le principe de fonctionnement du produit.
Un organisme de réglementation peut exiger une vérification de l'étanchéité aux gaz et du contrôle de la pression.
Une torche de soudage peut nécessiter des vérifications de continuité électrique, de configuration de refroidissement et d'assemblage.
Une buse de découpe au gaz peut nécessiter un contrôle dimensionnel et une évaluation fonctionnelle appropriée.
4. Contrôle des révisions de production
Si un fournisseur modifie un composant, un matériau, une connexion ou un accessoire homologué, cette modification doit être examinée et documentée.
Ceci est particulièrement important pour les produits OEM vendus sous la marque propre d'un distributeur.
Sans révisions contrôlées, les livraisons ultérieures pourraient ne plus correspondre à l'échantillon initial approuvé.
Tableau de vérification de la qualité
| Niveau de qualité | Commande principale | Preuve |
|---|---|---|
| Approbation des composants | Matériaux et pièces | Spécifications approuvées |
| Approbation dimensionnelle | Connexions et interfaces | mesures d'inspection |
| Approbation fonctionnelle | performances spécifiques au produit | Résultats d'essais qualifiés |
| Approbation de l'assemblée | Installation correcte des composants | Inspection de l'assemblage |
| Approbation finale de l'expédition | Emballage, étiquetage, quantité | Rapport d'inspection final |
| Approbation de commande répétée | Cohérence des révisions et des configurations | Références et nomenclatures contrôlées |
Conclusion technique : La constance d’un produit ne s’obtient pas simplement en multipliant les contrôles. Elle repose sur des spécifications clairement définies, des méthodes de vérification appropriées et une gestion maîtrisée des écarts.
Comment la compatibilité des systèmes de gaz peut-elle prévenir les pannes d'équipements industriels ?
Le contrôle des gaz est particulièrement important pour les équipements de soudage et de découpe oxyacétyléniques.
Le régulateur, les tuyaux, la torche, la buse de coupe et les dispositifs de protection doivent former un système compatible.
Spécifications clés du système à gaz
| Paramètre technique | Question d'achat |
|---|---|
| Type de gaz | L'équipement est-il homologué pour l'oxygène, l'acétylène, le propane ou un autre gaz spécifié ? |
| Pression d'entrée | Le régulateur est-il adapté à l'alimentation prévue ? |
| Gamme de points de vente | La plage de mesure est-elle adaptée à l'équipement homologué ? |
| débit | Ce composant peut-il supporter la demande en gaz requise ? |
| Connexion | Le filetage et les joints d'étanchéité sont-ils corrects ? |
| configuration de la buse | L'embout est-il homologué pour la torche et le carburant ? |
| dispositifs de protection | Les fonctions spécifiques au gaz sont-elles correctement fournies ? |
Par exemple, un régulateur d'oxygène ne doit pas être automatiquement substitué à un régulateur d'acétylène.
De même, les buses de coupe au propane et à l'acétylène peuvent avoir des passages de préchauffage et des configurations de torche homologuées différentes.
Une matrice de compatibilité fournie par un fournisseur peut donc s'avérer plus précieuse qu'une déclaration générale selon laquelle un équipement est adapté à un usage industriel.
Normes et preuves de sécurité
La norme ISO 2503 couvre les régulateurs de pression pertinents pour le soudage, le découpage et les procédés connexes au gaz, tandis que la norme ISO 5172 traite des tubes de soufflage applicables au soudage et au découpage au gaz.
Pour les lieux de travail américains, la norme OSHA 29 CFR 1910.253 définit les exigences en matière de soudage et de découpage au gaz oxy-combustible.
Ces références aident à établir des critères d'examen technique, mais ne certifient pas indépendamment chaque produit UWELD.
Les acheteurs doivent demander, le cas échéant, une preuve de conformité spécifique au modèle en vigueur.
Comment les fabricants doivent-ils contrôler les performances des torches MIG et TIG ?
Les outils de soudage électrique nécessitent une approche d'ingénierie différente de celle des équipements oxyacétyléniques.
L'intensité nominale indiquée pour une torche de soudage ne permet pas d'établir indépendamment ses performances lors de chaque cycle de travail.
Courant nominal et cycle de service
Le courant nominal doit être considéré en fonction des conditions dans lesquelles il s'applique.
Les informations importantes comprennent le cycle de service, le système de refroidissement, la configuration des câbles et le procédé de soudage prévu.
Par exemple, une torche refroidie à l'eau peut supporter une charge de travail prévue différente d'une configuration refroidie à l'air, mais les capacités réelles doivent être vérifiées pour les modèles spécifiques.
Compatibilité des connecteurs et des commandes
Une torche TIG peut nécessiter un raccordement électrique et une prise de commande spécifiques.
Les torches MIG peuvent utiliser des connecteurs Euro ou d'autres interfaces spécifiques à la machine.
Avant de passer commande, le distributeur doit documenter la machine à souder prévue, le type de connecteur, la longueur du câble et le système de consommables.
Tests de commande répétée
Pour un programme d'achat de torches de soudage, le cahier des charges approuvé doit identifier le câble, le connecteur, le câblage de commande, le système de refroidissement et les pièces de rechange nécessaires.
Toute modification apportée par le fournisseur à ces composants doit être examinée avant qu'une nouvelle commande ne soit acceptée.
Cette approche réduit le risque que les clients reçoivent des produits d'apparence identique mais incompatibles avec leurs équipements.
Comment le contrôle qualité peut-il réduire les coûts totaux d'approvisionnement ?
Le coût d'approvisionnement en équipement comprend plus que le devis du fabricant.
En cas de composants incorrects ou non conformes, l'acheteur peut être confronté à des inspections, des retours, des remplacements, un service client et des pertes de stock.
Formule du coût total d'approvisionnement
Coût total d'approvisionnement = Prix d'achat + Frais de transport + Inspection + Stock + Pièces de rechange + Frais après-vente
L'avantage économique d'une configuration donnée, qu'elle provienne d'un fabricant ou d'un fournisseur, doit être calculé à partir de devis réels et de données d'exploitation.
Matrice des risques liés aux coûts et à la qualité des approvisionnements
| Facteur de coût | Risque potentiel | Méthode de contrôle |
|---|---|---|
| Tarification des produits | Comparaison de configurations incomplètes | Standardiser la demande de prix |
| Inadéquation technique | Connexion incorrecte de la torche ou du régulateur | Approuver la matrice de compatibilité |
| Variation du lot | Composants différents dans les envois répétés | Schémas de contrôle et nomenclature |
| Allégations de qualité | Preuves de vérification insuffisantes | Demander les rapports d'inspection |
| Inventaire | Références en double ou à faible rotation | Consolider les familles de produits compatibles |
| Service après-vente | Accessoires de remplacement indisponibles | Établir les références des pièces de rechange |
| Logistique | Envois et documents séparés | Comparer les options de consolidation |
Est-il toujours moins cher d'acheter auprès d'un seul fabricant ?
Non.
Les achats groupés peuvent réduire la coordination avec les fournisseurs et simplifier la planification des expéditions, mais les économies ne sont pas garanties.
Le fabricant doit toujours respecter les spécifications techniques requises, la qualité du produit, le prix et les conditions de livraison.
Par exemple, le fait de combiner des équipements de découpe au gaz et des accessoires de soudage TIG dans un seul envoi peut simplifier la logistique sans pour autant apporter d'avantage si une gamme de produits ne répond pas aux exigences de compatibilité de l'acheteur.
La stratégie appropriée consiste à ne regrouper que les produits techniquement approuvés.
Comment le volume des commandes influence-t-il les exigences en matière de contrôle qualité ?
À mesure que le volume des achats augmente, les conséquences des erreurs de configuration s'amplifient.
Il est plus facile de résoudre une erreur affectant un seul échantillon que le même problème affectant un envoi de distribution important.
Étapes de l'approvisionnement et contrôles recommandés
| Étape d'achat | Exigences techniques | Objectif principal |
|---|---|---|
| Commande d'échantillons | Vérifier l'adéquation du produit | Évitez de sélectionner des équipements incompatibles. |
| Ordre pilote | Vérifier les configurations approuvées | Établir la constance de la production |
| Commandes en gros régulières | Contrôler la qualité et les révisions | Assurer un approvisionnement régulier |
| Expansion OEM | Contrôler la marque et les spécifications du produit | Soutenir le développement de produits à long terme |
Exemple de qualification
L'acheteur doit se procurer des produits représentatifs et des données techniques à jour.
L'approbation de l'échantillon doit inclure toutes les connexions pertinentes, les accessoires fournis et les contrôles fonctionnels applicables.
Production pilote
Une commande pilote peut permettre de déterminer si les produits fournis correspondent aux échantillons et dessins approuvés.
Toute différence doit être documentée avant la passation d'une commande plus importante.
Suivi des commandes répétées
Pour les approvisionnements récurrents, les indicateurs de performance importants comprennent les enregistrements de défauts, les réclamations relatives à la compatibilité, la livraison dans les délais, les révisions des composants et la disponibilité des pièces de rechange.
Il convient de collecter les données réelles de production et de qualité plutôt que de les supposer.
Comment les acheteurs peuvent-ils qualifier un fabricant d'équipements de soudage et de découpe en trois étapes ?
Une évaluation structurée peut simplifier la sélection des partenaires de fabrication.
Étape 1 : Définir les exigences techniques et applicatives
Identifier les catégories d'équipements, les industries cibles, les performances requises, les marchés de destination et les normes de connexion critiques.
Règle de décision : Ne pas présélectionner les produits dont l’adéquation à l’application n’est pas confirmée.
Étape 2 : Vérifier les preuves de fabrication et de qualité
Examiner les documents techniques actuels, les échantillons représentatifs, les matériaux, la compatibilité des composants et les procédures d'inspection applicables.
Règle de décision : n’approuver que les configurations présentant des preuves suffisantes pour étayer le cahier des charges d’achat.
Étape 3 : Évaluer la fiabilité commerciale et d'approvisionnement
Comparez les devis complets, les quantités minimales de commande, les délais de livraison, l'emballage, le support de remplacement, les responsabilités en matière de qualité et les conditions OEM.
Règle de décision : Choisissez un programme d’approvisionnement offrant la meilleure combinaison vérifiée d’adéquation technique, de cohérence et de valeur totale d’achat.
Pour connaître les modèles et les catégories de produits disponibles, consultez le Centre de produits UWELD .
Scénario pratique d'approvisionnement : Standardisation des équipements pour plusieurs gammes de produits de distributeurs
Pensez à un importateur d'équipements industriels desservant les ateliers de fabrication métallique, les entreprises de construction et les sociétés de maintenance.
L'importateur souhaite élargir son catalogue pour y inclure des chalumeaux de découpe, des régulateurs de gaz, des torches TIG et des kits complets de soudage et de découpe.
Dans un premier temps, l'équipe des achats considère tous les produits comme une seule et même grande catégorie d'équipements.
Il s'agit d'un scénario d'approvisionnement illustratif , et non d'un cas client documenté d'UWELD ou d'une affirmation d'amélioration mesurée des performances.
Le défi des achats
L'importateur découvre que différents produits nécessitent des normes de connexion et des procédures d'homologation technique différentes.
Certains clients utilisent des systèmes de découpe oxyacétylénique, tandis que d'autres exigent des connexions de torche TIG et des configurations de contrôle spécifiques.
L'importateur souhaite également s'assurer que les commandes répétées contiennent les mêmes composants approuvés.
L'approche d'ingénierie recommandée
Premièrement, il convient de distinguer les familles de produits techniques. Les équipements de contrôle des gaz oxycombustibles et les outils de soudage électrique font l'objet de listes de contrôle d'homologation différentes.
Deuxièmement, créez des spécifications de produit contrôlées. Chaque UGS (Unité de Gestion des Références) répertorie ses interfaces, ses caractéristiques pertinentes, les accessoires requis et les critères d'inspection.
Troisièmement, approuver des échantillons représentatifs. Ces échantillons sont vérifiés par rapport aux exigences d'équipement des clients visés.
Quatrièmement, établissez un système de contrôle des révisions. Toute modification proposée concernant les connexions, les composants internes ou les accessoires fournis doit être approuvée.
Valeur commerciale attendue
Ce processus permet d'améliorer l'identification des produits, de réduire les incertitudes liées à la compatibilité et de faciliter la vérification des commandes répétées.
Toute réduction des retours, des défauts ou des coûts d'approvisionnement devrait être mesurée à partir des données d'achat réelles.
La principale leçon à retenir est que la normalisation technique doit précéder le regroupement des achats à grande échelle.
Comment UWELD soutient-il les programmes OEM/ODM et de vente en gros d'équipements ?
UWELD désigne à la fois la coopération en matière de distribution sous la marque UWELD et les services de fabrication personnalisés.
Selon le projet, les exigences OEM/ODM peuvent inclure l'identification du produit, l'emballage, l'apparence, les configurations d'accessoires ou les modifications techniques.
Un projet sur mesure réussi doit commencer par les exigences techniques plutôt que par le seul branding.
Flux de travail d'approvisionnement OEM recommandé
| Scène | Activité principale | Livrable attendu |
|---|---|---|
| Exigences | Définir l'application et le marché cible | Fiche de spécifications techniques |
| Configuration | Sélectionner les composants approuvés | Spécifications du produit et nomenclature |
| Développement | Examiner la faisabilité de la personnalisation | Proposition de conception approuvée |
| Approbation de l'échantillon | Évaluer les produits représentatifs | Exemple de dossier d'approbation |
| Planification de la qualité | Établir les exigences d'inspection | Plan d'acceptation de la qualité |
| Production | Configuration approuvée par le fabricant | Ordre de production contrôlé |
| Expédition | Vérifier les étiquettes, les documents et les quantités | Colis d'expédition final |
| Service après-vente | Gérer les retours clients et les pièces de rechange | Dossiers de soutien et de révision |
Les modifications concernant le contrôle de la pression des gaz, les dispositifs de sécurité ou les interfaces électriques doivent faire l'objet d'un examen technique qualifié.
La page Solutions d'UWELD explique son positionnement en matière de coopération technique et de personnalisation, tandis que la page Partenaires décrit la collaboration avec les distributeurs.
Considérations relatives à la quantité minimale de commande et aux délais de livraison
La FAQ publiée par UWELD indique que la quantité minimale de commande (MOQ) dépend du produit et des exigences de personnalisation.
Les produits en stock peuvent avoir des délais de livraison plus courts que les configurations personnalisées, mais les délais exacts doivent être confirmés pour la commande.
Une demande de prix multicatégorielle doit préciser les quantités, les configurations techniques et les délais de livraison pour chaque famille de produits.
Que doit inclure un acheteur industriel dans sa demande de devis ?
Une demande de devis bien préparée aide un fabricant à identifier précisément les produits et les conditions commerciales requis.
Liste de contrôle recommandée pour les demandes de prix
| Champ de demande de prix | Informations pour l'acheteur |
|---|---|
| Type d'entreprise | Distributeur, importateur, marque OEM, utilisateur final industriel |
| Marché cible | Pays de destination et secteurs d'activité |
| Catégories de produits | Découpage au gaz, soudage, chauffage, sécurité |
| Modèles de produits | Référence UWELD exacte ou configuration requise |
| Caractéristiques techniques | Pression, courant, rapport cyclique, compatibilité avec les gaz |
| Relations | Raccords à gaz, interfaces électriques, spécifications des tuyaux |
| Application | Conditions de travail et d'exploitation prévues |
| Exigences de qualité | Essais, dessins, critères d'inspection |
| Documentation | Normes applicables et certificats requis |
| Accessoires | Consommables, pièces de rechange, emballage |
| exigences des équipementiers | Logo, étiquettes, personnalisation |
| exigences commerciales | Quantité, délai de livraison, conditions commerciales |
Une demande de devis détaillée permet de comparer les spécifications techniques et les devis sur une base équivalente.
Pour l'approvisionnement multicatégoriel, les échantillons, le développement OEM ou la coopération avec les distributeurs, contactez UWELD pour demander une analyse technique et un devis spécifique au produit.
Questions fréquemment posées sur les fabricants d'équipements de soudage et de découpe
1. Que produit un fabricant d'équipements de soudage et de découpe ?
Selon ses capacités, un fabricant peut proposer des torches de soudage, des torches de découpe, des régulateurs de gaz, des buses de découpe, des kits de soudage et de découpe, des équipements de chauffage, des accessoires de sécurité et des produits connexes.
2. Comment les acheteurs peuvent-ils vérifier les capacités techniques d'un fabricant ?
Demander les plans, spécifications, résultats d'inspection d'échantillons, documents techniques applicables et preuves des procédures de fabrication ou de contrôle qualité pertinentes.
3. UWELD fournit-il à la fois des équipements oxycoupage et MIG/TIG ?
Oui. La gamme de produits UWELD comprend des équipements de découpe au gaz, des torches de soudage MIG/TIG, des accessoires connexes, des outils de chauffage et des produits de sécurité.
4. Pourquoi la compatibilité des composants est-elle importante ?
Des raccords de gaz, des buses de coupe, des connecteurs de torche de soudage ou des accessoires incorrects peuvent empêcher une installation correcte et engendrer des risques pour la sécurité et l'utilisation. La compatibilité de l'ensemble du système doit être vérifiée.
5. Quelle est la différence entre la qualité de fabrication et la certification du produit ?
La qualité de fabrication concerne le contrôle et la régularité de la production. La certification des produits concerne la conformité aux exigences applicables dans un domaine défini. L'une n'implique pas automatiquement l'autre.
6. Un seul fabricant peut-il fournir plusieurs catégories d'équipements ?
Oui, à condition que le fournisseur puisse livrer des produits conformes aux spécifications de l'acheteur. Cependant, chaque gamme de produits doit faire l'objet d'une évaluation technique et qualitative appropriée.
7. Comment les distributeurs peuvent-ils éviter les différences entre les commandes répétées ?
Utilisez les spécifications approuvées, les nomenclatures contrôlées, les révisions de produits identifiées, les échantillons représentatifs et les critères d'inspection documentés.
8. L'approvisionnement groupé en équipements de soudage est-il toujours plus économique ?
Non. Cela peut réduire la complexité de la coordination et de la logistique, mais le résultat réel dépend des prix des produits, de leur qualité, du transport, des stocks et des exigences en matière de service après-vente.
9. UWELD propose-t-il des équipements de soudage OEM/ODM ?
UWELD prend en charge les demandes de personnalisation concernant la marque, l'emballage et les spécifications techniques des produits. Les options disponibles, la quantité minimale de commande et les délais de livraison doivent être confirmés pour chaque projet.
10. Comment les acheteurs internationaux peuvent-ils demander un devis en gros ?
Veuillez fournir les catégories d'équipement, les applications cibles, les modèles, les spécifications techniques, la quantité, le marché de destination et les exigences de personnalisation via la page de contact UWELD .
Conclusion
Choisir un fabricant d'équipements de soudage et de découpe nécessite une évaluation technique des spécifications du produit, de la compatibilité des composants, des contrôles de fabrication et des capacités d'approvisionnement à long terme.
Pour les distributeurs industriels et les acheteurs OEM, un approvisionnement fiable commence par des exigences techniques claires et se poursuit par l'approbation des échantillons, l'inspection des lots, le contrôle des révisions et la gestion des commandes répétées.
Un fabricant proposant plusieurs catégories de produits de soudage et de découpe peut simplifier la coordination des achats, mais chaque gamme d'équipements doit néanmoins répondre à ses propres exigences techniques et de qualité.
UWELD fournit des outils de découpe au gaz professionnels, des produits de soudage MIG/TIG, des équipements de chauffage, des accessoires de protection et des solutions industrielles connexes pour les marchés internationaux.
Son portefeuille permet aux acheteurs d'évaluer plusieurs catégories de produits tout en discutant de l'approvisionnement en gros, de la coopération en ingénierie et des projets OEM/ODM.
Pour mettre au point un programme d'approvisionnement en équipements fiable, explorez les produits UWELD , consultez les solutions de fabrication industrielle de l'entreprise ou contactez UWELD pour demander les spécifications actuelles, des informations sur les échantillons et un devis adapté à votre application.