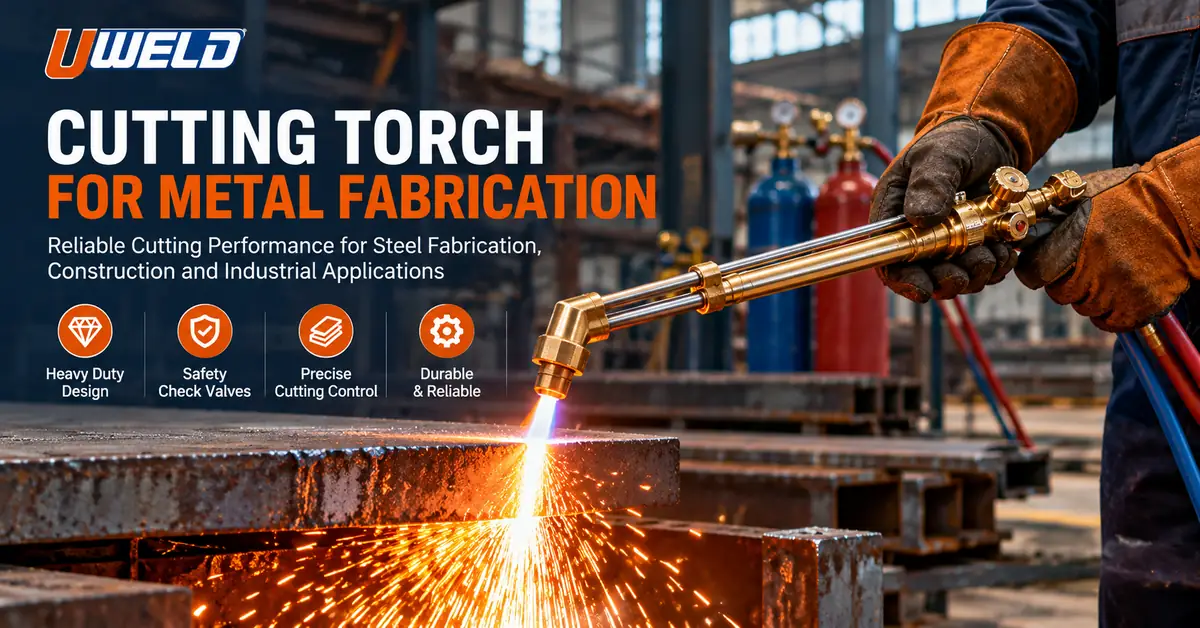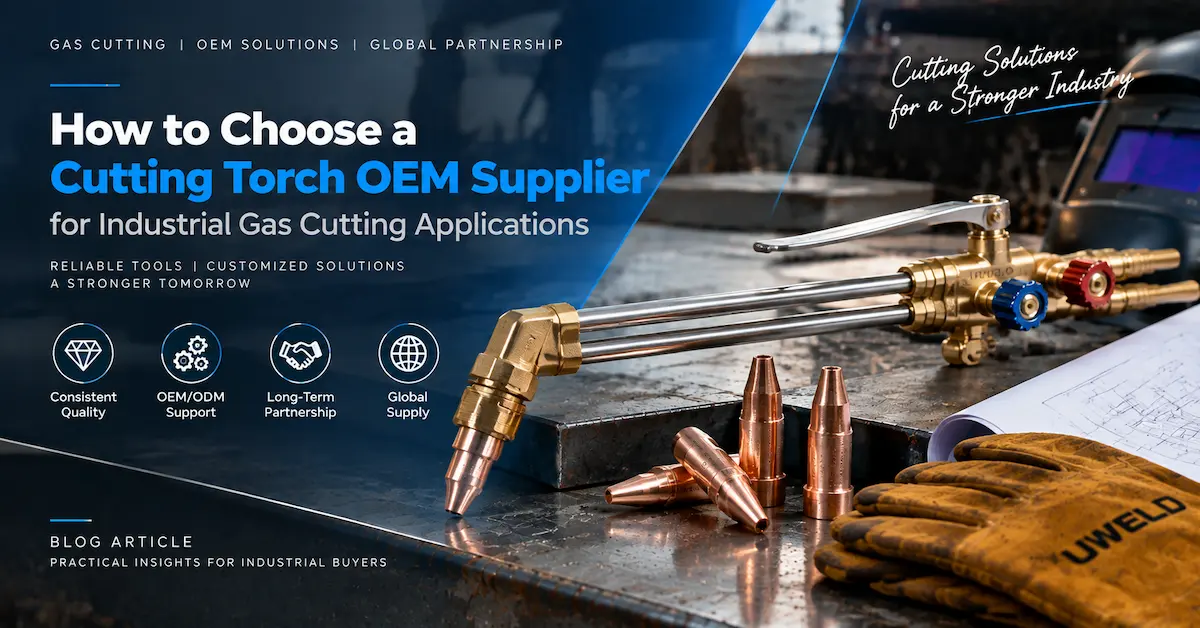
Un chalumeau de découpe d'acier utilise une flamme de gaz combustible pour préchauffer l'acier et un jet d'oxygène concentré pour découper le matériau par oxydation contrôlée. Contrairement aux procédés qui reposent principalement sur la fusion, la découpe oxyacétylénique exploite la réaction chimique entre le fer chaud et l'oxygène pour séparer le métal.
Pour les fabricants de structures métalliques, les entreprises de maintenance industrielle et les distributeurs d'équipements, la compréhension de ce processus est essentielle pour choisir la torche, la buse de coupe, le régulateur et les accessoires de sécurité appropriés.
Un système de découpe correctement spécifié garantit une qualité de coupe constante, une maintenance aisée et une fiabilité à long terme. Cependant, ses performances dépendent de la nuance d'acier, de l'épaisseur du matériau, du gaz combustible, du choix de la buse, de l'alimentation en oxygène et des conditions de fonctionnement.
Ce guide explique le processus de découpe et fournit des critères pratiques de sélection d'équipement pour les acheteurs B2B qui envisagent l'utilisation des produits de découpe au gaz UWELD .
Qu'est-ce qu'une torche de découpe d'acier et où est-elle utilisée ?
Un chalumeau de découpe d'acier est un outil manuel ou mécanisé conçu principalement pour couper l'acier au carbone et certains aciers faiblement alliés à l'aide d'oxygène et d'un gaz combustible.
Le système utilise deux fonctions distinctes :
Préchauffage : Une flamme contrôlée d’oxygène-combustible chauffe l’acier jusqu’à sa température d’inflammation.
Découpe : Un jet d'oxygène concentré réagit avec l'acier chauffé et élimine les oxydes résultants de la zone de coupe.
Cette technologie est couramment utilisée dans la fabrication de charpentes métalliques, la maintenance d'équipements lourds, la préparation de tôles d'acier, la réparation navale, la construction et le traitement des déchets métalliques.
Qui devrait envisager la découpe de l'acier par oxycoupage ?
Les équipements oxycombustibles sont particulièrement pertinents pour :
Ateliers de fabrication d'acier traitant des plaques d'acier au carbone et des composants structuraux.
Entreprises de construction et de services sur le terrain nécessitant un équipement de découpe portable.
Équipes de maintenance industrielle retirant les composants en acier endommagés.
Distributeurs d'outils de soudage et de coupe au service des professionnels.
Importateurs d'équipements et marques OEM recherchant des systèmes de découpe en gros.
Il est moins adapté aux applications qui utilisent principalement l'acier inoxydable, l'aluminium, des profils en tôle mince très complexes ou des tolérances exceptionnellement étroites.
Dans ces cas-là, le plasma, le laser ou un autre procédé de découpe peuvent offrir une meilleure adéquation technique.
Comment fonctionne le procédé de découpe de l'acier par oxycoupage ?
Le découpage oxyacétylénique combine la chaleur, l'oxygène et les propriétés chimiques de l'acier.
Son efficacité dépend de la capacité du métal à s'oxyder rapidement et de la possibilité d'éliminer les oxydes résultants de la coupe.
Étape 1 : Préchauffage de l'acier
Le processus commence lorsque l'oxygène et un gaz combustible approuvé créent une flamme de préchauffage au niveau de la buse de coupe.
Les gaz combustibles courants comprennent l'acétylène et le propane.
La flamme chauffe une zone localisée de l'acier jusqu'à sa température d'inflammation, inférieure à la température de fusion du matériau de base. Pour les aciers courants, la température d'inflammation requise se situe généralement entre 700 et 900 °C environ, bien que les conditions réelles dépendent de la composition et de l'état de surface.
Lors du préchauffage, plusieurs facteurs influencent les performances :
Caractéristiques du gaz combustible et compatibilité des buses.
Stabilité et répartition de la flamme.
Épaisseur de l'acier et état thermique.
Rouille superficielle, calamine, peinture ou contamination.
Distance appropriée entre la buse et la pièce à usiner.
L'objectif est de créer des conditions propices à une oxydation rapide, et non pas simplement de faire fondre une grande quantité d'acier.
Étape 2 : Déclenchement de la réaction de coupe
Après un préchauffage suffisant, un flux distinct d'oxygène de coupe atteint l'acier chauffé.
L'oxygène réagit avec le fer pour former des oxydes de fer. Cette réaction libère de la chaleur supplémentaire, permettant ainsi au processus de se poursuivre dans la pièce.
Le jet d'oxygène de coupe contribue également à expulser les oxydes fondus et autres matières de la saignée, c'est-à-dire l'ouverture étroite produite par la coupe.
L'efficacité de cette étape dépend de la qualité de l'oxygène, des caractéristiques du jet de coupe, de l'état de la buse et de l'épaisseur du matériau.
Pour les utilisateurs industriels, il est essentiel de comprendre que la flamme de coupe et le jet d'oxygène de coupe ont des fonctions distinctes. Une flamme de chauffage puissante ne peut compenser une buse d'oxygène de coupe inadaptée ou endommagée.
Étape 3 : Maintien d'une coupe continue
Une fois la réaction de coupe amorcée, la torche avance le long du trajet souhaité.
Les flammes de préchauffage maintiennent les conditions thermiques requises en amont de la coupe, tandis que le flux d'oxygène assure l'oxydation et élimine la matière.
Les coupes droites, les coupes courbes, la préparation des biseaux et les coupes de séparation grossières peuvent être réalisées à l'aide d'équipements et de techniques d'exploitation appropriés.
La qualité de la coupe dépend du maintien d'un rapport correct entre la vitesse de déplacement, l'apport d'oxygène de coupe, les conditions de préchauffage et l'alignement de la buse.
Pour les applications industrielles répétables, ces variables doivent être vérifiées conjointement plutôt que d'être ajustées indépendamment sans processus défini.
Quelles nuances d'acier peuvent être coupées par une torche oxyacétylénique ?
Tous les métaux ne réagissent pas de la même manière à la découpe oxyacétylénique.
Le procédé fonctionne de manière optimale lorsque le matériau s'oxyde facilement et que les oxydes peuvent être éliminés sans entraver la poursuite de la découpe.
| Matériel | Aptitude au découpage oxyacétylénique | Considérations importantes |
|---|---|---|
| acier doux | Généralement adapté | Matériau courant pour la découpe manuelle et industrielle |
| Plaque d'acier à faible teneur en carbone | Généralement adapté | Adapter la buse et les conditions de coupe à l'épaisseur |
| Acier au carbone de construction | Généralement adapté | Tenir compte de la nuance, de l'épaisseur et du soudage ultérieur. |
| Certains aciers faiblement alliés | Conditionnel | La composition de l'alliage et le comportement de la zone affectée thermiquement sont importants. |
| Acier à haute teneur en carbone | Nécessite une évaluation minutieuse | Les risques de durcissement des bords et de fissuration peuvent augmenter. |
| Acier inoxydable | Ne convient généralement pas à la découpe oxyacétylénique conventionnelle | On privilégie généralement les technologies de découpe alternatives. |
| Aluminium | Ne convient pas à la découpe oxyacétylénique conventionnelle | La découpe au plasma, au laser ou mécanique peut être appropriée. |
Pour un acheteur, l'identification du matériau devrait être la première étape avant de choisir un chalumeau ou d'approuver une procédure de découpe.
Un chalumeau de découpe d'acier ne doit pas être commercialisé comme un outil de découpe universel pour tous les métaux.
Comprendre les principaux composants d'un système de découpe de l'acier
Pour une découpe fiable, il est nécessaire d'avoir des composants compatibles sur l'ensemble du circuit d'alimentation en gaz et de l'assemblage de travail.
Le corps de la torche à lui seul ne détermine pas les performances du système.
Tableau de sélection technique
| Composant | Fonction principale | Spécifications clés à vérifier |
|---|---|---|
| corps de chalumeau de coupe | Contrôle le gaz combustible, l'oxygène de préchauffage et l'oxygène de coupe | Conception, configuration de la vanne, angle de tête, longueur |
| buse de coupe | Forme des flammes de préchauffage et dirige l'oxygène de coupe | Type de carburant, série de buses, taille, conception du siège |
| Régulateur d'oxygène | Contrôle la pression d'administration d'oxygène | Service gaz, plage de pression, débit, raccords |
| Régulateur de gaz combustible | Contrôle l'approvisionnement en carburant | Gaz autorisé, plage de pression, raccords |
| tuyaux de gaz | Apportez de l'oxygène et du combustible à la torche. | Calibre du gaz, dimensions du tuyau, raccords, état |
| Protection contre le retour de flamme | Assure une protection spécifique contre la propagation des flammes | Compatibilité gaz, position de montage, fonctions de protection |
| Équipements de sécurité | Protège les opérateurs et l'environnement de travail | Exigences et normes de protection applicables |
Pourquoi la conception des buses de coupe est importante
La buse est particulièrement importante car elle influe à la fois sur le préchauffage et sur l'apport d'oxygène.
Une buse adaptée doit assurer la distribution de gaz nécessaire au processus prévu tout en restant compatible avec sa tête de torche et son gaz combustible.
Différents carburants peuvent nécessiter des géométries de buse différentes. Par exemple, une buse d'acétylène ne doit pas être automatiquement substituée à une buse de propane simplement parce qu'elles semblent similaires.
Le choix de la buse doit tenir compte de l'épaisseur de coupe réelle, de la série d'équipement, des besoins en gaz et des instructions du fabricant.
Pour plus d'informations, consultez le guide de sélection des buses de chalumeau de découpe d'UWELD.
Découpe oxyacétylénique vs oxypropane
Le choix du combustible influe sur le comportement de préchauffage, la configuration des équipements, les coûts d'exploitation et la disponibilité du gaz.
Aucune de ces options n'est automatiquement la meilleure pour toutes les applications.
| Facteur de sélection | Oxygène-acétylène | Oxygène-propane |
|---|---|---|
| Caractéristiques de préchauffage | Flamme concentrée à haute température | Distribution de la chaleur de la flamme différente |
| Applications de découpe | Fabrication, réparation, découpe industrielle de l'acier | Fabrication de structures, maintenance, découpe industrielle de l'acier |
| Exigences relatives aux buses | Embouts de coupe compatibles avec l'acétylène | Embouts de coupe compatibles avec le propane |
| Considérations relatives aux coûts | Cela dépend des prix et de la consommation locaux d'acétylène. | Cela dépend des prix et de la consommation locaux de propane |
| Compatibilité des équipements | Régulateurs d'acétylène et accessoires homologués | Régulateurs et accessoires de propane homologués |
| Priorité à l'acheteur | Performances de préchauffage, compatibilité, disponibilité | Aspects économiques de l'approvisionnement, buses adaptées, conditions d'application |
L'acétylène peut s'avérer avantageux lorsqu'un préchauffage rapide et localisé est important. Le propane peut être intéressant lorsque l'approvisionnement en combustible et les coûts d'exploitation le permettent.
Toutefois, les performances de coupe doivent être évaluées en considérant l'ensemble du système et non pas uniquement le prix du carburant.
Les distributeurs proposant les deux configurations doivent veiller à ce que l'identification du produit soit claire, que les informations relatives à la compatibilité des buses soient correctes et que les listes d'accessoires spécifiques à chaque gaz soient fournies.
Qu’est-ce qui détermine la qualité de la découpe de l’acier ?
Un système de découpe professionnel doit produire une coupe adaptée à l'application, avec des scories maîtrisables, une géométrie constante et un état de bord acceptable.
La norme requise diffère selon qu'il s'agisse du démantèlement grossier, de la fabrication ou de la préparation des bords de soudure.
Le tableau de diagnostic suivant aide les acheteurs et les équipes de production à évaluer les problèmes courants.
| Problème observé | Facteurs contributifs possibles | Que faut-il examiner ? |
|---|---|---|
| Visage rugueux et irrégulier | Débit d'oxygène incorrect, embout endommagé, déplacement irrégulier | État de la buse, alimentation en oxygène, configuration de fonctionnement |
| scories de fond excessives | Élimination insuffisante des scories, vitesse inadaptée, conditions incorrectes | Débit d'oxygène de coupe, taille de la buse, paramètres de processus |
| Bord supérieur arrondi ou fortement fondu | Préchauffage excessif ou vitesse de déplacement trop lente | État de la flamme et vitesse de coupe |
| Visage coupé en biais | Mauvais alignement de la torche ou apport d'oxygène irrégulier | Géométrie de la torche, alignement de la buse |
| Pénétration incomplète | Capacité de coupe insuffisante pour le matériau | Épaisseur de l'acier, calibre de la buse, alimentation en gaz |
| Lignes de traîne irrégulières | Voyage instable ou jet d'oxygène | Cohérence du processus et état de la buse |
| Événements de retour de flamme répétés | défauts d'équipement ou conditions de fonctionnement incorrectes | Arrêtez les travaux et inspectez le système de gaz approuvé. |
Il s'agit de pistes diagnostiques, et non de la preuve d'une cause unique. Toute condition de fonctionnement anormale ou dangereuse doit faire l'objet d'une enquête par un personnel qualifié, conformément aux instructions d'utilisation de l'équipement.
Pourquoi la qualité des buses influe sur les coûts d'exploitation
Une buse mal adaptée ou endommagée peut causer bien plus qu'une simple coupure inesthétique.
Les conséquences potentielles incluent une augmentation des retouches, un broyage supplémentaire, un gaspillage de matériaux, une interruption de la production et un remplacement inutile des consommables.
Pour les acheteurs industriels, il est donc utile d'évaluer la disponibilité et la fiabilité des buses de rechange en plus du prix d'achat de la torche.
Choisir la bonne torche de découpe d'acier UWELD
UWELD, exploitée par Ningbo United Tools Co., Ltd., fournit des équipements professionnels de soudage et de découpe au gaz aux acheteurs industriels internationaux et aux partenaires de distribution.
Sa gamme de produits comprend des chalumeaux de découpe, des buses, des régulateurs de gaz, des pare-flammes et des kits de découpe et de soudage.
Les différents modèles de torches sont conçus pour différentes configurations d'équipement et exigences d'application.
Comparaison des modèles UWELD
| Modèle UWELD | Caractéristiques du produit publiées | Considérations relatives à l'achat | Application potentielle |
|---|---|---|---|
| NM250 / 1C005-0016 | Chalumeau de découpe manuel robuste ; conception à buse mixte ; configurations acétylène ou propane | Vérifiez la capacité de coupe actuelle, la longueur, la série de buses et la version exacte | Fabrication lourde et découpe de plaques d'acier |
| Chalumeau de découpe droit 1C005-0012 | Conception droite, tubes triangulaires en acier inoxydable, double vanne à pointeau | Vérifiez les spécifications de connexion et la pointe de coupe requise | découpe industrielle à l'oxycoupage |
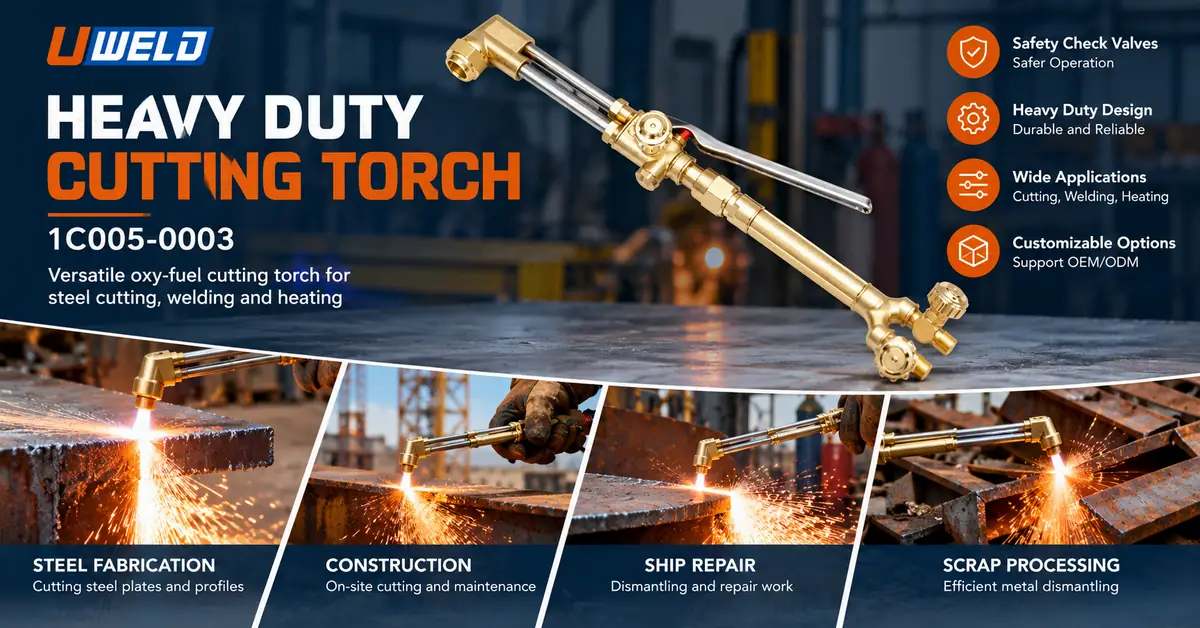
| Chalumeau de découpe haute performance 1C005-0003 | Chalumeau de découpe haute performance avec clapet anti-retour et configurations personnalisables | Vérifiez la configuration fournie, les dispositifs de sécurité et la compatibilité des accessoires | Découpe et entretien industriels |
Ces comparaisons de modèles identifient les configurations de produits plutôt que de garantir un résultat de coupe spécifique.
La capacité de coupe réelle dépend de la buse homologuée, du gaz combustible, des conditions de pression, du matériau et de la version du produit.
Par exemple, la série NM250 doit être spécifiée en utilisant la documentation technique actuelle du fabricant plutôt que de supposer que chaque variante partage la même longueur, la même buse ou la même limite de coupe.
Les acheteurs peuvent examiner la torche de coupe droite 1C005-0012 et la torche de coupe robuste 1C005-0003 d'UWELD pour plus de détails sur le produit.
Comment évaluer la qualité de fabrication avant un achat en gros
Pour les importateurs et distributeurs de matériel, l'apparence seule n'est pas un indicateur fiable de la qualité d'un produit.
Une évaluation structurée des fournisseurs doit prendre en compte la construction mécanique, la constance de la fabrication, la documentation technique et les procédures de vérification.
Corps de la torche et matériaux
Le matériau et la construction du chalumeau de découpe influent sur sa durabilité et sa maniabilité.
Selon le modèle, les composants concernés peuvent inclure des têtes en laiton forgé, des tubes en acier inoxydable, des leviers de commande, des passages de gaz, des vannes et des joints.
Les acheteurs doivent demander des informations sur les matériaux utilisés pour le produit spécifique plutôt que de supposer que toutes les lampes torches du catalogue d'un fabricant utilisent une construction identique.
Fiabilité des vannes et des raccords
Les vannes et les raccords de gaz sont des points d'inspection importants.
Une analyse d'achat doit aborder les points suivants :
Fonctionnement de la vanne et intégrité de l'étanchéité.
Spécifications et tolérances de raccordement.
Compatibilité de l'interface torche et buse.
Propreté du circuit de gaz et qualité d'assemblage.
Procédures d'inspection et documentation d'essai disponible.
Pour les clients OEM, un dessin technique approuvé peut contribuer à prévenir les différences entre les échantillons et les lots de production ultérieurs.
Contrôle de la qualité et certification
Le site web d'UWELD décrit les normes de gestion de la qualité et les normes spécifiques aux produits associées à sa gamme d'équipements de soudage et de découpe.
Cependant, la certification de gestion de la qualité d'une entreprise ne signifie pas que chaque produit possède la même certification de produit indépendante .
Les acheteurs doivent demander les documents applicables au modèle spécifique et au marché de destination.
Pour les chalumeaux de soudage et de découpage au gaz, la norme EN ISO 5172 est une norme de produit pertinente à examiner le cas échéant. Les acheteurs doivent vérifier l'édition exacte, le champ d'application du produit et les preuves de conformité à l'appui, plutôt que de se fier à un argumentaire marketing général.
Applications des chalumeaux de découpe d'acier par secteur d'activité
Les différents environnements d'exploitation imposent des exigences différentes aux équipements de coupe.
Ateliers de fabrication métallique
Les fabricants ont fréquemment besoin de découper des sections en acier au carbone, de préparer des bords à souder ou de modifier des composants.
Les principales priorités comprennent une capacité de coupe appropriée, une géométrie de coupe répétable, la disponibilité des buses et la maintenance des équipements.
Construction et services sur le terrain
Les équipements oxycoupeurs portables peuvent s'avérer utiles lorsque les équipements de découpe électrique sont peu pratiques ou lorsque les conditions du chantier exigent un accès flexible.
Les acheteurs doivent prendre en compte la manipulation, la disposition des tuyaux, la protection de l'équipement et l'adéquation du système de gaz complet.
Réparation navale et maintenance industrielle lourde
Les équipes de réparation peuvent découper des composants en acier épais ou démonter des ensembles endommagés.
La portée de la torche, une capacité de coupe adaptée, une alimentation en gaz stable et la disponibilité des pièces de rechange peuvent être importantes.
Traitement des déchets et démantèlement des équipements
Les entreprises de recyclage de déchets privilégient souvent la fiabilité des équipements, la facilité d'entretien et des coûts d'exploitation maîtrisables plutôt que la finition précise des bords.
Le choix de la torche appropriée doit tenir compte du travail quotidien normal, et non pas seulement de l'épaisseur maximale indiquée dans un catalogue.
Chalumeau de découpe de l'acier ou découpe plasma : lequel est le meilleur ?
La découpe oxyacétylénique et la découpe plasma permettent de résoudre des problèmes de production connexes mais différents.
| Facteur | Découpe de l'acier par oxycoupage | Découpe au plasma |
|---|---|---|
| Principe de coupe principal | Oxydation de l'acier chauffé | Arc plasma généré électriquement |
| Matériaux les mieux adaptés | Acier au carbone et certains aciers faiblement alliés | Gamme plus étendue de métaux conducteurs d'électricité |
| Besoins en énergie | Alimentation en gaz ; la découpe manuelle ne nécessite pas d’alimentation électrique. | Énergie électrique requise |
| sections en acier lourd | Peut convenir avec un équipement adapté. | Cela dépend de la capacité du système plasma |
| Découpe de métaux minces | Peut présenter moins d'avantages pratiques | Souvent favorable |
| Portabilité | Utile pour les travaux sur le terrain | Cela dépend de la source d'alimentation et de l'équipement. |
| Évaluation de l'achat | Coût du gaz, torches, buses, régulateurs, dispositifs de sécurité | Coût de la machine, consommation d'énergie, consommables, alimentation en air/gaz |
Aucune des deux méthodes n'est universellement plus économique.
Une comparaison utile inclut le coût d'achat, la vitesse de coupe, la plage d'épaisseur, la finition des bords, les dépenses en consommables, la main-d'œuvre et le volume de production.
Pour les installations de découpe de matériaux multiples, différentes technologies de découpe peuvent être nécessaires pour différentes opérations.
Sécurité et protection contre les retours de flamme lors du découpage oxyacétylénique
Les systèmes oxygène-combustible nécessitent des opérateurs formés, un équipement adéquat et des commandes appropriées sur le lieu de travail.
Une évaluation d'achat doit aborder les points suivants :
Identification correcte des équipements à oxygène et à gaz combustible.
Régulateurs, tuyaux et raccords homologués.
Protection contre les retours de flamme compatibles avec les gaz.
Exigences en matière d'inspection et d'entretien des fuites.
Ventilation et contrôle des fumées provenant des revêtements ou des contaminants.
Prévention des incendies et équipements de protection individuelle appropriés.
Procédures d'inspection et de remplacement des composants endommagés.
Les dispositifs anti-retour de flamme et les clapets anti-retour remplissent des fonctions de protection différentes, et la présence de l'un de ces dispositifs ne doit pas être considérée comme une preuve que toutes les exigences de sécurité ont été respectées.
Par exemple, UWELD répertorie des produits spécifiques aux gaz tels que le pare-flammes d'oxygène H188 pour le montage sur torche .
Le matériel approprié doit être sélectionné en fonction du type de gaz, du lieu d'installation, des exigences de débit et des instructions du fabricant.
Des informations techniques indépendantes sont disponibles auprès de TWI concernant le découpage oxycombustible, les procédés et les gaz combustibles . Aux États-Unis, la norme OSHA 29 CFR 1910.253 définit les exigences relatives au soudage et au découpage oxycombustible. Les exigences applicables varient selon la juridiction et doivent être consultées en fonction du marché visé.
Que doivent inclure les acheteurs industriels dans une demande de devis pour une torche de découpe d'acier ?
Avant de comparer les fournisseurs, les acheteurs doivent définir clairement l'application.
Une demande de devis complète facilite l'identification du matériel adapté et évite de commander des pièces incompatibles.
| Informations sur la demande de prix | Exemple de ce qu'il faut spécifier |
|---|---|
| matériau en acier | Acier doux, acier de construction au carbone ou nuance spécifiée |
| épaisseur de coupe typique | Plage de fonctionnement normale et exigences maximales |
| application de découpe | Découpe en atelier, réparation sur site, préparation des plaques, démontage |
| Gaz combustible | Acétylène, propane ou autre gaz approuvé |
| Configuration de la torche | Angle de tête, longueur, poignée ou disposition des leviers préférés |
| Compatibilité des buses | Séries et tailles de buses requises |
| Relations | Spécifications du filetage et agencement régulateur/tuyau existant |
| exigences de sécurité | Protections, normes et documents applicables |
| Volume d'achat | Commande d'essai et prévision de quantité en vrac |
| Image de marque | marque UWELD, marque privée ou emballage personnalisé |
| Marché de destination | Exigences d'achat du pays et des pays concernés |
Les acheteurs doivent également demander confirmation du délai de livraison, de la quantité minimale de commande, de l'emballage, de la disponibilité des échantillons et de la documentation de test applicable.
Pour une décision d'achat efficace, il convient de comparer la configuration complète de l'équipement plutôt que le prix unitaire d'une torche non configurée.
Fournisseurs de torches de découpe d'acier OEM/ODM et en gros
Les distributeurs de matériel industriel ont souvent besoin de plus qu'une simple liste de produits.
Selon le projet et la faisabilité technique, les exigences en matière d'approvisionnement peuvent inclure l'emballage de marque privée, l'identification du produit, les kits d'accessoires, la documentation et certaines modifications de configuration.
UWELD soutient la coopération entre distributeurs et la fourniture d'équipements de soudage et de découpe personnalisés.
Pour un projet OEM/ODM, un processus d'approbation pratique comprend l'examen des exigences techniques, la confirmation des configurations disponibles, l'évaluation des échantillons, l'approbation de l'emballage et la définition des exigences en matière d'inspection et de livraison.
Il convient de confirmer pour le modèle sélectionné la quantité minimale de commande, le calendrier de production et la faisabilité de la personnalisation.
Explorez les solutions et les services de fabrication d'UWELD ou soumettez une demande via la page de contact d'UWELD .
Questions fréquentes sur les chalumeaux de découpe d'acier
1. Comment fonctionne une torche de découpe d'acier ?
Un chalumeau de découpe d'acier chauffe une zone précise de l'acier grâce à une flamme oxyacétylénique. Un flux d'oxygène distinct réagit ensuite avec l'acier chaud, produisant des oxydes qui sont expulsés de la zone de coupe. La réaction d'oxydation qui en résulte favorise la poursuite de la découpe.
2. Un chalumeau de découpe d'acier peut-il couper une plaque d'acier épaisse ?
Oui, un équipement de découpe oxyacétylénique adapté peut découper des épaisseurs importantes d'acier au carbone approprié. Cependant, ses performances réelles dépendent de la torche, de la buse, du gaz combustible, de l'alimentation en oxygène et des conditions de travail. Il est conseillé aux acheteurs de vérifier la configuration nominale en fonction de l'épaisseur requise.
3. L'acétylène ou le propane est-il préférable pour la découpe de l'acier ?
Les deux peuvent convenir. L'acétylène permet un préchauffage concentré, tandis que le propane peut s'avérer plus économique sur certains marchés. La compatibilité des buses et les exigences de l'application détermineront le choix final.
4. Une torche de découpe oxyacétylénique peut-elle couper de l'acier inoxydable ?
Le découpage oxyacétylénique conventionnel est généralement inadapté à l'acier inoxydable car son oxydation perturbe la réaction de coupe. Le découpage plasma ou laser est généralement plus approprié.
5. Qu'est-ce qui provoque un excès de scories lors de la découpe de l'acier ?
Les causes possibles incluent une vitesse de déplacement inadaptée, un débit d'oxygène de coupe insuffisant ou perturbé, un mauvais choix de buse et des conditions de préchauffage inadéquates. Il convient d'évaluer l'ensemble du processus avant d'identifier une cause unique.
6. Pourquoi la buse de coupe est-elle importante ?
La buse de coupe influe sur la répartition de la flamme, l'apport d'oxygène et les caractéristiques du flux de gaz. Un dimensionnement ou une incompatibilité incorrects peuvent affecter la qualité de la coupe et le fonctionnement de l'équipement.
7. Quels accessoires de sécurité sont nécessaires pour un système de découpe oxyacétylénique ?
Le système peut nécessiter des régulateurs de gaz, des tuyaux, des raccords homologués, une protection adéquate contre les retours de flamme et les reflux, ainsi qu'un équipement de protection individuelle approprié pour l'opérateur. Le choix de l'équipement doit respecter les instructions du fabricant et les exigences applicables sur le lieu de travail.
8. Quels critères les acheteurs doivent-ils comparer lors de l'achat de chalumeaux de découpe industriels ?
Les facteurs importants comprennent l'épaisseur admissible du matériau, la compatibilité avec le carburant, la disponibilité des buses, les connexions, la construction de la vanne, la manutention, les composants de sécurité, la documentation technique et le soutien du fournisseur.
9. UWELD prend-il en charge les commandes de torches de découpe en gros et OEM ?
UWELD fournit des équipements de soudage et de découpe et répond aux demandes de distribution et de personnalisation. Les configurations OEM disponibles, les quantités d'achat, les échantillons et les conditions de livraison doivent être confirmés pour chaque projet.
10. Comment puis-je demander un devis pour une torche de découpe d'acier UWELD ?
Veuillez envoyer à UWELD les informations suivantes : application de découpe requise, type d’acier, plage d’épaisseur, gaz combustible, configuration souhaitée, exigences de raccordement, quantité commandée et marché de destination. Fournir des détails ou des photos de votre équipement actuel facilitera également l’étude de compatibilité.
Conclusion
Choisir le bon chalumeau pour la découpe de l'acier ne se limite pas à comprendre comment une flamme oxyacétylénique chauffe le métal. Une découpe efficace repose sur une oxydation contrôlée, un apport d'oxygène adapté, le choix de la buse appropriée, la compatibilité avec le matériau et le bon fonctionnement de l'ensemble du système de gaz.
Pour les fabricants industriels, les entrepreneurs, les distributeurs et les acheteurs OEM, les critères d'achat les plus importants sont l'adéquation technique, les exigences de qualité de coupe, la sécurité, les accessoires compatibles et la maintenance à long terme.
UWELD propose des outils de découpe au gaz et des composants associés pour les applications industrielles professionnelles, avec des options d'approvisionnement en gros et de fourniture personnalisée.
Pour identifier une solution de découpe adaptée, explorez les équipements de découpe au gaz d'UWELD ou contactez l'équipe UWELD en précisant votre application, vos exigences techniques et la quantité commandée souhaitée.