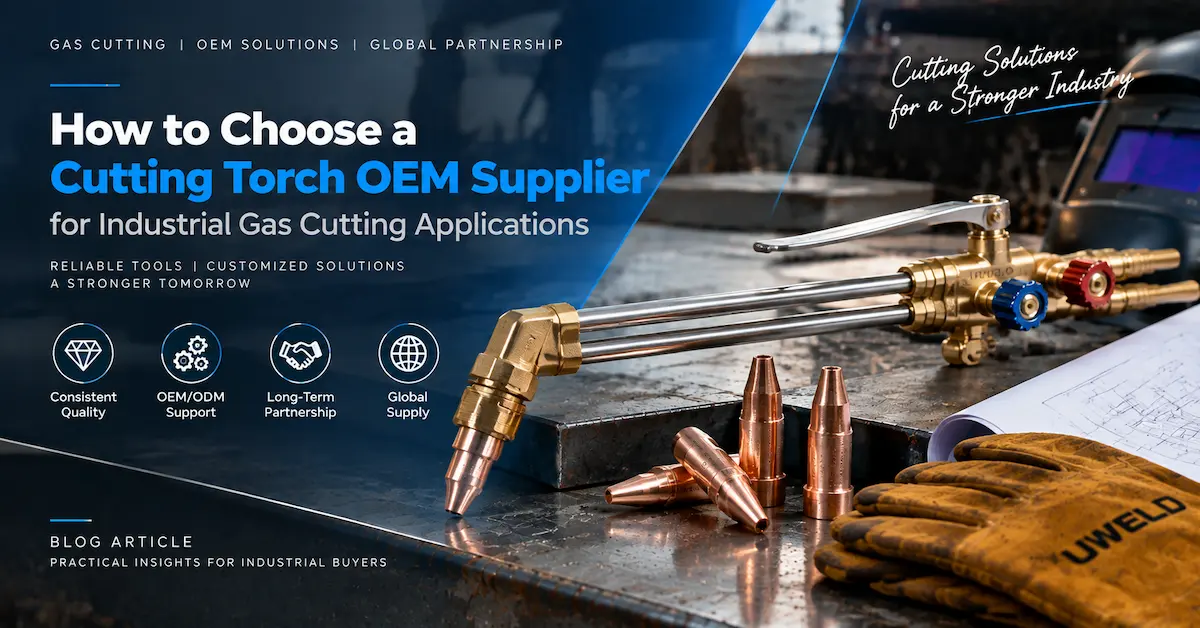
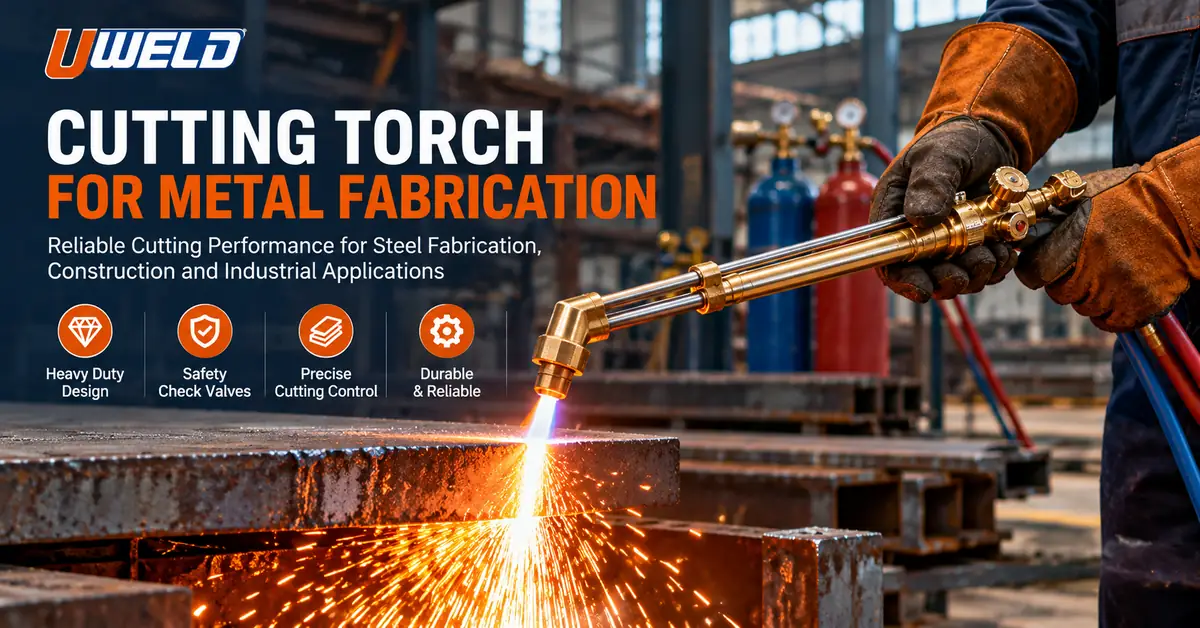
Le chalumeau de découpe est un outil indispensable pour la fabrication de pièces métalliques : il permet de séparer l’acier au carbone, de préparer les éléments de structure, d’éliminer les parties endommagées et de faciliter les opérations de réparation industrielle. Le matériel de découpe oxyacétylénique reste particulièrement utile lorsque la mobilité, la découpe d’acier épais et la flexibilité d’utilisation en atelier sont des atouts importants.
Cependant, la réussite de la fabrication métallique ne se résume pas à allumer un chalumeau et à le déplacer sur une plaque d'acier. Le système de découpe doit être adapté au matériau, au gaz combustible, à la buse, au régulateur, aux conditions de travail et à la qualité de coupe requise.
Pour les ateliers de fabrication, les distributeurs d'équipements et les équipes d'approvisionnement industriel, la compréhension des exigences de sélection et d'exploitation des équipements appropriés contribue à réduire les problèmes de compatibilité, les remplacements inutiles de consommables et les interruptions de production.
Ce guide explique le processus de fabrication, les exigences d'inspection des équipements, les défauts de coupe courants et les considérations techniques relatives à l'achat. Il présente également les produits pertinents de la gamme d'équipements de découpe au gaz d'UWELD pour les acheteurs évaluant les outils professionnels et les options d'approvisionnement en gros.
Pourquoi un chalumeau de découpe est-il important dans la fabrication métallique ?
Le découpage oxyacétylénique utilise de l'oxygène et un gaz combustible approprié pour séparer l'acier par oxydation contrôlée.
La flamme du gaz combustible préchauffe la pièce à usiner jusqu'à sa température d'inflammation. Un flux concentré d'oxygène de coupe réagit ensuite avec le fer chauffé, produisant des oxydes qui sont évacués de la zone de coupe.
Contrairement à un procédé qui consiste principalement à faire fondre le métal, la découpe oxyacétylénique conventionnelle dépend du comportement chimique de la pièce à usiner.
Cela le rend particulièrement adapté à l'acier au carbone et à certains aciers faiblement alliés.
Applications courantes de fabrication
| Tâche de fabrication | Application typique | Équipement principal requis |
|---|---|---|
| Découpe de plaques d'acier | Séparation de la plaque en sections exploitables | Capacité d'épaisseur et buse adaptées |
| Fabrication de structures métalliques | Découpe des poutres, des profilés et des supports | Découpe contrôlée et accès opérateur |
| Préparation de la soudure | Préparation des bords avant soudage de fabrication | Géométrie de coupe et état de surface appropriés |
| Réparation d'équipement | Retrait des composants en acier endommagés | Équipement portable et contrôle fiable du gaz |
| Fabrication lourde | Découpe de sections d'acier plus grandes | Capacité de coupe adaptée et construction durable |
| Modifications sur place | Réglage des assemblages en acier fabriqués | Configuration portable et commandes de sécurité sur le lieu de travail |
La torche n'est pas toujours la technologie de découpe la plus adaptée.
Pour l'acier inoxydable, l'aluminium, les profilés de tôle de haute précision ou la découpe répétitive à grand volume, la découpe plasma, laser ou mécanique peut offrir une meilleure adéquation technique.
Pour la plupart des acheteurs, la bonne décision commence par la compréhension de la tâche de fabrication métallique proprement dite, plutôt que par la simple comparaison des prix des chalumeaux.
Quel équipement est nécessaire pour la fabrication de métaux par fusion oxyacétylénique ?
Un système oxycombustible professionnel se compose de plusieurs éléments interconnectés.
Chacune d'elles influe sur la sécurité d'utilisation, la compatibilité avec les gaz, la qualité de coupe et les exigences de maintenance.
Équipements principaux et exigences techniques
| Composant | Fonction | Ce que les acheteurs industriels doivent vérifier |
|---|---|---|
| chalumeau de découpe | Contrôle les gaz de préchauffage et l'oxygène de coupe | Modèle, configuration de la tête, soupapes, longueur |
| Bouteille ou alimentation en oxygène | Fournit de l'oxygène pour le préchauffage et la découpe | Capacité d'approvisionnement et équipements homologués |
| Bouteille de gaz combustible ou alimentation | Fournit de l'acétylène, du propane ou un autre carburant approuvé | Compatibilité avec le type de gaz et le système |
| Régulateur d'oxygène | Contrôle la pression d'administration d'oxygène | Plages de puissance nominales, raccordements, autorisation de gaz |
| Régulateur de gaz combustible | Contrôle la pression d'alimentation en carburant | Compatibilité gazeuse et limites de fonctionnement |
| buse de coupe | Forme des flammes de préchauffage et dirige l'oxygène de coupe | Série de buses, taille, conception du siège, type de carburant |
| Tuyaux et raccords de gaz | Alimenter la torche en gaz | Évaluation des services, dimensions, connexions |
| Protection contre le retour de flamme | Contribue à protéger contre certains risques liés aux systèmes à gaz. | Type de gaz, position d'installation, fonctions de l'appareil |
| équipement de protection individuelle | Protège l'opérateur | Protection des yeux, du visage, des mains, du corps et des voies respiratoires selon les besoins |
Le chalumeau de découpe doit être évalué dans le cadre d'un système complet.
Par exemple, un corps de torche de haute qualité ne peut pas compenser une buse incompatible, un régulateur mal spécifié ou un tuyau défectueux.
Pourquoi la compatibilité des buses de coupe est importante
La buse de coupe remplit deux fonctions importantes :
Répartition des flammes de préchauffage pour préparer la surface de l'acier.
Diriger le flux d'oxygène de coupe à travers le matériau.
Des modèles de buses différents peuvent être nécessaires pour les applications utilisant l'acétylène et le propane.
Avant de passer commande, les acheteurs doivent vérifier le modèle de torche, le siège de buse, la compatibilité avec le gaz combustible, la plage d'épaisseur du matériau et la disponibilité des pièces de rechange.
UWELD fournit des informations techniques supplémentaires sur l'achat dans son guide de sélection des buses de chalumeau .
Comment préparer un atelier de fabrication métallique pour le découpage au chalumeau
La sécurité en découpe commence avant même l'introduction d'une flamme.
Les ateliers de fabrication doivent établir une procédure opérationnelle approuvée couvrant l'inspection des équipements, l'approvisionnement en gaz, la préparation aux travaux à chaud, la formation des opérateurs et les interventions d'urgence.
La procédure décrite ci-dessous est conçue comme un guide de planification et d'inspection destiné au personnel formé. Elle ne remplace pas les instructions d'utilisation du fabricant de l'équipement ni les procédures de sécurité spécifiques au lieu de travail.
Étape 1 : Confirmer les exigences en matière de matériaux et de découpe
Commencez par examiner le bon de travail.
Identifier la nuance d'acier, l'épaisseur normale du matériau, la géométrie de coupe requise et l'état de la pièce.
Les questions importantes comprennent :
Ce matériau est-il adapté à la découpe oxyacétylénique conventionnelle ?
La tâche nécessite-t-elle une coupe droite, une coupe courbe ou une préparation en biseau ?
La surface de coupe nécessitera-t-elle un soudage ou un usinage ultérieur ?
Existe-t-il des revêtements, des contaminants, des zones fermées ou d'autres dangers ?
La pièce à usiner et les pièces séparées peuvent-elles être correctement supportées ?
Ces contrôles permettent de déterminer la torche, la buse, la procédure d'utilisation et les exigences de qualité appropriées.
Étape 2 : Inspection du chalumeau et de l'équipement d'alimentation en gaz
Avant toute utilisation, le personnel formé doit inspecter l'ensemble complet conformément aux procédures applicables.
L'inspection doit porter sur le corps de la torche, les vannes, les passages de gaz, les régulateurs, les tuyaux, les raccords, la buse de coupe et les dispositifs de protection installés.
Portez une attention particulière aux dommages mécaniques visibles, aux composants usés, aux raccordements de gaz incorrects et aux signes de surchauffe antérieure.
Toute fuite suspectée doit faire l'objet d'une investigation à l'aide d'une méthode de détection de fuites approuvée. N'utilisez jamais de flamme nue pour rechercher des fuites de gaz.
Les composants endommagés ou non conformes doivent être mis hors service jusqu'à ce qu'ils aient été correctement évalués.
Étape 3 : Préparer l’espace de travail
La découpe des métaux génère des étincelles, des scories incandescentes, de la chaleur rayonnante et des fumées potentiellement nocives.
Avant la découpe, le lieu de travail devrait comporter :
Ventilation adéquate ou extraction locale par aspiration.
Mesures appropriées de prévention des incendies.
Enlèvement ou protection des matériaux combustibles.
Support stable pour la pièce à usiner.
Voies d'accès et d'évacuation sécurisées.
Vêtements de protection et lunettes de protection obligatoires.
Autorisation de travaux à chaud appropriée et dispositifs de surveillance incendie.
Des contrôles supplémentaires peuvent être nécessaires lors de la découpe d'acier revêtu, de structures fermées ou de composants dont l'historique d'entretien est inconnu.
Ne jamais ouvrir de conteneurs ou de récipients scellés dont l'historique est incertain sans procédure spécifiquement approuvée.
Étape 4 : Vérifier la configuration de l’équipement approuvé
La torche, la buse de coupe, les régulateurs, les tuyaux, l'alimentation en gaz et les accessoires de protection doivent être compatibles.
Les pressions de service et les réglages de gaz ne sont pas universels.
Elles varient en fonction du carburant, de la taille de la buse, de l'épaisseur de coupe, de la conception de la torche et des spécifications du fabricant.
Le personnel qualifié doit utiliser le tableau de pression et le manuel d'utilisation spécifiques au modèle approuvés.
Des hypothèses incorrectes concernant les réglages peuvent entraîner de mauvaises performances de coupe et de graves risques pour la sécurité.
Comment fonctionne l'opération de découpe dans un atelier de fabrication ?
Une fois l'équipement inspecté et le chantier préparé, l'opération de découpe suit une séquence contrôlée définie par le fabricant et la procédure du lieu de travail.
Étape 1 : Établir les conditions de préchauffage requises
Un opérateur qualifié prépare et allume la torche en utilisant la méthode prescrite par le fabricant et un dispositif d'allumage homologué.
Le système de gaz combustible et d'oxygène produit des flammes de préchauffage qui amènent la surface de l'acier à sa température d'inflammation.
Les caractéristiques correctes de la flamme dépendent du gaz combustible et de la configuration de la buse.
Le processus de préchauffage doit établir des conditions thermiques appropriées sans endommager inutilement la surface supérieure de l'acier.
Étape 2 : Déclencher la réaction de coupe
Lorsque la pièce atteint l'état requis, l'opérateur introduit le flux d'oxygène de coupe conformément aux instructions de l'équipement.
L'oxygène réagit avec l'acier chaud, générant de la chaleur par oxydation.
Le jet d'oxygène contribue également à expulser les oxydes et les scories résultant de la saignée de coupe.
La qualité de la coupe dépend du maintien d'un apport d'oxygène adéquat et de conditions de processus stables.
Étape 3 : Guider la découpe le long du parcours de fabrication
Lors de la découpe, l'opérateur maintient une relation appropriée entre la position de la torche, la distance de la buse, la vitesse de déplacement et la trajectoire de coupe.
La technique exacte dépend de l'épaisseur du matériau, de la conception de la buse et du type de tâche : découpe droite, découpe de contour ou préparation des bords.
Pour les équipes de production, la répétabilité est particulièrement importante.
L'objectif est de réaliser une découpe conforme à la géométrie et à la tolérance de finition requises, sans retouches inutiles.
Étape 4 : Finaliser la procédure d’arrêt approuvée
Après l'opération de découpe, l'équipement doit être arrêté en suivant la procédure spécifique du fabricant.
Cela comprend la séquence prescrite d'arrêt du chalumeau et de l'alimentation en gaz, l'isolation de la pression, l'inspection de l'équipement et les dispositions de stockage sécuritaires.
Ne présumez pas que les instructions d'arrêt d'un autre modèle de torche ou d'un autre système de gaz combustible sont interchangeables.
Il convient également de vérifier l'absence de chaleur résiduelle, de matériaux fumants et de risques d'incendie sur le chantier avant de considérer l'opération comme terminée.
Comment identifier une bonne et une mauvaise qualité de coupe
Pour les entreprises de fabrication, la qualité de la coupe influe sur l'étape de production suivante.
Une coupe de mauvaise qualité peut nécessiter un meulage, un usinage, un redressage ou une préparation des bords supplémentaires avant le soudage.
Les indicateurs typiques d'une découpe oxycoupage acceptable comprennent une géométrie raisonnablement constante, une surface de coupe appropriée, des lignes de coupe gérables et une quantité limitée de scories adhérentes.
Toutefois, les critères d'acceptation doivent refléter les spécifications de fabrication réelles.
Défauts de coupe courants et priorités d'inspection
| Problème de coupe | Facteurs contributifs potentiels | Évaluation recommandée |
|---|---|---|
| Épaisse couche de scories le long du bord inférieur | Élimination insuffisante des scories, conditions de coupe inadaptées | Vérifier l'alimentation en oxygène de coupe et l'adéquation de la buse. |
| Bord supérieur arrondi ou fondu | Chauffage localisé excessif ou conditions de fonctionnement inadaptées | Examiner les conditions de préchauffage et de transport approuvées |
| Visage à la coupe rugueuse ou irrégulière | Buse endommagée, débit instable, mouvement irrégulier | Inspectez la buse, le débit de gaz et le fonctionnement. |
| Lignes de dragage excessivement inclinées | Réduction de l'oxygène due au décalage horaire ou à des conditions de voyage inadaptées | Évaluer les paramètres de coupe et l'épaisseur approuvés |
| Séparation incomplète | Capacité de coupe incorrecte ou interruption du processus | Revérifiez l'épaisseur du matériau et la configuration de l'équipement |
| Largeur de coupe irrégulière | Alignement de la torche, état de la buse, positionnement incohérent | Inspecter la géométrie de l'équipement et la stabilité du processus |
| Instabilité de flamme répétée | Défaut potentiel de gaz, d'équipement ou de procédé | Arrêtez l'opération et organisez une inspection qualifiée. |
Ces observations aident à orienter le diagnostic, mais ne permettent pas d'identifier une cause unique avec certitude.
Pourquoi la qualité de la découpe est importante pour les responsables des achats
Une mauvaise performance de coupe peut augmenter les coûts de production de plusieurs manières :
Meulage et préparation supplémentaires des bords.
Fréquence de remplacement des consommables plus élevée.
Gaspillage excessif de matériaux.
Inspection et retouches supplémentaires.
Calendriers de fabrication interrompus.
Exigences accrues en matière d'entretien des équipements.
Une torche de découpe moins chère n'est pas forcément le choix le plus économique si elle engendre des problèmes de compatibilité ou des temps d'arrêt fréquents.
Acétylène ou propane : quel carburant est le meilleur pour la fabrication métallique ?
Les systèmes oxygène-acétylène et oxygène-propane peuvent tous deux être utilisés pour les applications de découpe d'acier au carbone appropriées.
Le choix du combustible approprié dépend de la configuration de l'équipement, de la disponibilité locale du gaz, des besoins en préchauffage et des considérations économiques liées à l'exploitation.
| Facteur d'évaluation | Oxygène-acétylène | Oxygène-propane |
|---|---|---|
| Caractéristiques de préchauffage | Flamme concentrée à haute température | caractéristiques de distribution de chaleur différentes |
| fabrication d'acier | Compatible avec les équipements homologués | Compatible avec les équipements homologués |
| buse de coupe | Buse compatible avec l'acétylène | Buse compatible avec le propane |
| Considérations relatives à l'achat | Approvisionnement en gaz, besoins en préchauffage, coût du système | Approvisionnement en gaz, besoins en préchauffage, coût du système |
| Exigences réglementaires | Régulateur d'acétylène approuvé | Régulateur de propane homologué |
| Préoccupation typique de l'acheteur | performances de préchauffage et flexibilité de fonctionnement | Disponibilité du carburant et coût d'exploitation global |
Les ateliers de fabrication ne devraient pas évaluer le choix du combustible uniquement en fonction de la température de la flamme.
Le jet d'oxygène de coupe assure les fonctions primaires d'oxydation et d'enlèvement de matière, tandis que la flamme de préchauffage crée les conditions nécessaires à cette réaction.
Le fournisseur doit donc aider les acheteurs à vérifier la configuration complète de la découpe au gaz.
Comment choisir la torche de découpe UWELD adaptée à la fabrication métallique
UWELD propose des équipements de découpe au gaz pour applications professionnelles, notamment des chalumeaux de découpe manuels robustes, des chalumeaux de découpe droits, des régulateurs, des buses et des accessoires connexes.
Pour les achats industriels, le choix doit refléter les besoins réels de travail plutôt que de se fier à des descriptions générales telles que « professionnel » ou « usage intensif ».
Comparatif des modèles de torches de découpe UWELD
| Modèle UWELD | Caractéristiques du produit publiées | Utilisation potentielle dans la fabrication |
|---|---|---|
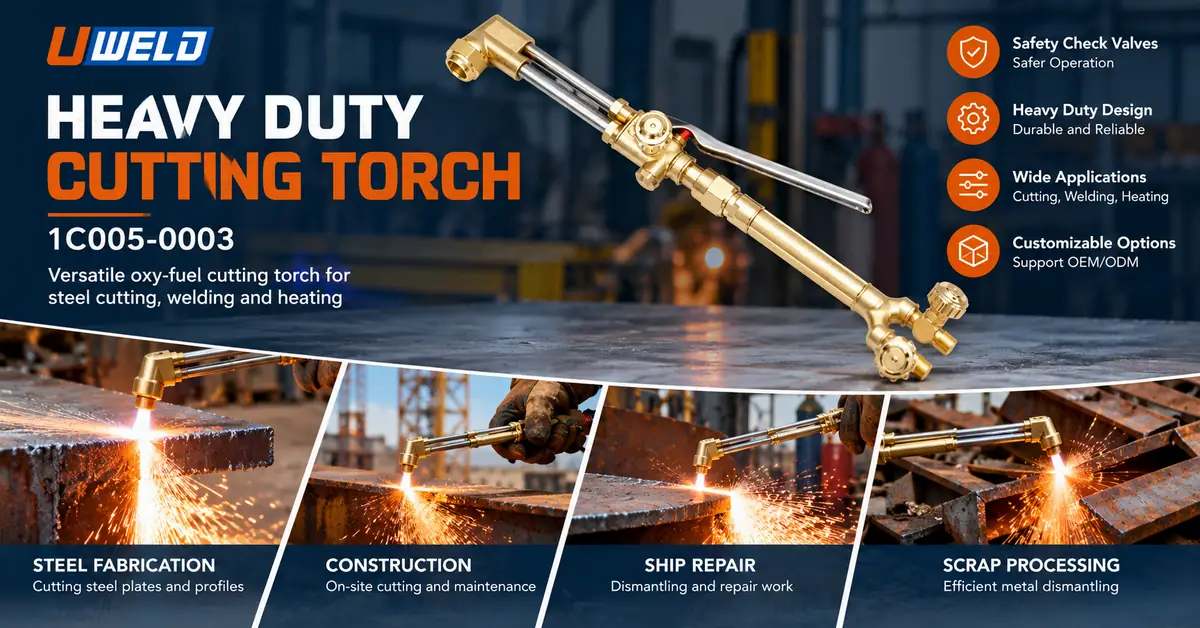
| Chalumeau de découpe haute performance 1C005-0003 | Configuration renforcée, clapets anti-retour de sécurité, variantes de poignée disponibles et options de personnalisation | Découpe et réparation générales de l'acier industriel |
| Chalumeau de découpe droit 1C005-0012 | Torche droite avec tubes triangulaires en acier inoxydable et double vanne à aiguille | Travaux de fabrication nécessitant une torche à chalumeau droit |
| Chalumeau de coupe droit robuste 1C005-0001 | Chalumeau de coupe droit de 915 mm ; la fiche produit indique une plage d'épaisseur de coupe de l'acier de 1/8 à 5 pouces. | Applications où une longueur de torche étendue et une capacité nominale sont pertinentes |
Ces caractéristiques sont basées sur les fiches produits respectives. Les limites de fonctionnement réelles dépendent de la configuration complète, notamment de la buse, du type de gaz et des conditions de fonctionnement approuvées.
Les acheteurs doivent vérifier les spécifications actuelles avant de considérer différents modèles comme interchangeables.
Produit UWELD vedette : 1C005-0003
Le chalumeau de découpe haute performance UWELD 1C005-0003 est une option pertinente pour les acheteurs industriels à la recherche d'un chalumeau de découpe configurable.
La fiche produit officielle décrit une conception robuste avec des clapets anti-retour de sécurité et des options de personnalisation disponibles.
Pour les équipes d'approvisionnement, la prochaine étape la plus importante consiste à confirmer la configuration de torche souhaitée, la buse compatible, les exigences en matière de gaz combustible, le type de connexion et les accessoires de sécurité applicables.
Il ne faut pas considérer que les clapets anti-retour remplacent toutes les exigences en matière de protection contre le retour de flamme.
Modèles alternatifs de coupe droite UWELD
La torche de découpe droite UWELD 1C005-0012 offre une configuration structurelle différente avec des tubes triangulaires en acier inoxydable et des vannes à aiguille doubles.
Pour les applications à plus longue portée, les acheteurs peuvent également consulter le chalumeau de coupe droit robuste UWELD 1C005-0001 .
Ces produits illustrent pourquoi le choix du modèle doit se baser sur la configuration, l'accès opérateur et les exigences de travail plutôt que sur le seul nom du produit.
Quels matériaux et détails de fabrication les acheteurs doivent-ils examiner ?
Une torche de fabrication professionnelle doit être évaluée en fonction de la conception réelle de ses composants, et non simplement de son apparence.
Les zones d'inspection importantes comprennent la tête de la torche, les tubes, les vannes de gaz, les joints, le mécanisme du levier et les raccords filetés.
Par exemple, des composants en laiton et des tubes en acier inoxydable peuvent être utilisés dans certains modèles de torches, mais les matériaux exacts doivent être vérifiés à l'aide de la documentation technique de chaque modèle.
Liste de contrôle de fabrication et de qualité
| Zone d'inspection | Pourquoi c'est important |
|---|---|
| construction de tête de torche | Affecte l'intégrité structurelle et la durabilité en service |
| Fonctionnement de la vanne | Permet un réglage et une manipulation contrôlés |
| fabrication de passages de gaz | Influence la régularité du flux et la qualité de l'assemblage |
| Précision de la connexion | Contribue à prévenir les composants incompatibles ou mal ajustés |
| interface de buse | Détermine la correspondance correcte des consommables |
| Inspection de l'assemblage | Permet d'identifier les défauts de production |
| Tests d'étanchéité | Important pour vérifier l'intégrité du système de gaz assemblé |
| Identification du produit | Assure la traçabilité et la cohérence des commandes répétées |
UWELD décrit ses capacités de fabrication, de contrôle qualité et de personnalisation sur sa page dédiée aux solutions industrielles .
Pour les commandes en gros, les acheteurs doivent demander les méthodes de test spécifiques et les enregistrements applicables aux produits sélectionnés.
Qu'en est-il des certifications ?
Les exigences en matière de certification varient selon le type d'équipement et le marché de destination.
La norme EN ISO 5172 est une norme pertinente pour les tubes de soufflage des équipements de soudage au gaz, le cas échéant.
Toutefois, les acheteurs doivent vérifier quels produits, configurations et documents précis sont couverts par les déclarations du fournisseur.
La certification ISO 9001 en matière de gestion de la qualité n'établit pas automatiquement la conformité des produits individuels.
Pour les importateurs industriels, la méthode la plus fiable consiste à demander la documentation spécifique au modèle en vigueur avant d'approuver un envoi.
Comment réduire les coûts d'utilisation d'un chalumeau de découpe
Le prix d'achat ne représente qu'une partie du coût total de possession.
Les ateliers de fabrication métallique engendrent également des coûts liés à la consommation de gaz, aux outils de coupe, à l'entretien, à la finition des bords, à la main-d'œuvre des opérateurs et aux interruptions de production.
Principaux facteurs de coût
| Catégorie de coût | Ce que les acheteurs doivent prendre en compte |
|---|---|
| Achat d'équipement | coûts initiaux de la lampe torche et des accessoires |
| Carburant et oxygène | Exigences locales en matière de tarification et de traitement du gaz |
| Consommables | Intervalles de remplacement des buses et disponibilité |
| Entretien | Vannes, joints, raccords et inspections |
| Retravail | Meulage, nettoyage et correction des coupes inacceptables |
| Temps d'arrêt | Interruptions dues à des pannes d'équipement |
| Entraînement | Compétences de l'opérateur et procédures de travail standard |
| Inventaire | Délai de livraison des pièces détachées et des commandes répétées |
Une méthode d'achat utile consiste à comparer l'adéquation du matériel au travail prévu plutôt que de choisir uniquement en fonction du devis le plus bas.
Pourquoi la disponibilité des pièces détachées est importante
Les ateliers de fabrication dépendent de la disponibilité de leurs équipements pour la production.
Les acheteurs doivent vérifier si les buses de rechange, les joints et autres composants d'entretien sont disponibles pour le modèle sélectionné.
Pour les distributeurs, la planification des pièces de rechange améliore également leur capacité à assister les clients après la vente initiale.
Solutions de découpe au chalumeau en gros et OEM pour les acheteurs d'équipements de fabrication
Les importateurs et les distributeurs d'équipements industriels ont souvent besoin de produits compatibles avec les exigences de leur marché local.
Outre les performances du produit, les décisions d'achat commerciales peuvent concerner l'emballage, les étiquettes, la documentation, l'image de marque et la cohérence des commandes.
UWELD soutient la coopération en matière de vente en gros et de fabrication d'équipements de soudage et de découpe (OEM/ODM).
Selon le projet, les discussions relatives à la personnalisation peuvent porter sur la marque, l'emballage, l'identification du produit, les accessoires et les ajustements de configuration possibles.
Informations recommandées pour les demandes de prix
| Exigence de la demande de prix | Informations à fournir |
|---|---|
| Application prévue | Atelier de fabrication, construction et maintenance |
| nuance et épaisseur de l'acier | Plage de coupe normale et exigences maximales |
| Gaz combustible | Acétylène, propane ou autre carburant approuvé |
| Lampe torche préférée | Modèle ou configuration requise |
| Dimensions de la torche | Longueur, angle de tête, exigences de manutention |
| Buse compatible | Série de buses, siège, taille, type de carburant |
| Raccordements au gaz | Normes et dimensions requises |
| Marché de destination | Exigences techniques relatives au pays |
| Quantité commandée | Quantité d'essai et prévisions des commandes en gros |
| Personnalisation | Logo, emballage, étiquetage, documentation |
| Exigences de qualité | Rapports d'inspection et certificats applicables |
| exigences de livraison | Conditions de livraison et calendrier demandés |
La quantité minimale de commande (MOQ) et les délais de livraison dépendent du produit et des exigences de personnalisation et doivent être confirmés lors de l'établissement du devis.
Les acheteurs souhaitant obtenir des détails techniques, des échantillons ou des prix de gros peuvent contacter UWELD et lui communiquer leurs spécifications.
Questions fréquentes sur les chalumeaux de découpe pour la fabrication métallique
1. Quel est le meilleur chalumeau de découpe pour un atelier de fabrication métallique ?
Le choix optimal dépend de la nuance d'acier, de son épaisseur, de la fréquence de coupe, de l'alimentation en gaz combustible et de la qualité de coupe souhaitée. Il est conseillé aux acheteurs de comparer les configurations de torche et de buse compatibles plutôt que de choisir un modèle uniquement parce qu'il est présenté comme robuste.
2. Un chalumeau oxycoupeur peut-il couper des plaques d'acier épaisses ?
Oui. Les systèmes oxycoupeurs correctement spécifiés peuvent découper des sections épaisses en acier au carbone. La capacité réelle dépend du chalumeau, de la buse, de l'alimentation en oxygène, du matériau et de la configuration préconisée par le fabricant.
3. Peut-on utiliser le même chalumeau de découpe avec de l'acétylène et du propane ?
Certains systèmes de chalumeau prennent en charge plusieurs configurations de carburant homologuées, mais il est impératif de choisir des buses, des régulateurs et des accessoires compatibles pour chaque carburant. Ne présumez jamais de l'interchangeabilité sans consulter la documentation du fabricant.
4. Quelles sont les vérifications de sécurité nécessaires avant d'utiliser un chalumeau de découpe ?
Le personnel formé doit inspecter l'équipement, confirmer la compatibilité des gaz approuvés, vérifier l'absence de fuites, préparer la zone de travail à chaud et vérifier les équipements de protection requis ainsi que les dispositions d'urgence.
5. Qu'est-ce qui provoque un tranchant rugueux ?
Les causes possibles incluent une alimentation en oxygène inadaptée, une buse endommagée, un mauvais alignement de la torche, des conditions de fonctionnement instables ou un déplacement irrégulier. Un opérateur qualifié doit examiner l'ensemble du système.
6. Pourquoi ma torche de découpe produit-elle trop de scories ?
Un excès de scories peut résulter d'une mauvaise évacuation des scories, de conditions de coupe inadaptées ou d'un équipement incompatible. Il convient de vérifier la buse, l'alimentation en oxygène, l'épaisseur du matériau et les paramètres de procédé approuvés.
7. Le découpage oxyacétylénique convient-il à l'acier inoxydable ou à l'aluminium ?
Le découpage oxyacétylénique conventionnel est généralement inadapté à ces matériaux, car leurs caractéristiques d'oxydation diffèrent de celles de l'acier au carbone. Le découpage plasma ou laser peut s'avérer plus approprié.
8. Que doivent vérifier les distributeurs avant d'acheter des chalumeaux de découpe en gros ?
Les facteurs importants comprennent les spécifications du modèle, la compatibilité avec le carburant, la construction de la soupape, l'appariement des buses, les procédures d'inspection, les pièces de rechange, la documentation technique, les prix et la cohérence des commandes répétées.
9. UWELD propose-t-il une personnalisation des torches de découpe OEM ?
UWELD propose des solutions personnalisées pour les produits de soudage et de découpe. Les configurations disponibles, les options de personnalisation, l'emballage, la quantité minimale de commande et les conditions de production doivent être confirmées pour le modèle et le projet sélectionnés.
10. Comment puis-je obtenir un devis pour une torche de découpe auprès d'UWELD ?
Veuillez indiquer l'application de fabrication prévue, l'épaisseur de l'acier, le gaz combustible, le modèle souhaité, les exigences en matière de buse et de raccordement, la quantité commandée et le marché de destination. Consultez la page de contact UWELD pour obtenir des informations sur les produits et un devis.
Conclusion
Choisir le bon chalumeau de découpe pour la fabrication de métaux nécessite de prendre en compte l'ensemble du système de coupe, et pas seulement le corps du chalumeau.
La compatibilité des matériaux, le choix des buses, l'alimentation en gaz, la préparation du lieu de travail, les procédures d'exploitation et la qualité de la coupe influencent tous l'adéquation de l'équipement et les coûts de fabrication globaux.
Pour les ateliers professionnels de fabrication métallique, l'obtention de résultats constants dépend d'un équipement correctement spécifié, d'opérateurs formés, de pratiques d'inspection appropriées et de pièces de rechange fiables.
Pour les importateurs, les distributeurs et les acheteurs OEM, l'évaluation des fournisseurs doit également prendre en compte la documentation technique, la qualité de la fabrication, la constance des produits, les options de personnalisation et le support à long terme.
UWELD propose des produits de découpe au gaz industriels et des équipements connexes pour les applications professionnelles, notamment des chalumeaux de découpe robustes et des options d'approvisionnement personnalisées.
Explorez la gamme de produits de découpe au gaz d'UWELD ou demandez un devis pour vos besoins en équipements de fabrication métallique.