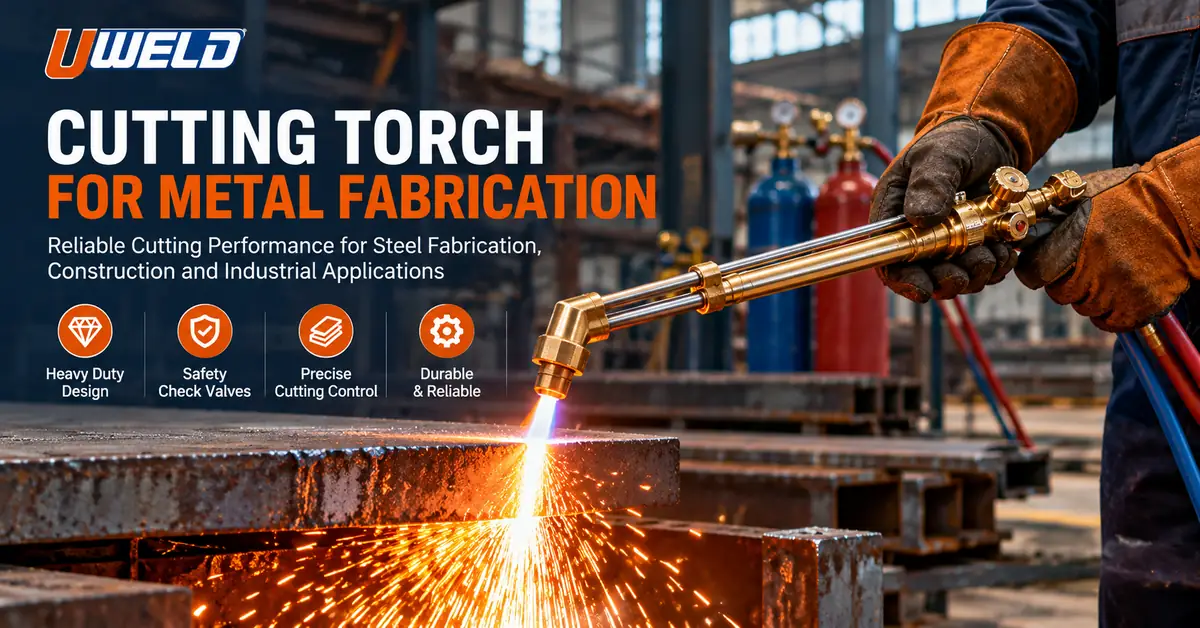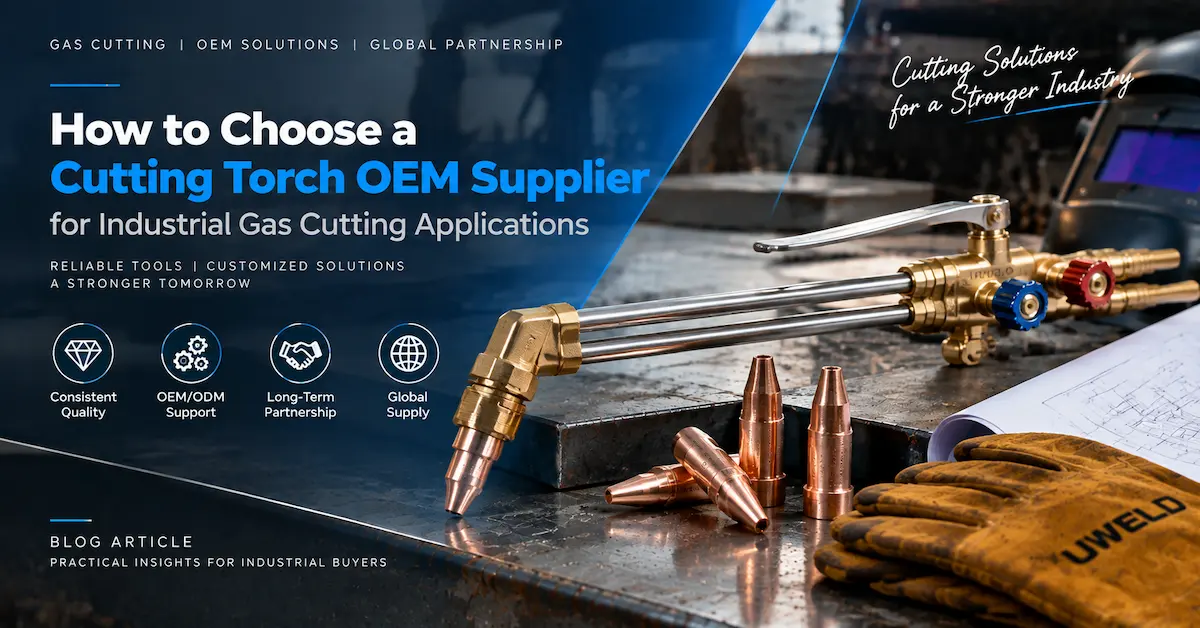
Un soplete de corte de acero utiliza una llama de gas combustible para precalentar el acero y un flujo concentrado de oxígeno para cortar el material mediante oxidación controlada. A diferencia de los procesos que se basan principalmente en la fusión, el corte oxiacetilénico utiliza la reacción química entre el hierro caliente y el oxígeno para separar el metal.
Para los fabricantes de estructuras de acero, los contratistas de mantenimiento industrial y los distribuidores de equipos, comprender este proceso es esencial para elegir la antorcha, la boquilla de corte, el regulador y los accesorios de seguridad adecuados.
Un sistema de corte correctamente especificado garantiza una calidad de corte uniforme, un mantenimiento práctico y una fiabilidad a largo plazo del equipo. Sin embargo, el rendimiento depende del tipo de acero, el espesor del material, el gas combustible, la selección de la boquilla, el suministro de oxígeno y las condiciones de funcionamiento.
Esta guía explica el proceso de corte y proporciona criterios prácticos de selección de equipos para compradores B2B que estén considerando los productos de corte por gas de UWELD .
¿Qué es un soplete para cortar acero y dónde se utiliza?
Un soplete para cortar acero es una herramienta manual o mecanizada diseñada principalmente para cortar acero al carbono y ciertos aceros de baja aleación utilizando oxígeno y un gas combustible.
El sistema utiliza dos funciones separadas:
Precalentamiento: Una llama controlada de oxígeno y combustible calienta el acero hasta su temperatura de ignición.
Corte: Un chorro de oxígeno concentrado reacciona con el acero calentado y elimina los óxidos resultantes de la trayectoria de corte.
Esta tecnología se utiliza habitualmente en la fabricación de estructuras de acero, el mantenimiento de maquinaria pesada, la preparación de chapas de acero, la reparación de barcos, la construcción y el procesamiento de chatarra.
¿Quiénes deberían considerar el corte de acero con oxicorte?
Los equipos de oxicorte son particularmente relevantes para:
Talleres de fabricación de acero que procesan planchas de acero al carbono y componentes estructurales.
Contratistas de construcción y servicios de campo que requieren equipos de corte portátiles.
Equipos de mantenimiento industrial retirando componentes de acero dañados.
Distribuidores de herramientas de soldadura y corte que prestan servicio a usuarios profesionales.
Importadores de equipos y marcas OEM que buscan sistemas de corte al por mayor.
Resulta menos adecuado para aplicaciones que involucren principalmente acero inoxidable, aluminio, perfiles de chapa delgada muy complejos o tolerancias excepcionalmente estrechas.
En esos casos, el plasma, el láser u otro proceso de corte pueden ofrecer una mayor idoneidad técnica.
¿Cómo funciona el proceso de corte de acero con oxicorte?
El corte con oxicorte combina calor, oxígeno y las propiedades químicas del acero.
Su eficacia depende de si el metal se oxida rápidamente y de si los óxidos resultantes pueden eliminarse del corte.
Etapa 1: Precalentar el acero
El proceso comienza cuando el oxígeno y un gas combustible aprobado crean una llama de precalentamiento en la boquilla de corte.
Entre los gases combustibles más comunes se encuentran el acetileno y el propano.
La llama calienta una región localizada del acero hasta su temperatura de ignición, que es inferior a la temperatura de fusión del material base. Para los aceros típicos, la temperatura de ignición requerida suele considerarse en el rango aproximado de 700–900 °C, aunque las condiciones reales dependen de la composición y el estado de la superficie.
Durante el precalentamiento, varios factores influyen en el rendimiento:
Características del combustible y compatibilidad de la boquilla.
Estabilidad y distribución de la llama.
Espesor del acero y estado térmico.
Óxido superficial, cascarilla de laminación, pintura o contaminación.
Distancia adecuada entre la boquilla y la pieza de trabajo.
El objetivo es establecer las condiciones adecuadas para una oxidación rápida, no simplemente fundir una gran cantidad de acero.
Etapa 2: Inicio de la reacción de corte
Tras un precalentamiento suficiente, un flujo independiente de oxígeno de corte llega al acero calentado.
El oxígeno reacciona con el hierro para formar óxidos de hierro. Esta reacción libera calor adicional, lo que ayuda a que el proceso continúe en la pieza de trabajo.
El chorro de oxígeno de corte también ayuda a expulsar los óxidos fundidos y otros materiales de la ranura, la estrecha abertura que se produce al cortar.
La eficacia de esta etapa depende de la calidad del oxígeno, las características del chorro de corte, el estado de la boquilla y el espesor del material.
Para los usuarios industriales, lo importante es que la llama de corte y el chorro de oxígeno de corte realizan funciones diferentes. Una llama de calentamiento potente no puede compensar una boquilla de oxígeno de corte inadecuada o dañada.
Etapa 3: Mantener un corte continuo
Una vez iniciada la reacción de corte, la antorcha avanza siguiendo la trayectoria deseada.
Las llamas de precalentamiento mantienen las condiciones térmicas necesarias antes del corte, mientras que la corriente de oxígeno mantiene la oxidación y elimina el material.
Utilizando el equipo y las técnicas de operación adecuadas, se pueden realizar cortes rectos, cortes curvos, preparación de biseles y cortes de separación bastos.
La calidad del corte depende de mantener la relación correcta entre la velocidad de desplazamiento, el suministro de oxígeno para el corte, las condiciones de precalentamiento y la alineación de la boquilla.
Para aplicaciones industriales repetibles, estas variables deben verificarse conjuntamente en lugar de ajustarse de forma independiente sin un proceso definido.
¿Qué tipos de acero puede cortar un soplete de oxicorte?
No todos los metales responden al corte con oxicorte de la misma manera.
El proceso funciona mejor cuando el material se oxida fácilmente y los óxidos se pueden eliminar sin impedir el corte posterior.
| Material | Idoneidad para el corte con oxicorte | Consideraciones importantes |
|---|---|---|
| acero dulce | Generalmente adecuado | Material común para corte manual e industrial |
| Placa de acero con bajo contenido de carbono | Generalmente adecuado | Ajuste la boquilla y las condiciones de corte al espesor. |
| Acero estructural al carbono | Generalmente adecuado | Considere el grado, el espesor y la soldadura posterior. |
| Ciertos aceros de baja aleación | Condicional | La composición de la aleación y el comportamiento de la zona afectada por el calor son importantes. |
| acero con alto contenido de carbono | Requiere una evaluación cuidadosa. | Pueden aumentar los riesgos de endurecimiento y agrietamiento de los bordes. |
| Acero inoxidable | Normalmente no es apto para el corte con oxicorte convencional. | Generalmente se prefiere una tecnología de corte alternativa. |
| Aluminio | No apto para el corte con oxicorte convencional. | El corte por plasma, láser o mecánico puede ser apropiado. |
Para un comprador, la identificación del material debería ser el primer paso antes de seleccionar un soplete o aprobar un procedimiento de corte.
Un soplete para cortar acero no debe comercializarse como una herramienta de corte universal para todos los metales.
Comprensión de los componentes principales de un sistema de corte de acero
Para lograr un corte fiable, se requieren componentes compatibles en todo el sistema de suministro de gas y en el conjunto de trabajo.
El cuerpo de la linterna por sí solo no determina el rendimiento del sistema.
Tabla de selección técnica
| Componente | Función principal | Especificaciones clave a verificar |
|---|---|---|
| Cuerpo del soplete de corte | Controla el gas combustible, el oxígeno de precalentamiento y el oxígeno de corte. | Diseño, configuración de la válvula, ángulo de la cabeza, longitud |
| Boquilla de corte | Genera llamas de precalentamiento y dirige el oxígeno de corte. | Tipo de combustible, serie de boquillas, tamaño, diseño del asiento |
| regulador de oxígeno | Controla la presión de suministro de oxígeno | Servicio de gas, rango de presión, capacidad de flujo, conexiones |
| Regulador de gas combustible | Controla el suministro de combustible | Gas aprobado, rango de presión, conexiones |
| mangueras de gas | Llevar oxígeno y combustible a la antorcha | Clasificación del gas, dimensiones de la manguera, conexiones, estado |
| Protección contra el retroceso de la luz | Proporciona una protección específica contra la propagación de la llama. | Compatibilidad con gases, posición de montaje, funciones de protección |
| Equipos de seguridad | Protege a los operarios y el entorno laboral. | Requisitos y normas de protección aplicables |
Por qué es importante el diseño de la boquilla de corte
La boquilla es especialmente importante porque influye tanto en el precalentamiento como en el suministro de oxígeno.
Una boquilla adecuada debe proporcionar la distribución de gas necesaria para el proceso previsto, a la vez que sea compatible con el cabezal de la antorcha y el gas combustible.
Los distintos combustibles pueden requerir diferentes geometrías de boquilla. Por ejemplo, una boquilla de acetileno no debe sustituirse automáticamente por una de propano solo porque parezcan similares.
La selección de la boquilla debe tener en cuenta el espesor real del corte, la serie del equipo, los requisitos de gas y las instrucciones del fabricante.
Para obtener más información, consulte la guía de selección de boquillas para sopletes de corte de UWELD.
Corte con oxígeno-acetileno frente a corte con oxígeno-propano
La selección del combustible afecta al comportamiento del precalentamiento, la configuración del equipo, el coste operativo y la disponibilidad de gas.
Ninguna de las dos opciones es automáticamente la mejor para todas las aplicaciones.
| Factor de selección | Oxígeno-acetileno | Oxígeno-propano |
|---|---|---|
| Características de precalentamiento | Llama concentrada de alta temperatura | Distribución diferente del calor de la llama |
| Aplicaciones de corte | Fabricación, reparación, corte de acero industrial | Fabricación estructural, mantenimiento, corte de acero industrial |
| Requisitos de la boquilla | Puntas de corte compatibles con acetileno | Puntas de corte compatibles con propano |
| Consideraciones de costos | Depende de los precios locales del acetileno y del consumo. | Depende de los precios locales del propano y del consumo. |
| Compatibilidad de equipos | Reguladores y accesorios de acetileno homologados | Reguladores y accesorios de propano homologados |
| Prioridad del comprador | Rendimiento de precalentamiento, compatibilidad, disponibilidad | Economía de suministro, boquillas adecuadas, condiciones de aplicación |
El acetileno puede resultar ventajoso cuando es importante un precalentamiento rápido y localizado. El propano puede ser una opción atractiva cuando la disponibilidad de combustible y la rentabilidad operativa lo favorecen.
Sin embargo, el rendimiento de corte debe evaluarse utilizando el sistema en su conjunto, y no solo el precio del combustible.
Los distribuidores que ofrezcan ambas configuraciones deben mantener una identificación clara del producto, información correcta sobre la compatibilidad de las boquillas y listas de accesorios específicos para cada tipo de gas.
¿Qué determina la calidad del corte del acero?
Un sistema de corte profesional debe producir un corte adecuado a la aplicación, con una cantidad de escoria controlable, una geometría uniforme y un estado de borde aceptable.
El estándar requerido difiere entre el desmontaje básico, la fabricación y la preparación de los bordes de soldadura.
La siguiente tabla de diagnóstico ayuda a los compradores y a los equipos de producción a evaluar problemas comunes.
| Problema observado | Posibles factores contribuyentes | Qué investigar |
|---|---|---|
| Cara de corte áspero e irregular | Suministro incorrecto de oxígeno, daño en la boquilla, desplazamiento inconsistente | Estado de la boquilla, suministro de oxígeno, configuración de funcionamiento |
| Exceso de escoria de fondo | Eliminación insuficiente de escoria, velocidad inadecuada, condiciones incorrectas | Flujo de oxígeno de corte, tamaño de la boquilla, configuración del proceso |
| borde superior redondeado o muy fundido | Precalentamiento excesivo o viaje demasiado lento | Condiciones de la llama y velocidad de corte |
| Cara de corte inclinado | Desalineación de la antorcha o suministro de oxígeno irregular | Geometría de la antorcha, alineación de la boquilla |
| Penetración incompleta | Capacidad de corte insuficiente para el material | Espesor del acero, clasificación de la boquilla, suministro de gas |
| Líneas de arrastre irregulares | Viaje inestable o chorro de oxígeno | Consistencia del proceso y estado de la boquilla |
| Eventos de retroceso repetidos | Defectos en el equipo o condiciones de funcionamiento incorrectas | Detenga el trabajo e inspeccione el sistema de gas aprobado. |
Estas son posibles causas de diagnóstico, no pruebas de una única causa. Cualquier condición de funcionamiento insegura o anormal debe ser investigada por personal cualificado siguiendo las instrucciones del equipo.
Por qué la calidad de la boquilla afecta los costos operativos
Una boquilla que no encaja bien o que está dañada puede provocar algo más que un corte poco estético.
Entre las posibles consecuencias se incluyen un mayor retrabajo, un mayor rectificado, desperdicio de material, interrupción de la producción y la sustitución innecesaria de consumibles.
Para los compradores industriales, resulta útil evaluar la disponibilidad y la consistencia de los repuestos de boquillas junto con el precio de compra de la antorcha.
Cómo elegir el soplete de corte de acero UWELD adecuado
UWELD, operada por Ningbo United Tools Co., Ltd., suministra equipos profesionales de soldadura y corte por gas a compradores industriales internacionales y socios de distribución.
Su gama de productos incluye sopletes de corte, boquillas, reguladores de gas, dispositivos antirretorno de llama y kits de corte y soldadura.
Los diferentes modelos de antorchas están diseñados para diferentes configuraciones de equipos y requisitos de aplicación.
Comparación de modelos UWELD
| Modelo UWELD | Características del producto publicadas | Consideraciones de compra | Aplicación potencial |
|---|---|---|---|
| NM250 / 1C005-0016 | Soplete de corte manual de alta resistencia; diseño de mezcla de boquillas; configuraciones para acetileno o propano. | Verifique la capacidad de corte actual, la longitud, la serie de boquillas y la versión exacta. | Fabricación pesada y corte de chapa de acero |
| 1C005-0012 Soplete de corte recto | Diseño recto, tubos triangulares de acero inoxidable, válvulas de aguja dobles. | Confirme las especificaciones de conexión y la punta de corte requerida. | Corte industrial con oxicorte |
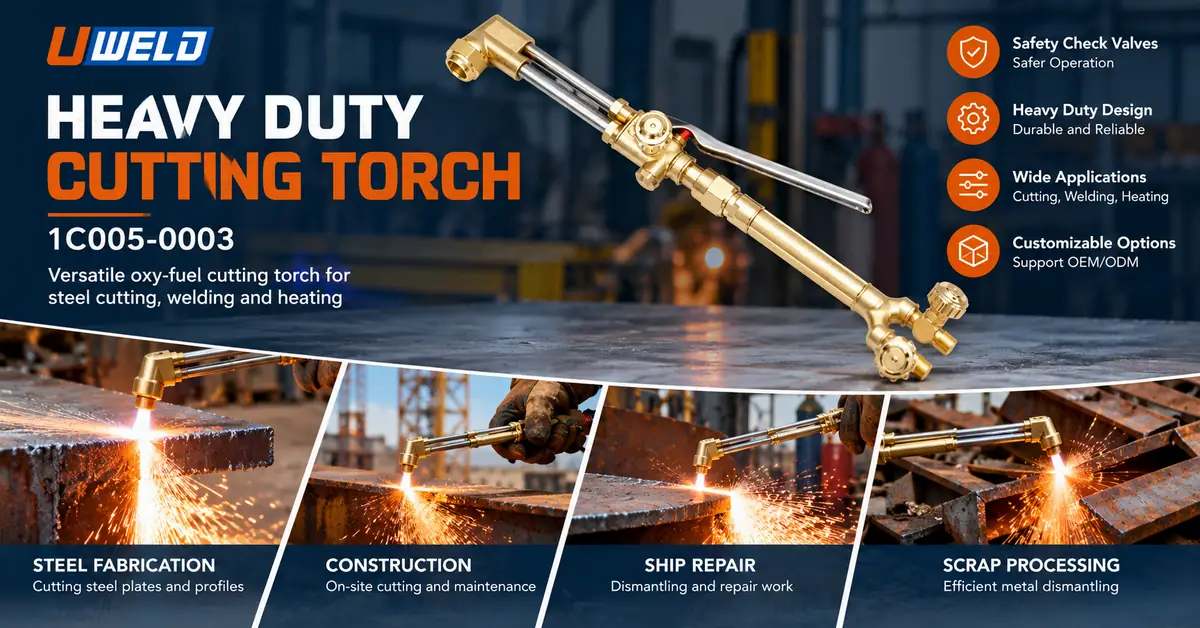
| 1C005-0003 Soplete de corte de alta resistencia | Soplete de corte de alta resistencia con válvula antirretorno y configuraciones personalizables. | Confirme la configuración suministrada, los dispositivos de seguridad y la compatibilidad de los accesorios. | Corte y mantenimiento industrial |
Estas comparaciones de modelos identifican configuraciones de producto, pero no garantizan un resultado de corte específico.
La capacidad de corte real depende de la boquilla homologada, el gas combustible, las condiciones de presión, el material y la versión del producto.
Por ejemplo, la serie NM250 debe especificarse utilizando la documentación técnica actual del fabricante, en lugar de asumir que todas las variantes comparten la misma longitud, boquilla o límite de corte.
Los compradores pueden consultar los modelos 1C005-0012 (soplete de corte recto) y 1C005-0003 (soplete de corte de alta resistencia) de UWELD para obtener más detalles sobre el producto.
Cómo evaluar la calidad de fabricación antes de realizar compras al por mayor
Para los importadores y distribuidores de equipos, la apariencia por sí sola no es un indicador fiable de la calidad del producto.
Una revisión estructurada de proveedores debe tener en cuenta la construcción mecánica, la consistencia de la fabricación, la documentación técnica y los procedimientos de verificación.
Cuerpo y materiales de la antorcha
El material y la construcción del soplete de corte afectan a su durabilidad y manejo.
Según el modelo, los componentes relevantes pueden incluir cabezales de latón forjado, tubos de acero inoxidable, palancas de accionamiento, conductos de gas, válvulas y juntas.
Los compradores deben solicitar información sobre los materiales del producto específico en lugar de asumir que todas las antorchas del catálogo de un fabricante utilizan una construcción idéntica.
Fiabilidad de las válvulas y las conexiones
Las válvulas y conexiones de gas son puntos importantes para la inspección.
Una revisión de compra debe abordar lo siguiente:
Funcionamiento de la válvula e integridad del sellado.
Especificaciones y tolerancias de conexión.
Compatibilidad de la interfaz de la antorcha y la boquilla.
Limpieza del conducto de gas y calidad del montaje.
Procedimientos de inspección y documentación de prueba disponible.
Para los clientes OEM, un dibujo técnico aprobado puede ayudar a prevenir diferencias entre las muestras y los lotes de producción posteriores.
Control de calidad y certificación
El sitio web de UWELD describe la gestión de calidad y los estándares específicos de producto asociados con su gama de equipos de soldadura y corte.
Sin embargo, la certificación de gestión de calidad de una empresa no significa que todos sus productos tengan la misma certificación de producto independiente .
Los compradores deberán solicitar la documentación aplicable al modelo específico y al mercado de destino.
Para sopletes de soldadura y corte con gas, la norma EN ISO 5172 es una norma de producto relevante que conviene consultar cuando sea aplicable. Los compradores deben confirmar la edición exacta, el alcance del producto y la documentación que acredite su conformidad, en lugar de basarse en una declaración publicitaria general.
Aplicaciones de sopletes para corte de acero por industria
Los diferentes entornos operativos imponen diferentes exigencias a los equipos de corte.
Talleres de fabricación de metales
Los fabricantes suelen necesitar cortar secciones de acero al carbono, preparar los bordes para soldar o modificar componentes.
Entre las prioridades clave se incluyen la capacidad de corte adecuada, la geometría de corte repetible, la disponibilidad de boquillas y el mantenimiento del equipo.
Construcción y servicio de campo
Los equipos portátiles de oxicorte pueden resultar útiles cuando el equipo de corte eléctrico es inconveniente o las condiciones del lugar requieren un acceso flexible.
Los compradores deben tener en cuenta la manipulación, la disposición de las mangueras, la protección del equipo y la idoneidad del sistema de gas completo.
Reparación naval y mantenimiento industrial pesado
Los equipos de reparación pueden cortar componentes de acero gruesos o desmontar conjuntos dañados.
El alcance de la antorcha, la capacidad de corte adecuada, el suministro estable de gas y la disponibilidad de repuestos pueden ser factores importantes.
Procesamiento de chatarra y desmantelamiento de equipos
Las operaciones de reciclaje de chatarra suelen priorizar la fiabilidad de los equipos, la facilidad de mantenimiento y un coste operativo manejable, en lugar de un acabado de precisión en los bordes.
La selección correcta de la antorcha debe reflejar el trabajo diario normal, no solo el espesor máximo indicado en un catálogo.
Soplete de corte de acero vs. corte por plasma: ¿Cuál es mejor?
El corte por oxicorte y el corte por plasma resuelven problemas de producción relacionados pero diferentes.
| Factor | Corte de acero con oxicorte | Corte por plasma |
|---|---|---|
| Principio de corte principal | Oxidación del acero calentado | Arco de plasma generado eléctricamente |
| Materiales más adecuados | Acero al carbono y ciertos aceros de baja aleación | Mayor variedad de metales conductores de electricidad |
| Requisitos de energía | Suministro de gas; el corte manual no requiere potencia eléctrica. | Se requiere energía eléctrica |
| Perfiles de acero pesado | Puede ser adecuado con equipos de potencia nominal apropiada. | Depende de la capacidad del sistema de plasma. |
| Corte de metal fino | Puede ofrecer una ventaja práctica menor | A menudo favorable |
| Portabilidad | Útil para el trabajo de campo | Depende de la fuente de alimentación y del equipo. |
| Evaluación de la compra | Costo del gas, sopletes, boquillas, reguladores, dispositivos de seguridad | Coste de la máquina, energía, consumibles, suministro de aire/gas |
Ninguno de los dos métodos es universalmente más económico.
Una comparación útil incluye el costo de compra, la velocidad de corte, el rango de espesor, el acabado de los bordes, los gastos en consumibles, la mano de obra y el volumen de producción.
En las instalaciones que cortan múltiples materiales, pueden ser necesarias diferentes tecnologías de corte para diferentes operaciones.
Seguridad y protección contra retroceso de llama en el corte con oxicorte.
Los sistemas de oxígeno-combustible requieren operadores capacitados, equipos adecuados y controles de lugar de trabajo apropiados.
Una evaluación de compra debe abordar lo siguiente:
Identificación correcta de los equipos de oxígeno y gas combustible.
Reguladores, mangueras y racores homologados.
Protección contra retroceso de llama compatible con gases.
Requisitos de inspección y mantenimiento de fugas.
Ventilación y control de los humos procedentes de recubrimientos o contaminantes.
Prevención de incendios y uso de equipos de protección personal adecuados.
Procedimientos de inspección y sustitución de componentes dañados.
Los dispositivos antirretorno y las válvulas antirretorno desempeñan diferentes funciones de protección, y la presencia de una de estas características no debe tomarse como prueba de que se han cumplido todos los requisitos de seguridad.
Por ejemplo, UWELD enumera productos específicos para gases, como el dispositivo antirretorno de oxígeno H188 para montaje en antorcha .
Se debe seleccionar el equipo adecuado según el tipo de gas, la ubicación de instalación, los requisitos de caudal y las instrucciones del fabricante.
La información técnica independiente está disponible en la publicación de TWI, Oxyfuel Cutting – Process and Fuel Gases . Para los lugares de trabajo en EE. UU., la norma 29 CFR 1910.253 de OSHA aborda los requisitos para la soldadura y el corte con gas oxiacetilénico. Los requisitos aplicables varían según la jurisdicción y deben revisarse para el mercado específico.
¿Qué deben incluir los compradores industriales en una solicitud de cotización para soplete de corte de acero?
Antes de comparar proveedores, los compradores deben definir claramente la aplicación.
Una solicitud de presupuesto completa facilita la identificación del equipo adecuado y evita el pedido de piezas incompatibles.
| Información sobre la solicitud de cotización | Ejemplo de qué especificar |
|---|---|
| Material de acero | Acero dulce, acero al carbono estructural o grado especificado |
| Espesor de corte típico | Rango de funcionamiento normal y requisito máximo |
| Aplicación de corte | Corte en taller, reparación en obra, preparación de planchas, desmontaje |
| Gas combustible | Acetileno, propano u otro gas aprobado |
| Configuración de la antorcha | Ángulo de cabezal, longitud, mango o disposición de palanca preferidos |
| Compatibilidad de boquillas | Series y tamaños de boquillas requeridas |
| Conexiones | Especificación de la rosca y disposición del regulador/manguera existente |
| Requisitos de seguridad | Protecciones, normas y documentos aplicables |
| Volumen de compra | Pedido de prueba y cantidad a granel prevista |
| Herrada | Embalaje de la marca UWELD, marca propia o embalaje personalizado |
| Mercado de destino | País y requisitos de compra pertinentes |
Los compradores también deben solicitar confirmación del plazo de entrega, la cantidad mínima de pedido (MOQ), el embalaje, la disponibilidad de muestras y la documentación de prueba aplicable.
Una decisión de compra eficaz consiste en comparar la configuración completa del equipo en lugar del precio unitario de una antorcha sin configurar.
Suministro de sopletes para corte de acero OEM/ODM y al por mayor
Los distribuidores de equipos industriales a menudo necesitan más que un listado de productos estándar.
Dependiendo del proyecto y de la viabilidad técnica, los requisitos de adquisición pueden incluir embalaje de marca propia, identificación del producto, kits de accesorios, documentación y cambios de configuración seleccionados.
UWELD fomenta la cooperación entre distribuidores y el suministro de equipos de soldadura y corte personalizados.
En un proyecto OEM/ODM, un proceso de aprobación práctico incluye la revisión de los requisitos técnicos, la confirmación de las configuraciones disponibles, la evaluación de las muestras, la aprobación del embalaje y el acuerdo sobre los requisitos de inspección y entrega.
Para el modelo seleccionado, se deben confirmar la cantidad mínima de pedido (MOQ), el cronograma de producción y la viabilidad de personalización.
Explore las soluciones y los servicios de fabricación de UWELD o envíe una consulta a través de la página de contacto de UWELD .
Preguntas frecuentes sobre sopletes para cortar acero
1. ¿Cómo funciona un soplete para cortar acero?
Un soplete de corte calienta una sección localizada de acero con una llama de oxígeno-combustible. Posteriormente, una corriente de oxígeno independiente reacciona con el acero caliente, produciendo óxidos que se expulsan de la trayectoria de corte. La reacción de oxidación resultante permite que el corte continúe.
2. ¿Puede un soplete de corte de acero cortar una placa de acero gruesa?
Sí, los equipos de corte oxiacetilénico con la capacidad adecuada pueden cortar espesores considerables de acero al carbono apto. Sin embargo, la capacidad real depende de la antorcha, la boquilla, el gas combustible, el suministro de oxígeno y las condiciones de trabajo. Los compradores deben confirmar la configuración adecuada para el espesor requerido.
3. ¿Es mejor el acetileno o el propano para cortar acero?
Ambas opciones pueden ser adecuadas. El acetileno proporciona un precalentamiento concentrado, mientras que el propano puede ofrecer precios de suministro más favorables en ciertos mercados. La compatibilidad de las boquillas y los requisitos de la aplicación determinarán la elección final.
4. ¿Puede un soplete de corte de acero oxiacetilénico cortar acero inoxidable?
El corte oxiacetilénico convencional generalmente no es adecuado para el acero inoxidable, ya que la oxidación que produce interfiere con la reacción de corte normal. El corte por plasma o láser suele ser más apropiado.
5. ¿Qué causa la formación excesiva de escoria durante el corte del acero?
Entre las posibles causas se incluyen una velocidad de desplazamiento inadecuada, un flujo de oxígeno de corte insuficiente o interrumpido, una selección incorrecta de la boquilla y condiciones de precalentamiento deficientes. Se debe evaluar el proceso completo antes de identificar una sola causa.
6. ¿Por qué es importante la boquilla de corte?
La boquilla de corte influye en la distribución de la llama, el suministro de oxígeno durante el corte y las características del flujo de gas. Un tamaño o compatibilidad incorrectos pueden afectar la calidad del corte y el funcionamiento del equipo.
7. ¿Qué accesorios de seguridad se necesitan para un sistema de corte por oxicorte?
El sistema puede requerir reguladores de gas, mangueras, conexiones, protección contra retroceso de llama y reflujo, y equipo de protección personal para el operario, todos ellos homologados. La selección debe seguir las instrucciones del fabricante del equipo y cumplir con los requisitos del lugar de trabajo.
8. ¿Qué deben comparar los compradores al adquirir sopletes de corte industriales?
Entre los factores importantes se incluyen la capacidad de espesor del material, la compatibilidad con el combustible, la disponibilidad de boquillas, las conexiones, la construcción de la válvula, la manipulación, los componentes de seguridad, la documentación técnica y el soporte del proveedor.
9. ¿UWELD admite pedidos al por mayor y pedidos OEM de sopletes de corte?
UWELD suministra equipos de soldadura y corte y atiende consultas de distribuidores y personalizaciones. Las configuraciones OEM disponibles, las cantidades de compra, las muestras y las condiciones de entrega deben confirmarse para cada proyecto específico.
10. ¿Cómo puedo solicitar un presupuesto para un soplete de corte de acero UWELD?
Envíe a UWELD la información sobre la aplicación de corte requerida, el tipo de acero, el rango de espesor, el gas combustible, la configuración deseada, los requisitos de conexión, la cantidad del pedido y el mercado de destino. Proporcionar detalles o fotos del equipo existente también puede ayudar a evaluar la compatibilidad.
Conclusión
Elegir el soplete adecuado para cortar acero requiere más que comprender cómo calienta el metal una llama oxiacetilénica. Un corte eficaz depende de una oxidación controlada, un suministro de oxígeno adecuado, la correcta selección de la boquilla, la compatibilidad del material y el funcionamiento fiable de todo el sistema de gas.
Para los fabricantes industriales, contratistas, distribuidores y compradores de equipos originales (OEM), las consideraciones de compra más importantes son la idoneidad técnica, los requisitos de calidad de corte, la seguridad, los accesorios compatibles y el mantenimiento a largo plazo.
UWELD ofrece herramientas de corte por gas y componentes relacionados para aplicaciones industriales profesionales, con opciones de compra al por mayor y suministro personalizado.
Para identificar la solución de corte adecuada, explore los equipos de corte por gas de UWELD o póngase en contacto con el equipo de UWELD e indíqueles su aplicación, los requisitos técnicos y la cantidad de pedido prevista.