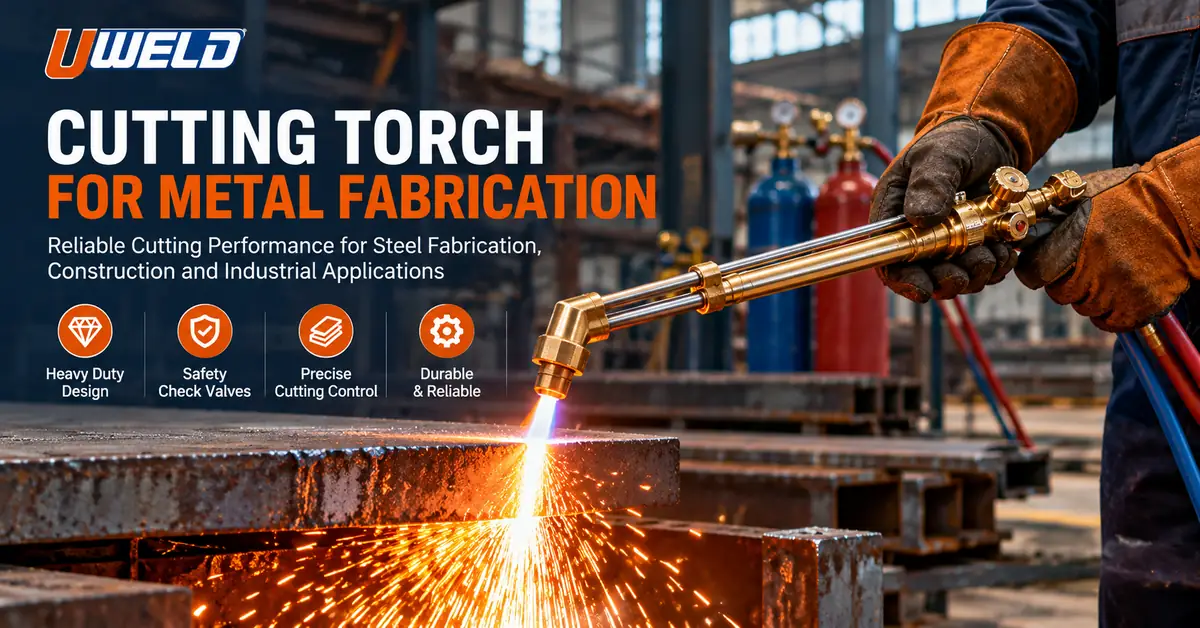
Un soplete de corte para la fabricación de metales es una herramienta esencial para separar acero al carbono, preparar componentes estructurales, eliminar secciones dañadas y apoyar las operaciones de reparación industrial. Los equipos de corte oxiacetilénico siguen siendo especialmente útiles cuando la portabilidad, el corte de acero grueso y la flexibilidad en las aplicaciones de taller son importantes.
Sin embargo, el éxito en la fabricación de metales depende de algo más que encender un soplete y moverlo sobre una placa de acero. El sistema de corte debe ser compatible con el material, el gas combustible, la boquilla, el regulador, las condiciones de trabajo y la calidad de corte requerida.
Para los talleres de fabricación, los distribuidores de equipos y los equipos de compras industriales, comprender la selección adecuada de equipos y los requisitos operativos ayuda a reducir los problemas de compatibilidad, la sustitución innecesaria de consumibles y las interrupciones de la producción.
Esta guía explica el flujo de trabajo de fabricación, los requisitos de inspección de equipos, los defectos de corte más comunes y las consideraciones técnicas para la compra. Además, presenta productos relevantes de la gama de equipos de corte por gas de UWELD para compradores que evalúan herramientas profesionales y opciones de suministro al por mayor.
¿Por qué es importante un soplete de corte en la fabricación de metales?
El corte oxiacetilénico utiliza oxígeno y un gas combustible adecuado para separar el acero mediante oxidación controlada.
La llama de gas combustible precalienta la pieza de trabajo hasta su temperatura de ignición. A continuación, un chorro concentrado de oxígeno de corte reacciona con el hierro caliente, produciendo óxidos que se eliminan de la trayectoria de corte.
A diferencia de un proceso que funde principalmente el metal, el corte oxiacetilénico convencional depende del comportamiento químico de la pieza de trabajo.
Esto lo hace especialmente adecuado para el acero al carbono y ciertos aceros de baja aleación.
Aplicaciones comunes de fabricación
| Tarea de fabricación | Aplicación típica | Requisitos de equipo principal |
|---|---|---|
| Corte de chapa de acero | Separación de la placa en secciones manejables | Capacidad de espesor adecuada y boquilla |
| Fabricación de estructuras de acero | Corte de vigas, canales y soportes | Corte controlado y acceso del operador |
| Preparación de la soldadura | Preparación de los bordes antes de la soldadura de fabricación | Geometría de corte y condición de superficie adecuadas |
| Reparación de equipos | Eliminación de componentes de acero dañados | Equipos portátiles y control de gas fiable |
| Fabricación pesada | Cortar secciones de acero más grandes | Capacidad de corte adecuada y construcción duradera |
| Modificaciones in situ | Ajuste de conjuntos de acero prefabricados | Configuración portátil y controles de seguridad en el lugar de trabajo |
Un soplete no siempre es la tecnología de corte más adecuada.
Para acero inoxidable, aluminio, perfiles de chapa metálica de alta precisión o cortes repetitivos de gran volumen, el corte por plasma, láser o mecánico puede ofrecer una mayor idoneidad técnica.
Para la mayoría de los compradores, la decisión correcta comienza por comprender la tarea real de fabricación de metales, en lugar de comparar únicamente los precios de los sopletes.
¿Qué equipo se necesita para la fabricación de metales mediante oxicorte?
Un sistema profesional de oxicorte consta de varios componentes interconectados.
Cada uno de ellos afecta a la seguridad operativa, la compatibilidad con los gases, la calidad del corte y los requisitos de mantenimiento.
Equipo principal y requisitos técnicos
| Componente | Función | Qué deben verificar los compradores industriales |
|---|---|---|
| soplete de corte | Controla los gases de precalentamiento y el oxígeno de corte. | Modelo, configuración de la culata, válvulas, longitud |
| Cilindro o suministro de oxígeno | Proporciona oxígeno para el precalentamiento y el corte. | Capacidad de suministro y equipos homologados |
| Cilindro o suministro de gas combustible | Proporciona acetileno, propano u otro combustible aprobado. | Compatibilidad con el tipo de gas y el sistema |
| regulador de oxígeno | Controla la presión de suministro de oxígeno | Rangos nominales, conexiones, aprobación de gas |
| Regulador de gas combustible | Controla la presión de suministro de combustible | Compatibilidad con gases y límites de funcionamiento |
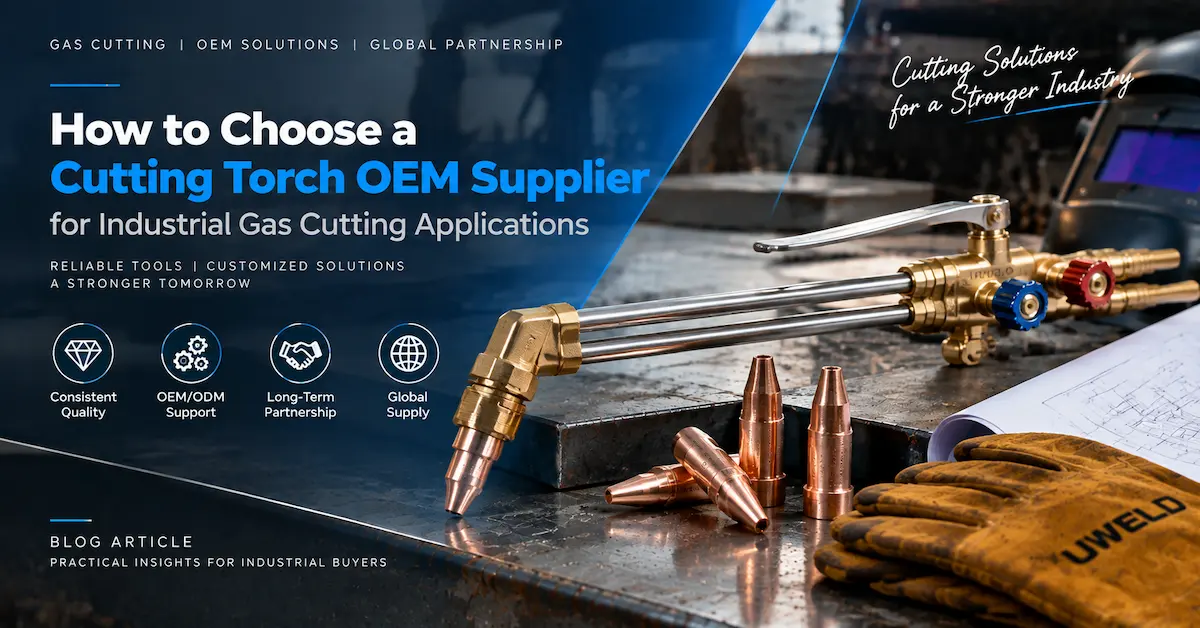
| Boquilla de corte | Genera llamas de precalentamiento y dirige el oxígeno de corte. | Serie de boquillas, tamaño, diseño del asiento, tipo de combustible |
| Mangueras y racores de gas | Suministrar gases a la antorcha | Calificaciones de servicio, dimensiones, conexiones |
| Protección contra el retroceso de la luz | Ayuda a proteger contra riesgos específicos del sistema de gas. | Tipo de gas, posición de instalación, funciones del dispositivo |
| equipo de protección personal | Protege al operador | Protección ocular, facial, de manos, corporal y respiratoria según sea necesario |
El soplete de corte debe evaluarse como parte de un sistema completo.
Por ejemplo, un cuerpo de soplete de alta calidad no puede compensar una boquilla incompatible, un regulador especificado incorrectamente o una manguera defectuosa.
Por qué es importante la compatibilidad de las boquillas de corte
La boquilla de corte cumple dos funciones importantes:
Distribución de llamas de precalentamiento para preparar la superficie del acero.
Dirigir el flujo de oxígeno de corte a través del material.
Para las aplicaciones con acetileno y propano pueden ser necesarios diseños de boquillas diferentes.
Los compradores deben confirmar el modelo de la antorcha, el asiento de la boquilla, la compatibilidad con el gas combustible, el rango de espesor del material y la disponibilidad de piezas de repuesto antes de realizar un pedido.
UWELD proporciona información técnica adicional sobre la compra en su guía de selección de boquillas para sopletes de corte .
Cómo preparar un taller de fabricación de metales para el corte con soplete.
El corte seguro comienza antes de introducir la llama.
Los talleres de fabricación deben establecer un procedimiento operativo aprobado que abarque la inspección de equipos, el suministro de gas, la preparación para trabajos en caliente, la capacitación de los operadores y la respuesta ante emergencias.
El siguiente flujo de trabajo sirve como guía de planificación e inspección para personal capacitado. No reemplaza las instrucciones de funcionamiento del fabricante del equipo ni los procedimientos de seguridad específicos del lugar de trabajo.
Paso 1: Confirmar los requisitos de material y corte.
Comience por revisar la orden de trabajo.
Identifique el tipo de acero, el espesor normal del material, la geometría de corte requerida y el estado de la pieza de trabajo.
Entre las preguntas importantes se incluyen:
¿Es el material apto para el corte convencional con oxicorte?
¿La tarea requiere un corte recto, un corte curvo o una preparación en bisel?
¿La superficie de corte requerirá soldadura o mecanizado posterior?
¿Existen recubrimientos, contaminantes, secciones cerradas u otros riesgos?
¿Se puede sujetar adecuadamente la pieza de trabajo y las piezas separadas?
Estas comprobaciones ayudan a determinar la antorcha, la boquilla, el procedimiento operativo y los requisitos de calidad adecuados.
Paso 2: Inspeccione el soplete y el equipo de suministro de gas.
Antes de la puesta en marcha, personal capacitado deberá inspeccionar el conjunto completo de acuerdo con los procedimientos aplicables.
La inspección debe abarcar el cuerpo de la antorcha, las válvulas, los conductos de gas, los reguladores, las mangueras, los racores, la boquilla de corte y los dispositivos de protección instalados.
Preste especial atención a los daños mecánicos visibles, los componentes desgastados, las conexiones de gas incorrectas y los signos de sobrecalentamiento previo.
Se debe investigar una posible fuga utilizando un método de detección de fugas aprobado. Nunca utilice una llama abierta para buscar fugas de gas.
Los componentes dañados o inadecuados deben retirarse del servicio hasta que se evalúen correctamente.
Paso 3: Preparar el área de trabajo
El proceso de corte en la fabricación de metales genera chispas, escoria caliente, calor radiante y humos potencialmente dañinos.
Antes de realizar el corte, el lugar de trabajo debe contar con:
Ventilación adecuada o extracción de humos localizada.
Medidas adecuadas de prevención de incendios.
Retirada o protección de materiales combustibles.
Soporte estable para la pieza de trabajo.
Vías de acceso y evacuación seguras.
Se requiere ropa de protección y protección ocular.
Autorización adecuada para trabajos en caliente y medidas de vigilancia contra incendios.
Es posible que se requieran controles adicionales al cortar acero revestido, estructuras cerradas o componentes con un historial de servicio desconocido.
Nunca corte envases o recipientes sellados con un historial incierto sin seguir un procedimiento específicamente aprobado.
Paso 4: Verificar la configuración del equipo aprobada.
La antorcha, la boquilla de corte, los reguladores, las mangueras, el suministro de gas y los accesorios de protección deben ser compatibles.
Las presiones de trabajo y los ajustes de gas no son universales.
Varían según el combustible, el tamaño de la boquilla, el espesor de corte, el diseño de la antorcha y las especificaciones del fabricante.
El personal cualificado deberá utilizar la tabla de presión y el manual de funcionamiento específicos para cada modelo, debidamente aprobados.
Las suposiciones incorrectas sobre los ajustes pueden provocar un rendimiento de corte deficiente y graves riesgos para la seguridad.
¿Cómo funciona el proceso de corte en un taller de fabricación?
Una vez inspeccionado el equipo y preparado el lugar de trabajo, la operación de corte sigue una secuencia controlada definida por el fabricante y el procedimiento del lugar de trabajo.
Etapa 1: Establecer las condiciones de precalentamiento necesarias
Un operario capacitado prepara y enciende el soplete utilizando el método prescrito por el fabricante y un dispositivo de ignición homologado.
El sistema de gas combustible y oxígeno produce llamas de precalentamiento que elevan la superficie del acero hasta su temperatura de ignición.
Las características correctas de la llama dependen de la configuración del gas combustible y de la boquilla.
El proceso de precalentamiento debe establecer las condiciones térmicas adecuadas sin dañar innecesariamente la superficie superior del acero.
Etapa 2: Iniciar la reacción de corte
Cuando la pieza de trabajo alcanza el estado requerido, el operario introduce el chorro de oxígeno de corte según las instrucciones del equipo.
El oxígeno reacciona con el acero caliente, generando calor por oxidación.
El chorro de oxígeno también ayuda a expulsar los óxidos y la escoria resultantes del corte.
La calidad del corte depende de mantener un suministro de oxígeno adecuado y unas condiciones de proceso estables.
Etapa 3: Guíe el corte a lo largo de la trayectoria de fabricación.
Durante el corte, el operario mantiene una relación adecuada entre la posición de la antorcha, la distancia de la boquilla, la velocidad de desplazamiento y la trayectoria de corte.
La técnica exacta depende del grosor del material, del diseño de la boquilla y de si la tarea consiste en un corte recto, un corte de contorno o la preparación de bordes.
Para los equipos de producción, la repetibilidad es especialmente importante.
El objetivo es producir un corte que cumpla con la geometría y el margen de acabado requeridos sin necesidad de retrabajos innecesarios.
Etapa 4: Completar el procedimiento de parada aprobado.
Tras la operación de corte, el equipo debe apagarse siguiendo el procedimiento específico del fabricante.
Esto incluye la secuencia prescrita para el apagado de la antorcha y el suministro de gas, el aislamiento de la presión, la inspección del equipo y las medidas de almacenamiento seguro.
No dé por sentado que las instrucciones de apagado de un modelo de soplete o sistema de gas combustible diferente son intercambiables.
Antes de dar por finalizada la operación, también se debe comprobar que no haya calor residual, material humeante ni riesgos de incendio en el lugar de trabajo.
Cómo identificar la buena y la mala calidad de corte
Para las empresas de fabricación, la calidad del corte afecta a la siguiente etapa de producción.
Un corte de mala calidad puede requerir lijado, mecanizado, enderezado o preparación de bordes adicionales antes de la soldadura.
Los indicadores típicos de un corte con oxicorte aceptable incluyen una geometría razonablemente uniforme, una superficie de corte adecuada, líneas de arrastre manejables y una cantidad limitada de escoria adherida.
Sin embargo, los requisitos de aceptación deben reflejar las especificaciones de fabricación reales.
Defectos comunes en el corte y prioridades de inspección
| Problema de corte | Factores que podrían contribuir | Evaluación recomendada |
|---|---|---|
| Escoria espesa a lo largo del borde inferior | Eliminación inadecuada de escoria, condiciones de corte inadecuadas | Inspeccione el suministro de oxígeno para el corte y la idoneidad de la boquilla. |
| Borde superior redondeado o fundido | Calentamiento localizado excesivo o condiciones de funcionamiento inadecuadas | Revisar las condiciones de precalentamiento y viaje aprobadas. |
| Cara de corte rugosa o irregular | Daños en la boquilla, flujo inestable, movimiento inconsistente | Inspeccione la boquilla, el suministro de gas y el funcionamiento. |
| Líneas de arrastre con ángulos excesivos | Reducción del desfase horario por falta de oxígeno o condiciones de viaje inadecuadas | Evaluar los ajustes de corte y el espesor aprobados. |
| Separación incompleta | Capacidad de corte incorrecta o interrupción del proceso | Vuelva a comprobar el espesor del material y la configuración del equipo. |
| Ancho de corte irregular | Alineación de la antorcha, estado de la boquilla, posicionamiento inconsistente | Inspeccionar la geometría del equipo y la estabilidad del proceso. |
| Inestabilidad repetida de la llama | Posible fallo de gas, equipo o proceso | Detenga las operaciones y programe una inspección cualificada. |
Estas observaciones ayudan a orientar el diagnóstico, pero no identifican una única causa con certeza.
¿Por qué la calidad de los recortes es importante para los gerentes de compras?
Un rendimiento de corte deficiente puede aumentar el coste de producción de varias maneras:
Lijado y preparación adicionales de los bordes.
Mayor frecuencia de reemplazo de consumibles.
Desperdicio excesivo de materiales.
Inspección y retrabajo adicionales.
Interrupción de los plazos de fabricación.
Mayores requisitos de mantenimiento de los equipos.
Un soplete de corte de menor precio no es necesariamente la opción de compra más económica si genera problemas de compatibilidad o tiempos de inactividad frecuentes.
Acetileno vs. propano: ¿Qué combustible es mejor para la fabricación de metales?
Tanto los sistemas de oxígeno-acetileno como los de oxígeno-propano pueden utilizarse para aplicaciones adecuadas de corte de acero al carbono.
El combustible adecuado depende de la configuración del equipo, la disponibilidad local de gas, los requisitos de precalentamiento y la economía operativa.
| Factor de evaluación | Oxígeno-acetileno | Oxígeno-propano |
|---|---|---|
| Características de precalentamiento | Llama concentrada de alta temperatura | Diferentes características de distribución del calor |
| fabricación de acero | Adecuado con equipo homologado | Adecuado con equipo homologado |
| Boquilla de corte | Boquilla compatible con acetileno | Boquilla compatible con propano |
| Consideraciones de compra | Suministro de gas, requisitos de precalentamiento, coste del sistema | Suministro de gas, requisitos de precalentamiento, coste del sistema |
| Requisito del regulador | Regulador de acetileno homologado | Regulador de propano homologado |
| Preocupación típica del comprador | Rendimiento de precalentamiento y flexibilidad operativa | Disponibilidad de combustible y coste total de funcionamiento |
Los talleres de fabricación no deberían basar la elección del combustible únicamente en la temperatura de la llama.
El chorro de oxígeno de corte realiza las funciones primarias de oxidación y eliminación de material, mientras que la llama de precalentamiento establece las condiciones necesarias para dicha reacción.
Por lo tanto, el proveedor debería ayudar a los compradores a verificar toda la configuración del sistema de corte por gas.
Cómo elegir el soplete de corte UWELD adecuado para la fabricación de metales
UWELD ofrece equipos de corte a gas para aplicaciones profesionales, incluyendo sopletes de corte manuales de alta resistencia, sopletes de corte rectos, reguladores, boquillas y accesorios relacionados.
En las compras industriales, la elección debe reflejar las necesidades reales de trabajo en lugar de basarse en descripciones generales como "profesional" o "de uso intensivo".
Comparación de modelos de sopletes de corte UWELD
| Modelo UWELD | Características del producto publicadas | Uso potencial en la fabricación |
|---|---|---|
| 1C005-0003 Soplete de corte de alta resistencia | Configuración de alta resistencia, válvulas antirretorno de seguridad, variante de manija disponible y opciones de personalización. | Corte y reparación general de acero industrial |
| 1C005-0012 Soplete de corte recto | Antorcha recta con tubos triangulares de acero inoxidable y válvulas de aguja dobles. | Trabajos de fabricación que requieren un soplete de estilo recto |
| 1C005-0001 Soplete de corte recto de alta resistencia | Soplete de corte recto de 915 mm; la página del producto especifica un rango de espesor de corte de acero de 1/8 a 5 pulgadas. | Aplicaciones en las que la longitud extendida de la antorcha y la capacidad nominal son relevantes. |
Estas características se basan en las fichas técnicas de cada producto. Los límites de funcionamiento reales dependen de la configuración completa, incluyendo la boquilla, el tipo de gas y las condiciones de funcionamiento aprobadas.
Los compradores deben confirmar las especificaciones actuales antes de considerar que los diferentes modelos son intercambiables.
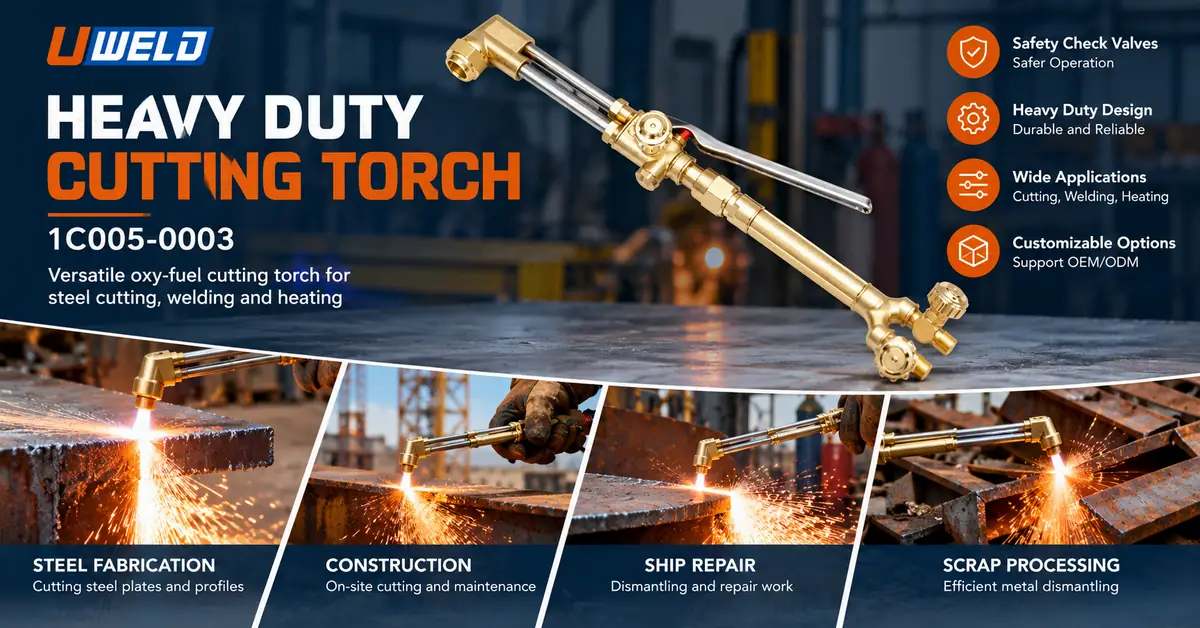
Producto destacado de UWELD: 1C005-0003
La antorcha de corte de alta resistencia UWELD 1C005-0003 es una opción relevante para los compradores industriales que buscan un producto de antorcha de corte configurable.
La ficha técnica oficial del producto describe un diseño robusto con válvulas antirretorno de seguridad y opciones de personalización disponibles.
Para los equipos de compras, el siguiente paso más importante es confirmar la configuración deseada de la antorcha, la boquilla compatible, los requisitos de gas combustible, el tipo de conexión y los accesorios de seguridad aplicables.
No se debe asumir que las válvulas de retención reemplazan todos los requisitos de protección contra el retroceso de llama.
Modelos alternativos de corte recto UWELD
El soplete de corte recto UWELD 1C005-0012 ofrece una disposición estructural diferente, con tubos triangulares de acero inoxidable y válvulas de aguja dobles.
Para aplicaciones de mayor alcance, los compradores también pueden consultar el soplete de corte recto de alta resistencia UWELD 1C005-0001 .
Estos productos ilustran por qué la selección del modelo debe basarse en la configuración, el acceso del operador y los requisitos de funcionamiento, en lugar de basarse únicamente en el nombre del producto.
¿Qué materiales y detalles de fabricación deben inspeccionar los compradores?
Un soplete de fabricación profesional debe evaluarse en función del diseño real de sus componentes, no simplemente de su apariencia.
Las zonas importantes a inspeccionar incluyen el cabezal de la antorcha, los tubos, las válvulas de gas, las juntas, el mecanismo de palanca y las conexiones roscadas.
Por ejemplo, en determinados diseños de antorchas se pueden utilizar componentes de latón y tubos de acero inoxidable, pero conviene verificar los materiales exactos consultando la documentación técnica de cada modelo.
Lista de verificación de fabricación y calidad
| Área de inspección | Por qué es importante |
|---|---|
| Construcción del cabezal de la antorcha | Afecta a la integridad estructural y a la durabilidad del servicio. |
| Funcionamiento de la válvula | Permite un ajuste y manejo controlados. |
| Fabricación de conductos de gas | Influye en la consistencia del flujo y la calidad del ensamblaje. |
| Precisión de la conexión | Ayuda a prevenir componentes incompatibles o mal ajustados. |
| Interfaz de boquilla | Determina la correspondencia correcta de consumibles |
| Inspección de montaje | Ayuda a identificar defectos de producción |
| Pruebas de fugas | Importante para verificar la integridad del sistema de gas ensamblado. |
| Identificación del producto | Garantiza la trazabilidad y la consistencia en los pedidos repetidos. |
UWELD describe sus capacidades de fabricación, control de calidad y personalización a través de su página de soluciones industriales .
Para pedidos al por mayor, los compradores deberán solicitar los métodos de prueba y los registros específicos aplicables a los productos seleccionados.
¿Qué hay de las certificaciones?
Los requisitos de certificación varían según el tipo de equipo y el mercado de destino.
La norma EN ISO 5172 es una norma relevante para los sopletes de equipos de soldadura por gas, cuando corresponda.
Sin embargo, los compradores deben verificar qué productos, configuraciones y documentos exactos están cubiertos por las declaraciones del proveedor.
Una certificación de gestión de calidad ISO 9001 no establece automáticamente la conformidad de un producto individual.
Para los importadores industriales, el método más fiable consiste en solicitar la documentación específica del modelo vigente antes de aprobar un envío.
Cómo reducir los costos operativos del soplete de corte
El precio de compra es solo una parte del coste total de propiedad.
Los talleres de fabricación de metales también incurren en costes asociados al consumo de gas, las puntas de corte, el mantenimiento, el acabado de los bordes, la mano de obra de los operarios y las interrupciones de la producción.
Principales factores de costo
| Categoría de costo | Lo que los compradores deben considerar |
|---|---|
| Compra de equipos | Costos iniciales de la linterna y los accesorios |
| Combustible y oxígeno | Precios locales del gas y requisitos de proceso |
| Consumibles | Intervalos de sustitución de boquillas y disponibilidad |
| Mantenimiento | Válvulas, juntas, conexiones e inspecciones |
| Rehacer | Lijado, limpieza y corrección de cortes inaceptables. |
| Falta del tiempo | Interrupciones causadas por fallas en los equipos |
| Capacitación | Competencia del operador y procedimientos de trabajo estándar |
| Inventario | Existencias de repuestos y plazo de entrega para pedidos repetidos. |
Un método de compra útil consiste en comparar la idoneidad del equipo para el trabajo previsto, en lugar de elegir únicamente en función del presupuesto más bajo.
Por qué es importante la disponibilidad de repuestos
Los talleres de fabricación dependen de que sus equipos estén listos para la producción.
Los compradores deben confirmar si hay disponibles boquillas, juntas y otros componentes de repuesto para el modelo seleccionado.
Para los distribuidores, la planificación de repuestos también mejora su capacidad para brindar soporte a los clientes después de la venta inicial.
Soluciones de sopletes de corte al por mayor y para fabricantes de equipos originales (OEM) para compradores de equipos de fabricación.
Los importadores y distribuidores de equipos industriales suelen necesitar productos que sean compatibles con las exigencias de su mercado local.
Además del rendimiento del producto, las decisiones de compra comercial pueden incluir el embalaje, las etiquetas, la documentación, la imagen de marca y la coherencia de los pedidos.
UWELD apoya la cooperación mayorista y OEM/ODM para equipos de soldadura y corte.
Dependiendo del proyecto, las conversaciones sobre personalización pueden abarcar la marca, el embalaje, la identificación del producto, los accesorios y los ajustes de configuración factibles.
Información recomendada para la solicitud de cotización (RFQ)
| Requisito de RFQ | Información que se debe proporcionar |
|---|---|
| Aplicación prevista | Fabricación, construcción y mantenimiento de talleres |
| Grado y espesor del acero | Rango de corte normal y requisitos máximos |
| Gas combustible | Acetileno, propano u otro combustible aprobado |
| Antorcha preferida | Modelo o configuración requerida |
| Dimensiones de la antorcha | Longitud, ángulo de la cabeza, requisitos de manipulación |
| Boquilla compatible | Serie de boquillas, asiento, tamaño, tipo de combustible |
| conexiones de gas | Normas y dimensiones requeridas |
| Mercado de destino | País y requisitos técnicos pertinentes |
| Cantidad del pedido | Cantidad de prueba y pedidos a granel previstos |
| Personalización | Logotipo, embalaje, etiquetado, documentación |
| Requisitos de calidad | Registros de inspección y certificados correspondientes |
| Requisitos de entrega | Horario solicitado y condiciones de envío |
La cantidad mínima de pedido (MOQ) y los plazos de entrega dependen del producto y de los requisitos de personalización, y deben confirmarse durante la elaboración del presupuesto.
Los compradores que deseen obtener detalles técnicos, muestras o precios al por mayor pueden ponerse en contacto con UWELD e indicar sus especificaciones.
Preguntas frecuentes sobre sopletes de corte para la fabricación de metales
1. ¿Cuál es el mejor soplete de corte para un taller de fabricación de metales?
La mejor opción depende del tipo y grosor del acero, la frecuencia de corte, el suministro de gas combustible y la calidad de corte requerida. Los compradores deben comparar configuraciones compatibles de antorcha y boquilla en lugar de seleccionar un modelo únicamente porque se describe como de alta resistencia.
2. ¿Puede un soplete de oxicorte cortar placas de acero gruesas?
Sí. Los sistemas de oxicorte con las especificaciones adecuadas pueden cortar secciones gruesas de acero al carbono. La capacidad real depende de la antorcha, la boquilla, el suministro de oxígeno, el material y la configuración especificada por el fabricante.
3. ¿Se puede utilizar el mismo soplete de corte con acetileno y propano?
Algunos sistemas de soplete admiten varias configuraciones de combustible aprobadas, pero es necesario seleccionar boquillas, reguladores y accesorios compatibles para cada combustible. Nunca dé por sentado que son intercambiables sin consultar la documentación del fabricante.
4. ¿Qué comprobaciones de seguridad son necesarias antes de utilizar un soplete de corte?
El personal capacitado debe inspeccionar el equipo, confirmar la compatibilidad con los gases aprobados, comprobar si hay fugas, preparar la zona de trabajo en caliente y verificar el equipo de protección necesario y las medidas de emergencia.
5. ¿Qué causa un filo de corte áspero?
Entre las posibles causas se incluyen un suministro de oxígeno inadecuado, daños en la boquilla, una alineación incorrecta de la antorcha, condiciones de funcionamiento inestables o un desplazamiento irregular. Un operador cualificado debe revisar el sistema completo.
6. ¿Por qué mi soplete de corte produce un exceso de escoria?
La acumulación excesiva de escoria puede deberse a una eliminación deficiente de la misma, a condiciones de corte inadecuadas o a equipos incompatibles. Se deben revisar la boquilla, el suministro de oxígeno, el espesor del material y los parámetros de proceso aprobados.
7. ¿Es el corte con oxicorte adecuado para acero inoxidable o aluminio?
El corte oxiacetilénico convencional generalmente no es adecuado para estos materiales, ya que sus características de oxidación difieren de las del acero al carbono. El corte por plasma o láser podría ser más apropiado.
8. ¿Qué deben comprobar los distribuidores antes de comprar sopletes de corte al por mayor?
Entre los factores importantes se incluyen las especificaciones del modelo, la compatibilidad con el combustible, la construcción de la válvula, la compatibilidad de las boquillas, los procedimientos de inspección, las piezas de repuesto, la documentación técnica, los precios y la consistencia en los pedidos repetidos.
9. ¿Ofrece UWELD personalización de sopletes de corte para fabricantes de equipos originales (OEM)?
UWELD ofrece asesoramiento sobre personalización de productos de soldadura y corte. Es necesario confirmar las configuraciones disponibles, las opciones de marca, el embalaje, la cantidad mínima de pedido (MOQ) y las condiciones de producción para el modelo y proyecto seleccionados.
10. ¿Cómo puedo obtener un presupuesto de UWELD para un soplete de corte?
Indique la aplicación prevista, el espesor del acero, el gas combustible, el modelo preferido, los requisitos de boquilla y conexión, la cantidad a comprar y el mercado de destino. Visite la página de contacto de UWELD para solicitar información sobre el producto y un presupuesto.
Conclusión
Para elegir el soplete de corte adecuado para la fabricación de metales, es necesario prestar atención a todo el sistema de corte, no solo al cuerpo del soplete.
La compatibilidad de los materiales, la selección de la boquilla, el suministro de gas, la preparación del lugar de trabajo, los procedimientos operativos y la calidad del corte influyen en la idoneidad del equipo y en los costes generales de fabricación.
En los talleres profesionales de fabricación de metales, la obtención de resultados consistentes depende de contar con equipos correctamente especificados, operarios capacitados, prácticas de inspección adecuadas y piezas de repuesto fiables.
Para los importadores, distribuidores y compradores de equipos originales (OEM), la evaluación de proveedores también debe tener en cuenta la documentación técnica, la calidad de fabricación, la consistencia del producto, las opciones de personalización y el soporte a largo plazo.
UWELD ofrece productos de corte con gas industrial y equipos relacionados para aplicaciones profesionales, incluyendo sopletes de corte de alta resistencia y opciones de suministro personalizadas.
Explore la gama de productos de corte por gas de UWELD o solicite un presupuesto para sus necesidades de equipos de fabricación de metales.