Respuesta de la planta de producción
¿Qué antorcha de soldadura MIG es la mejor para la producción? No existe un modelo universal. Elija una antorcha de soldadura MIG para producción considerando la corriente de soldadura y las condiciones de trabajo reales, el gas de protección, la interfaz de la máquina, el diámetro del alambre, el recorrido del cable y el sistema de consumibles. Luego, verifique el manejo y las causas de las paradas durante una prueba representativa en la línea de producción. Un número de modelo superior no sustituye las especificaciones documentadas ni la alimentación estable del alambre.
Para los responsables de producción, los ingenieros de soldadura y los compradores industriales, el objetivo es un funcionamiento predecible y un servicio rápido, no simplemente la antorcha de repuesto más barata. UWELD publica referencias de antorchas MIG/MAG refrigeradas por aire 15AK , 24KD y 36KD que los compradores pueden comparar con sus equipos.
1. Por qué la soldadura de producción requiere una decisión diferente sobre la antorcha.
Una antorcha utilizada intermitentemente en un taller de reparación puede no experimentar nunca el mismo manejo, enrutamiento de cables ni demanda térmica acumulada que una que se traslada entre diferentes accesorios durante un turno completo. En una célula de producción, una interrupción relacionada con la antorcha puede retrasar las operaciones posteriores, incluso cuando la fuente de alimentación de soldadura permanece disponible. El reemplazo frecuente de puntas, las boquillas obstruidas, el manejo incómodo y los conjuntos de cables dañados pueden interrumpir la producción planificada.
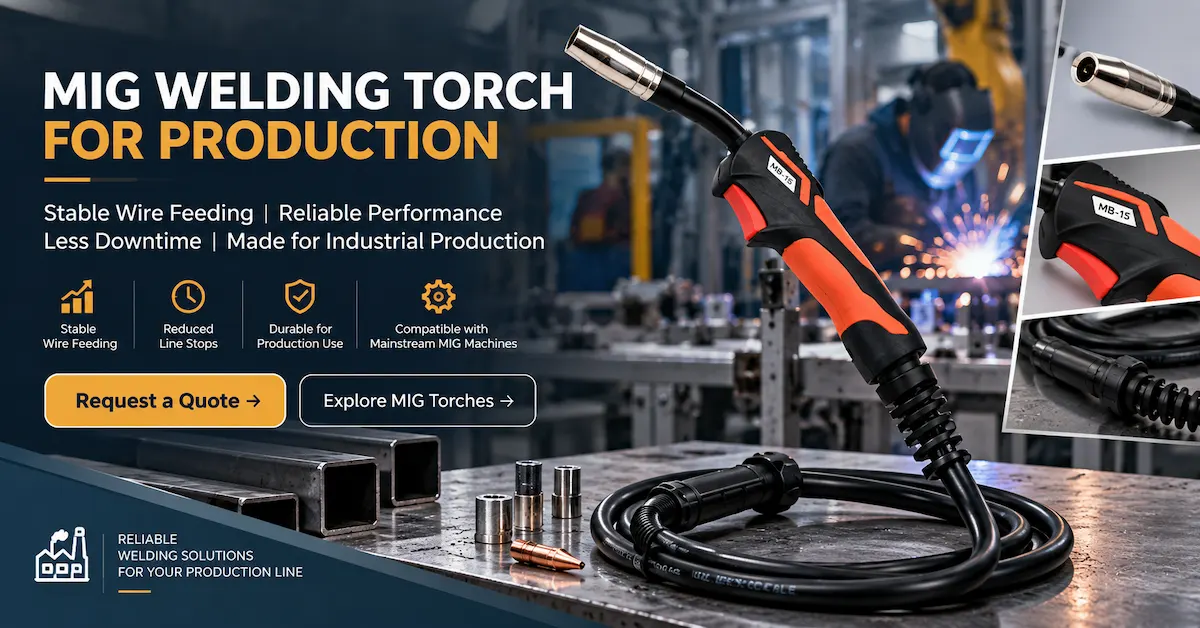
Sin embargo, no todas las inestabilidades o paradas del arco se deben a la antorcha. La calidad del alambre, los ajustes del alimentador, los rodillos de arrastre, la conexión a tierra, el gas de protección, la preparación del trabajo y el comportamiento de la fuente de alimentación también influyen. El objetivo práctico es distinguir una falla de la antorcha de un problema más general del sistema de soldadura antes de adquirir un reemplazo. De lo contrario, una fábrica podría cambiar los modelos de antorcha sin eliminar la causa subyacente del tiempo de inactividad.
Este artículo se centra en la fiabilidad de la línea y la gestión de la producción, en lugar de los temas de cualificación de proveedores y revisión de marcas propias que se tratan en la guía independiente de UWELD para proveedores de antorchas MIG y en la guía de control de SKU de los fabricantes de equipos originales (OEM) .
2. Defina su capacidad de producción real antes de elegir una clasificación en amperios.
El primer factor a considerar al comprar una antorcha es el procedimiento de soldadura y el patrón de uso real. Consulte con el ingeniero de soldadura sobre el rango de corriente de trabajo, el voltaje, el gas de protección, el tipo y diámetro del alambre, el tipo de unión, el tiempo de arco previsto, la posición de soldadura y el entorno operativo. Una corriente nominal indicada sin las condiciones de prueba no garantiza que la antorcha sea adecuada para un turno completo.
El ciclo de trabajo es la proporción de un período de referencia definido durante la cual el equipo está diseñado para operar bajo condiciones específicas. El valor de corriente anunciado debe interpretarse junto con su ciclo de trabajo, gas de protección y método de refrigeración. La antorcha, la fuente de alimentación, el alimentador de alambre y demás equipos tienen límites; el sistema debe operar dentro de las especificaciones de todos sus componentes. No se debe confundir la potencia máxima de la fuente de alimentación con las condiciones de funcionamiento permitidas de la antorcha.
| Insumos de producción | Qué grabar | Por qué afecta a la selección |
|---|---|---|
| Procedimiento de soldadura | Rango de corriente real, proceso, tipo de cable, gas y junta | Establece las condiciones de funcionamiento que deben comprobarse comparándolas con la hoja de datos de la antorcha. |
| Ritmo de producción | Períodos típicos de funcionamiento del arco, pausas, cambios y estaciones. | Permite distinguir entre reparaciones puntuales y el uso repetido en la fabricación. |
| Equipos instalados | Modelo/versión de soldadora y alimentador, detalles del conector | Evita desajustes en la interfaz mecánica o eléctrica. |
| Disposición física | Instalaciones, restricciones de acceso, trazado y alcance de trabajo | Influye en la longitud del cable, el alivio de tensión y la manipulación por parte del operario. |
| Expectativas de servicio | Cambio de puntas, inspecciones de línea, conjuntos de repuesto disponibles | Determina con qué rapidez la estación puede volver a estar operativa. |
Regla de selección: obtenga la hoja de datos actualizada del conjunto de antorcha exacto que se ofrece. Si la potencia nominal, las condiciones específicas del gas o el ciclo de trabajo no están publicados en la página del producto, solicite a UWELD que los documente antes de aprobar la instalación.
3. UWELD 15AK vs 24KD vs 36KD para evaluación de producción
UWELD enumera tres familias de antorchas MIG/MAG con diferentes identificadores de producto publicados. Sus nombres de producto establecen ciertos detalles de configuración, pero por sí solos no proporcionan un conjunto completo y comparable de clasificaciones de ciclo de trabajo. Por lo tanto, la tabla a continuación es una guía de selección, no una clasificación de rendimiento .
| Producto UWELD | Descripción pública verificada | Evaluación siguiente adecuada |
|---|---|---|
| Antorcha MIG 15AK | Refrigerado por aire; el título del anuncio hace referencia a la máquina 150 A y MIG200. | Verifique la función prevista de reparación, fabricación ligera o producción comparándola con la capacidad nominal completa y la interfaz de la máquina. |
| Antorcha MIG/MAG de 24KD | Refrigerado por aire; el título especifica un cable de 3 metros y un conector europeo. | Evaluar el alcance, la manipulación y la clasificación documentada para una estación de fabricación definida. |
| Antorcha MIG/MAG 36KD | Refrigerado por aire; el título identifica un conector europeo y una categoría CO₂/MIG/MAG. | Solicite datos de corriente/funcionamiento específicos para cada gas y condiciones de prueba para cargas de trabajo propuestas más exigentes. |
El nombre del modelo 36KD no garantiza un funcionamiento continuo ilimitado; la inclusión del modelo 15AK no demuestra que no sea adecuado para todas las estaciones de producción. La compatibilidad y los límites documentados son determinantes. Confirme también el conector exacto y la versión de la máquina. Un conector de apariencia similar no garantiza que todas las interfaces de alimentación, gas y activación sean correctas.
Indique el modelo de su máquina, el rango de corriente de trabajo, el gas, el diámetro del alambre y el patrón de turnos. Solicite una ficha técnica específica para su modelo y un presupuesto de muestra.
Solicitar asesoramiento sobre antorchas de producción → Ver modelos MIG de UWELD →4. Alimentación de cables: Los pequeños detalles que hay detrás de las paradas imprevistas
Una antorcha MIG guía el alambre consumible a través de un revestimiento hasta la punta de contacto, al tiempo que suministra corriente de soldadura y gas de protección. Cuando la alimentación se vuelve irregular, el operador puede experimentar un comportamiento anómalo del arco, arrastre del alambre o interrupciones. El diagnóstico debe seguir todo el recorrido, desde la bobina y los rodillos de alimentación hasta la punta de contacto, en lugar de culpar inmediatamente a la antorcha.
Selección del revestimiento y enrutamiento del cable
Confirme que el revestimiento sea el adecuado para el tipo y diámetro de cable seleccionado. Los revestimientos incorrectos o desgastados pueden aumentar la resistencia a la alimentación. Las curvas pronunciadas del cable, el paso alrededor de accesorios afilados y la torsión repetida pueden empeorar la situación. En una prueba de producción, se debe evaluar el cable en sus posiciones normales de trabajo, no solo extendido sobre una mesa de trabajo.
Ajuste y uso de la punta de contacto
Las puntas de contacto deben coincidir con el sistema de alambre y antorcha aprobado. El desgaste, las salpicaduras y un mal contacto eléctrico pueden afectar el rendimiento. Establezca una referencia clara para el reemplazo e investigue el consumo anormal en lugar de imponer el mismo intervalo de reemplazo basado en el tiempo para cada aplicación de soldadura. Registre la causa real y la frecuencia de los cambios.
Estado de la boquilla y gas de protección
La acumulación de salpicaduras o los componentes dañados alrededor de la boquilla pueden interferir con el acceso y el suministro de gas. La calidad del blindaje también depende del regulador, el suministro, la configuración del flujo, las corrientes de aire y la aplicación. El personal capacitado debe inspeccionar y mantener el sistema según las instrucciones del equipo; aumentar el flujo de gas indiscriminadamente no es una solución eficaz.
Cuando el arco se vuelve inestable, registre el comportamiento del alimentador, el estado del alambre, la posición del cable, el estado de la punta, el suministro de gas y las indicaciones de la fuente de alimentación antes de atribuir la falla a la antorcha. Esto proporciona evidencia para una conversación útil con el proveedor.
5. Ergonomía, longitud del cable y acceso a la luminaria
Los operarios pueden realizar cientos de movimientos similares durante la fabricación repetitiva. La distribución del peso de la antorcha, el acceso al gatillo, el ángulo del cuello y el recorrido del cable pueden influir en la fatiga y la repetibilidad. Un montaje complicado puede ser técnicamente compatible, pero difícil de posicionar de forma consistente en una plantilla.
Un cable más largo no siempre es mejor. Si bien una longitud adicional puede mejorar el alcance, también puede complicar el enrutamiento y el funcionamiento del cable si no se maneja correctamente. Mida la distancia real y el movimiento alrededor del puesto de trabajo. Compruebe si la configuración de 3 metros (10 pies) del modelo 24KD llega al área de trabajo de forma segura sin que el cable se desvíe por los bordes ni forme curvas pronunciadas; solicite confirmación de otras opciones de longitud en lugar de dar por sentado que existen.
Evalúe las antorchas de muestra con guantes, accesorios y orientación de la pieza de trabajo habituales. Registre los comentarios de más de un operador, incluyendo el acceso para diestros y zurdos cuando corresponda. Los controles de seguridad, las protecciones y los sistemas de extracción deben permanecer intactos durante la evaluación; no modifique los controles para adaptar la antorcha.
6. Una rutina práctica de mantenimiento planificado y previo al turno
El mantenimiento debe ser proporcional a las instrucciones de la máquina, el procedimiento de soldadura y los patrones de falla observados. La siguiente es una lista de verificación operativa sugerida , no un programa de inspección obligatorio específico de UWELD.
Antes de comenzar
Inspeccione visualmente la linterna y el cable para detectar posibles daños, confirme que los consumibles son los correctos, verifique que las conexiones estén seguras y aprobadas, y retire el conjunto de servicio si se sospecha de algún defecto de seguridad.
Durante el funcionamiento
Registre cualquier anomalía en la alimentación del alambre, calentamiento inusual, boquillas dañadas o interrupciones recurrentes del arco. Deténgase de forma segura y siga el procedimiento de aislamiento de fallas de la planta.
A intervalos planificados
Inspeccione los componentes reparables según las instrucciones del fabricante. Revise el estado del revestimiento, el desgaste de la punta de contacto, el trazado de los cables y el stock de repuestos con personal cualificado.
Después de una falla recurrente
Compruebe el alimentador, el cable, la punta, el gas, la fuente de alimentación y la antorcha como un sistema; documente el componente o la configuración que realmente resolvió el problema.
Desconecte o aísle el equipo según lo requieran las instrucciones de mantenimiento aplicables antes de realizar cualquier servicio. Los consumibles y los conjuntos dañados deben reemplazarse con piezas compatibles aprobadas. Evite recomendar reparaciones improvisadas o derivaciones inseguras únicamente para mantener la línea en funcionamiento.
7. Mida el tiempo de inactividad antes de afirmar que ha aumentado la productividad.
Las fábricas pueden usar un registro de eventos simple para distinguir las pérdidas relacionadas con la antorcha del tiempo de inactividad general de soldadura. Las columnas sugeridas son: estación de trabajo, turno, ID de la antorcha, categoría de falla, inicio/fin de parada, causa verificada, acción correctiva y pieza reemplazada. A lo largo de varios turnos, el registro puede revelar si el problema principal es el desgaste de la punta de contacto, un problema con el revestimiento, la manipulación del cable u otro subsistema.
Cálculo ilustrativo: si una estación hipotética registra cuatro interrupciones verificadas relacionadas con la linterna, con un promedio de seis minutos, esto equivale a 24 minutos de tiempo de estación perdido durante ese turno (4 × 6). Esto no constituye una estimación del rendimiento de UWELD, ni demuestra que otra linterna eliminaría la pérdida. El reemplazo debe justificarse mediante pruebas comparables y registros reales.
| Métrico | Cálculo sugerido | Cómo interpretarlo |
|---|---|---|
| Frecuencia de parada | Paradas verificadas relacionadas con la linterna / período de funcionamiento | Muestra si las interrupciones son cada vez más frecuentes. |
| Tiempo de producción perdido | Suma de minutos de parada verificados relacionados con la antorcha | Facilita un análisis de los costos operativos. |
| Uso de consumibles | Piezas consumidas / trabajo completado u horas de arco encendido | Ayuda a identificar desgastes inusuales o cambios en el proceso. |
| Tiempo de restauración | Es hora de diagnosticar, reparar y reiniciar de forma segura. | Demuestra la importancia de contar con piezas accesibles y procedimientos claros. |
Los cambios en el procedimiento de soldadura, el operario, el lote de alambre o los accesorios pueden distorsionar una comparación. Registre esas diferencias en cualquier prueba comparativa. El objetivo principal es un diagnóstico fiable y mejores decisiones de compra, no generar un atractivo porcentaje de ahorro.
8. Planificar los conjuntos de repuesto y los consumibles para garantizar la continuidad de la producción.
Incluso una antorcha bien equipada requiere mantenimiento. Los centros de fabricación pueden reducir los retrasos evitables manteniendo un conjunto de repuesto homologado y consumibles claramente identificados para el modelo instalado. El inventario debe estar vinculado al conector, revestimiento, punta de contacto y sistema de boquilla exactos que se utilizan en esa estación.
Para compras operativas, solicite una lista ilustrada de piezas e información sobre disponibilidad junto con la cotización inicial de la antorcha. Separe los consumibles de alta rotación de los conjuntos de repuesto completos. Si se utilizan varias configuraciones 15AK, 24KD o 36KD, evite combinar piezas visualmente similares sin datos de referencia cruzada verificados. Una pieza de repuesto correcta disponible en la estación de trabajo es más valiosa que un gran inventario de repuestos incompatibles.
Los equipos de producción también deben acordar quién puede autorizar un cambio de modelo de antorcha o de consumibles. Las sustituciones no controladas pueden generar problemas tanto en el proceso como en las compras. El personal de soldadura cualificado de la planta debe revisar cualquier cambio que afecte a la configuración de soldadura validada.
9. Cómo calificar una antorcha en una prueba de producción representativa
Una prueba en planta debe responder a una pregunta específica: ¿funciona la configuración propuesta con el equipo y el procedimiento de soldadura especificados, y puede operarse y mantenerse según lo previsto? No debe tratarse de una demostración con ajustes o condiciones desconocidas, más favorables que las de la producción real.
- Congele la línea base: documente el modelo/versión de la máquina, el tipo de alambre, el gas, el procedimiento de soldadura, el rango de corriente, la ruta del cable y las categorías de parada existentes.
- Revise la documentación: obtenga las condiciones de clasificación de la antorcha ofrecida, la información de seguridad aplicable y las referencias de consumibles compatibles.
- Confirme las interfaces: compruebe la compatibilidad mecánica, de gas y eléctrica/de control antes de energizar el equipo.
- Trabajo representativo de prueba: incluye fijaciones normales, posiciones de soldadura, manipulación y ritmo de producción planificado bajo supervisión cualificada.
- Registrar observaciones: acceso del operador, comportamiento de alimentación, cambios en la punta, fallas verificadas y tiempo de mantenimiento.
- Aprobar una configuración definida: documentar el modelo, el cable, el conector, los consumibles y las condiciones probadas antes de emitir una orden de producción.
La norma IEC 60974-7:2019 aborda los requisitos de seguridad y construcción para antorchas de soldadura por arco, incluidas las variantes refrigeradas por aire. La referencia a esta norma explica el marco técnico pertinente; no implica que todos los modelos de UWELD hayan sido certificados de forma independiente conforme a ella. Solicite la documentación específica del modelo que corresponda a su mercado y planta.
Comparta con UWELD su procedimiento de soldadura, información sobre el equipo y volumen de pedidos previsto. Confirme las condiciones de las muestras, la documentación y el conjunto exacto presupuestado.
Solicitar muestras y fichas técnicas → Consultar las preguntas frecuentes sobre compras de UWELD →10. Compare el costo total de producción, no solo el precio de la antorcha.
Para un jefe de línea, la comparación relevante incluye el precio total del conjunto, los consumibles compatibles, la mano de obra de mantenimiento planificada, el tiempo de inactividad verificado y el costo de mantener repuestos. Un precio de compra bajo puede resultar atractivo, pero no compensa un mal ajuste de la máquina ni la falta de disponibilidad de una pieza de repuesto. Del mismo modo, una antorcha más cara no es automáticamente más productiva.
Solicite a los proveedores que coticen la misma longitud de cable, conexión trasera, método de refrigeración y consumibles suministrados. UWELD indica que se pueden solicitar fichas técnicas y que los detalles sobre muestras y plazos de entrega dependen del artículo y del pedido. No publique una cantidad mínima de pedido (MOQ), un plazo de fabricación ni una garantía de rendimiento fijos para un modelo sin confirmación por escrito.
Una solicitud de cotización útil debe incluir las condiciones de trabajo actuales, el gas de protección, los modelos de alimentadores/soldadoras, las estaciones objetivo, la longitud del cable, el historial de consumo, los requisitos de muestras y la demanda anual estimada. La cotización resultante puede ser revisada por los departamentos de ingeniería, mantenimiento y compras, en lugar de basarse únicamente en el precio unitario.
11. Antorcha de soldadura MIG para producción: Preguntas frecuentes del comprador
¿Una antorcha MIG de 36 KD es siempre mejor que una de 24 KD para la producción?
No. Evalúe la clasificación documentada, las condiciones de servicio, el gas, la conexión, el peso y la manipulación de cada configuración ofrecida en función de la carga de trabajo real. El nombre del modelo por sí solo no determina la idoneidad de la línea.
¿Se puede utilizar la UWELD 15AK en la fabricación?
Las posibles aplicaciones dependen de la máquina específica, el procedimiento de soldadura y los límites documentados de la antorcha. La ficha del producto identifica una antorcha 15AK refrigerada por aire y hace referencia a 150 A/MIG200, pero su idoneidad para la producción aún requiere una revisión técnica.
¿Qué provoca las frecuentes paradas en la alimentación del alambre durante la soldadura MIG?
Entre las posibles causas se incluyen problemas con el alimentador/rodillo de accionamiento, el estado del cable, el desgaste del revestimiento, dobleces del cable o desajuste de la punta de contacto. Revise todo el sistema de alimentación antes de concluir que el conjunto de la antorcha está defectuoso.
¿Cómo debo elegir la longitud del cable para una línea de fabricación?
Mida el movimiento alrededor del accesorio y evite recorridos innecesarios, tensiones excesivas o curvas pronunciadas. Verifique qué longitudes y conectores se ofrecen para el modelo exacto.
¿Cuándo se deben reemplazar las puntas y los revestimientos de las lentes de contacto?
Siga las instrucciones del equipo y los indicadores de estado o desgaste documentados. Las necesidades de mantenimiento reales dependen del proceso, el tipo de consumible y las condiciones de funcionamiento; un intervalo de reemplazo universal no es adecuado.
¿Puede UWELD proporcionar muestras y documentos técnicos?
En la sección de preguntas frecuentes de UWELD se indica que las muestras de productos y las fichas técnicas están disponibles bajo petición; los costes de envío y la disponibilidad de los informes dependen del modelo y del proyecto. Póngase en contacto con el equipo e indique las referencias exactas del producto.
¿Cómo puede el departamento de compras reducir las interrupciones en la producción?
Especifique correctamente la antorcha, califíquela bajo una carga de trabajo real, identifique los repuestos compatibles, capacite al personal en la inspección adecuada y registre las causas de parada verificadas antes de evaluar los cambios.
Conclusión
La antorcha de soldadura MIG ideal para la producción es aquella que se ajusta a las condiciones operativas documentadas de la línea, garantiza una alimentación de alambre estable y permite un mantenimiento rápido y sencillo. Compare los modelos 15AK , 24KD y 36KD de UWELD con sus máquinas y requisitos de funcionamiento reales, no con suposiciones genéricas de amperaje. Confirme las especificaciones de cada modelo, realice una prueba representativa y asegúrese de tener en stock los consumibles adecuados antes de realizar una compra al por mayor.
Solicitar presupuesto para antorcha MIG de producción → Explorar antorchas MIG UWELD →