钢材切割炬利用燃气火焰预热钢材,并用高浓度氧气流通过可控氧化作用切割钢材。与主要依赖熔炼的工艺不同,氧燃切割利用高温铁水与氧气之间的化学反应来分离金属。
对于钢铁制造商、工业维护承包商和设备分销商而言,了解这一过程对于选择正确的焊炬、切割喷嘴、调节器和安全配件至关重要。
一套设计合理的切割系统能够确保切割质量稳定、维护便捷,并保证设备的长期可靠性。然而,其性能取决于钢材等级、材料厚度、燃料气体、喷嘴选择、氧气供应以及操作条件。
本指南解释了切割过程,并为考虑使用UWELD 气切产品的 B2B 买家提供了实用的设备选择标准。
什么是钢材切割炬?它用于哪些领域?
钢材切割炬是一种手动或机械化的工具,主要用于使用氧气和可燃气体切割碳钢和某些低合金钢。
该系统使用两个独立的功能:
预热:利用可控的氧气燃料火焰将钢材加热至燃点。
切割:高浓度氧气射流与加热的钢材发生反应,并将产生的氧化物从切割路径中去除。
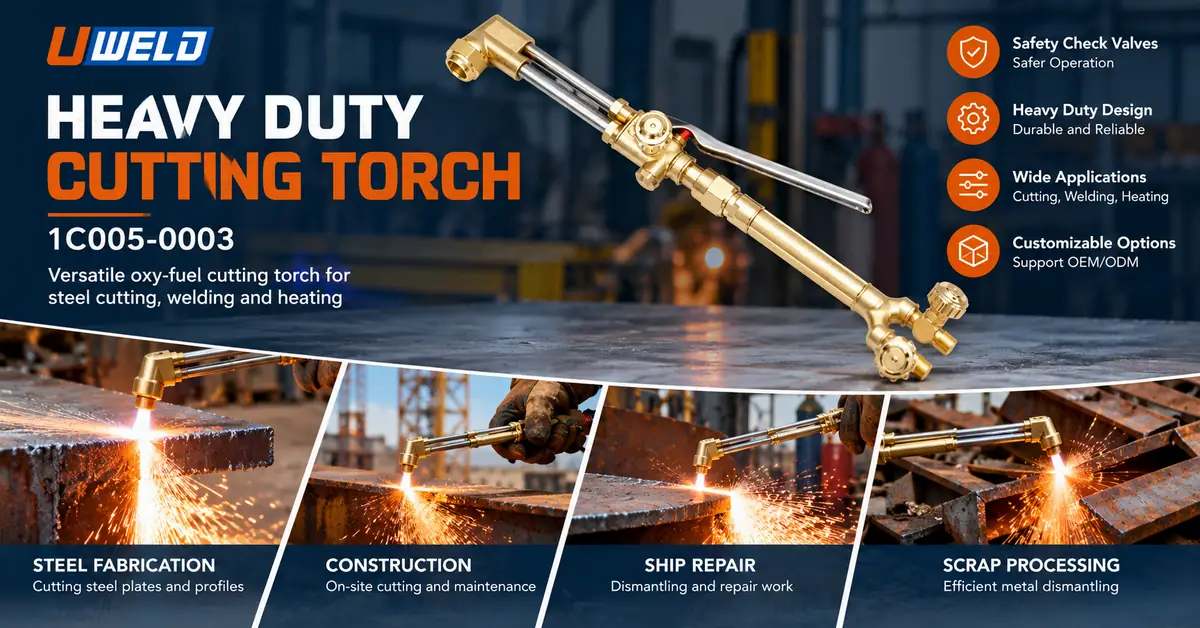
这项技术常用于结构钢制造、重型设备维护、钢板制备、船舶修理、建筑和废料处理。
哪些人应该考虑使用氧气切割钢材?
氧气燃料设备尤其适用于:
加工碳钢板和结构件的钢结构制造车间。
需要便携式切割设备的建筑和现场服务承包商。
工业维修团队负责拆除损坏的钢制部件。
为专业用户提供服务的焊接和切割工具经销商。
寻求批发切割系统的设备进口商和OEM品牌。
它不太适合主要涉及不锈钢、铝、高度复杂的薄板型材或公差极小的应用。
在这些情况下,等离子切割、激光切割或其他切割工艺可能具有更好的技术适用性。
氧气切割钢材的工艺原理是什么?
氧气切割结合了热量、氧气和钢材的化学特性。
其有效性取决于金属能否快速氧化以及生成的氧化物能否从切口中去除。
第一阶段:预热钢材
该过程始于氧气和经批准的燃料气体在切割喷嘴处产生预热火焰。
常用燃料气体包括乙炔和丙烷。
火焰将钢材局部区域加热至燃点,该温度低于基体材料的熔点。对于典型钢材,所需的燃点通常在 700–900°C 左右,但实际条件取决于钢材成分和表面状况。
预热过程中,有几个因素会影响性能:
燃料气体特性和喷嘴兼容性。
火焰稳定性和分布。
钢材厚度和热状态。
表面锈蚀、氧化皮、油漆或污染物。
合适的喷嘴与工件距离。
其目的是创造有利于快速氧化的条件,而不是简单地熔化一大池钢。
第二阶段:启动切割反应
经过充分预热后,另一股切削氧气流到达加热后的钢材。
氧气与铁反应生成氧化铁。该反应会释放额外的热量,有助于反应在工件内部继续进行。
切割氧气射流还有助于将熔融氧化物和其他材料从切口(切割产生的狭窄开口)中排出。
该阶段的有效性取决于氧气质量、切割射流特性、喷嘴状况和材料厚度。
对于工业用户而言,关键在于切割火焰和切割氧气射流执行的是不同的任务。强大的加热火焰无法弥补不合适或损坏的切割氧气喷嘴。
第三阶段:保持连续切割
切割反应开始后,割炬会沿着预定的路径前进。
预热火焰在切割前保持所需的热条件,而氧气流则维持氧化作用并去除材料。
使用合适的设备和操作技术,可以进行直线切割、曲线切割、斜面加工和粗略分离切割。
切割质量取决于保持行进速度、切割氧气输送、预热条件和喷嘴对准之间的正确关系。
对于可重复的工业应用,这些变量应该一起检查,而不是在没有明确流程的情况下单独调整。
氧乙炔焊炬可以切割哪些牌号的钢材?
并非所有金属对氧气切割的反应都相同。
当材料容易氧化,且氧化物可以去除而不妨碍进一步切割时,该工艺效果最佳。
| 材料 | 氧气切割适用性 | 重要注意事项 |
|---|---|---|
| 低碳钢 | 一般适用 | 手工和工业切割的常用材料 |
| 低碳钢板 | 一般适用 | 根据厚度调整喷嘴和切割条件。 |
| 结构碳钢 | 一般适用 | 考虑钢材等级、厚度以及后续焊接工艺 |
| 某些低合金钢 | 条件 | 合金成分和热影响区行为至关重要 |
| 高碳钢 | 需要仔细评估 | 边缘硬化和开裂的风险可能会增加 |
| 不锈钢 | 通常不适用于传统的氧气切割 | 通常更倾向于采用替代切割技术。 |
| 铝 | 不适用于传统氧气切割 | 等离子切割、激光切割或机械切割都可能适用。 |
对于购买者而言,在选择切割炬或批准切割程序之前,材料识别应该是第一步。
不应将钢材切割炬宣传为适用于所有金属的通用切割工具。
了解钢材切割系统的主要组成部分
可靠的切割需要整个气体供应和工作组件的兼容性。
单凭焊枪本体并不能决定系统性能。
技术选型表
| 成分 | 主要功能 | 需要验证的关键规格 |
|---|---|---|
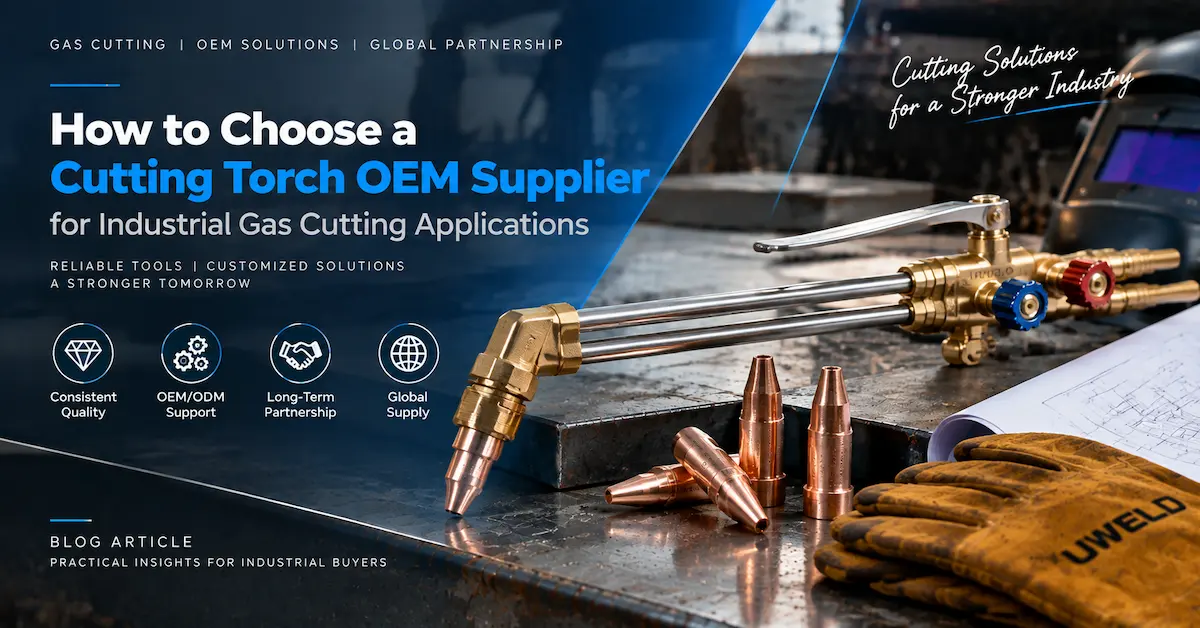
| 切割炬体 | 控制燃料气体、预热氧气和切割氧气 | 设计、阀门结构、阀头角度、长度 |
| 切割喷嘴 | 形成预热火焰并引导切割氧气 | 燃料类型、喷嘴系列、尺寸、喷嘴座设计 |
| 氧气调节器 | 控制氧气输送压力 | 燃气服务、压力范围、流量、连接方式 |
| 燃气调节器 | 控制燃料供应 | 经批准的燃气类型、压力范围、连接方式 |
| 燃气软管 | 将氧气和燃料运送到火炬处 | 气体额定值、软管尺寸、接头、状况 |
| 闪回保护 | 提供针对火焰蔓延的特定保护 | 气体兼容性、安装位置、保护功能 |
| 安全设备 | 保护操作人员和工作环境 | 适用的保护要求和标准 |
为什么切割喷嘴设计很重要
喷嘴尤其重要,因为它会影响预热和氧气输送。
合适的喷嘴应能提供预期工艺所需的气体分布,同时与焊炬头和燃料气体保持兼容。
不同的燃料可能需要不同的喷嘴几何形状。例如,乙炔喷嘴和丙烷喷嘴外观相似,但不能简单地用乙炔喷嘴代替丙烷喷嘴。
喷嘴的选择应考虑实际切割厚度、设备系列、气体需求和制造商说明。
有关更多信息,请参阅 UWELD 的切割炬喷嘴选择指南。
氧乙炔切割与氧丙烷切割
燃料选择会影响预热行为、设备配置、运行成本和天然气供应。
两种选择都不是对所有应用场景的最佳选择。
| 选择因素 | 氧乙炔 | 氧气-丙烷 |
|---|---|---|
| 预热特性 | 集中式高温火焰 | 不同的火焰热分布 |
| 切割应用 | 制造、维修、工业钢材切割 | 结构制造、维护、工业钢材切割 |
| 喷嘴要求 | 乙炔兼容型切割尖端 | 适用于丙烷的切割嘴 |
| 成本考量 | 取决于当地的乙炔价格和消耗量。 | 取决于当地丙烷价格和消耗量。 |
| 设备兼容性 | 经认证的乙炔调节器和配件 | 经认证的丙烷调节器和配件 |
| 买家优先 | 预热性能、兼容性、可用性 | 供应经济性、合适的喷嘴、应用条件 |
在需要快速局部预热的场合,乙炔可能具有优势。在燃料供应和运行经济性方面,丙烷可能更具吸引力。
然而,评估削减绩效应该使用整个系统,而不仅仅是燃油价格。
同时提供这两种配置的经销商应保持清晰的产品标识、正确的喷嘴兼容性信息以及气体专用配件清单。
什么因素决定钢材切割质量?
专业的切割系统应产生适合应用的切割效果,产生可控的熔渣,保持一致的几何形状,并具有可接受的边缘状况。
粗拆、制造和焊缝边缘处理所需的标准各不相同。
以下诊断表可帮助采购人员和生产团队评估常见问题。
| 观察到的问题 | 可能的影响因素 | 需要调查的内容 |
|---|---|---|
| 粗糙不平的切面 | 氧气输送不正确、喷嘴损坏、行程不一致 | 喷嘴状况、氧气供应、操作设置 |
| 过多的底渣 | 排渣不彻底、速度不合适、条件不正确 | 切割氧气流量、喷嘴尺寸、工艺参数 |
| 顶部边缘呈圆形或严重熔化状 | 过度预热或行驶速度过慢 | 火焰状态和切割速度 |
| 斜切面 | 焊枪未对准或氧气输送不均匀 | 焊炬几何形状、喷嘴对准 |
| 未完全渗透 | 材料切割能力不足 | 钢材厚度、喷嘴额定值、气体供应 |
| 不规则拖曳线 | 不稳定的旅程或氧气喷射 | 工艺一致性和喷嘴条件 |
| 反复发生的逆火事件 | 设备缺陷或不正确的操作条件 | 停止作业并检查已批准的燃气系统 |
这些只是诊断可能性,并非单一原因的证明。任何不安全或异常的操作情况都应由合格人员按照设备使用说明进行调查。
喷嘴质量为何会影响运营成本
喷嘴匹配不良或损坏不仅会导致切口不美观。
潜在后果包括返工增加、额外研磨、材料浪费、生产中断以及不必要的耗材更换。
因此,对于工业买家来说,除了焊炬的购买价格之外,评估喷嘴更换的可用性和一致性也很有用。
选择合适的UWELD钢材切割炬
UWELD由宁波联合工具有限公司运营,为国际工业买家和分销合作伙伴提供专业的焊接和气割设备。
其产品范围包括切割炬、喷嘴、气体调节器、回火防止器以及切割和焊接套件。
不同型号的焊炬适用于不同的设备配置和应用需求。
UWELD 型号比较
| UWELD 型号 | 已发布产品特性 | 购买注意事项 | 潜在应用 |
|---|---|---|---|
| NM250 / 1C005-0016 | 重型手持切割炬;喷嘴混合设计;乙炔或丙烷配置 | 请核实当前的切割能力、长度、喷嘴系列和确切版本 | 重型机械加工和钢板切割 |
| 1C005-0012 直切炬 | 直通式设计,三角形不锈钢管,双针阀 | 确认连接规格和所需的切割嘴 | 工业用氧气切割 |
| 1C005-0003 重型切割炬 | 重型切割炬,带止回阀功能和可定制配置 | 确认所提供的配置、安全装置和配件的兼容性 | 工业切割和维护 |
这些模型对比旨在确定产品配置,而不是保证具体的切割结果。
实际切割能力取决于所批准的喷嘴、燃料气体、压力条件、材料和产品版本。
例如,NM250 系列的规格应根据制造商当前的技术文档进行规定,而不是假设每个变体都具有相同的长度、喷嘴或切割极限。
买家可以查看 UWELD 的1C005-0012 直切炬和1C005-0003 重型切割炬,了解更多产品详情。
如何在批量采购前评估产品质量
对于设备进口商和分销商而言,仅凭外观并不能可靠地判断产品质量。
结构化的供应商评审应考虑机械结构、制造一致性、技术文档和验证程序。
焊枪本体及材料
切割炬的材质和结构会影响其耐用性和操作性。
根据型号的不同,相关部件可能包括锻造黄铜头、不锈钢管、操作杆、气体通道、阀门和密封件。
买家应该索取特定产品的材料信息,而不是假设制造商目录中的每支焊枪都采用相同的结构。
阀门和连接可靠性
燃气阀门和连接处是重要的检查点。
采购审查应包含以下内容:
阀门运行情况和密封完整性。
连接规格和公差。
焊枪和喷嘴接口兼容性。
气路清洁度和装配质量。
检验程序和现有测试文件。
对于OEM客户而言,经批准的技术图纸可以帮助防止样品与后续生产批次之间出现差异。
质量控制和认证
UWELD 的网站介绍了与其焊接和切割设备系列相关的质量管理和产品特定标准。
然而,一家公司的质量管理认证并不意味着每件产品都拥有相同的独立产品认证。
买家应索取适用于特定车型和目标市场的相关文件。
对于气焊和气割用喷枪,EN ISO 5172 是适用时需要考察的相关产品标准之一。买家应确认具体的版本、产品范围以及相关的合格证明,而不应仅依赖于一般的市场宣传。
行业钢切割炬应用
不同的作业环境对切割设备有不同的要求。
金属加工车间
加工人员经常需要切割碳钢部件、准备焊接边缘或修改零件。
关键优先事项包括适当的切割能力、可重复的切割几何形状、喷嘴可用性和设备维护。
施工和现场服务
当使用电动切割设备不方便或现场条件需要灵活操作时,便携式氧气切割设备非常有用。
买家应考虑搬运、软管布置、设备保护以及整个燃气系统的适用性。
船舶修理和重型工业维护
维修团队可能需要切割厚重的钢制部件或拆卸损坏的组件。
割炬的有效射程、合适的切割能力、稳定的气体供应以及备件的可用性都非常重要。
废料处理和设备拆卸
废料处理作业通常优先考虑设备的可靠性、可维护性和可控的运营成本,而不是精确的边缘加工。
正确选择焊枪时应考虑日常工作情况,而不仅仅是产品目录中列出的最大厚度。
钢材切割炬切割与等离子切割:哪个更好?
氧气切割和等离子切割解决的是相关但不同的生产问题。
| 因素 | 氧乙炔切割钢材 | 等离子切割 |
|---|---|---|
| 主要切割原理 | 加热钢的氧化 | 电产生的等离子弧 |
| 最合适的材料 | 碳钢和某些低合金钢 | 更广泛的导电金属 |
| 电源要求 | 燃气供应;手动切割不需要电力切割。 | 所需电力 |
| 重型钢材 | 可与额定功率合适的设备配合使用 | 取决于等离子体系统容量 |
| 薄金属切割 | 可能提供的实际优势较少 | 通常有利 |
| 可移植性 | 适用于野外工作 | 取决于电源和设备 |
| 购买评估 | 燃气成本、焊枪、喷嘴、调压器、安全装置 | 机器成本、电力、耗材、空气/气体供应 |
两种方法都不算绝对更经济。
有用的比较包括购买成本、切割速度、厚度范围、边缘处理、耗材费用、人工和生产量。
对于需要切割多种材料的工厂,不同的操作可能需要不同的切割技术。
氧气切割中的安全和回火保护
氧燃料系统需要训练有素的操作人员、正确的设备和合适的作业场所控制措施。
采购评估应包括以下内容:
正确识别氧气和燃气设备。
经认证的调节器、软管和接头。
适用于燃气系统的回火保护装置。
泄漏检测和维护要求。
涂料或污染物产生的烟雾的通风和控制。
防火措施和适当的个人防护装备。
损坏部件的检查和更换程序。
回火防止器和止回阀执行不同的保护功能,具备其中一项功能并不意味着所有安全要求都已得到满足。
例如,UWELD 列出了气体专用产品,例如用于焊炬安装的 H188 氧气回火防止器。
必须根据气体类型、安装位置、流量要求和制造商说明选择正确的设备。
TWI 的《氧燃气切割——工艺和燃料气体》一书提供了独立的技术信息。对于美国工作场所,OSHA 的《联邦法规汇编》第 29 篇第 1910.253 条规定了氧燃气焊接和切割的要求。适用要求因司法管辖区而异,应针对目标市场进行审查。
工业买家在钢材切割炬询价单中应包含哪些内容?
在比较供应商之前,买家应该明确定义应用场景。
完整的询价单有助于确定合适的设备,避免订购不兼容的零件。
| 询价信息 | 需要具体说明的内容示例 |
|---|---|
| 钢材 | 低碳钢、结构碳钢或指定等级 |
| 典型切削厚度 | 正常工作范围和最大要求 |
| 切割应用 | 车间切割、现场维修、板材准备、拆卸 |
| 燃料气 | 乙炔、丙烷或其他经批准的气体 |
| 火炬配置 | 理想的头部角度、长度、手柄或杠杆结构 |
| 喷嘴兼容性 | 所需的喷嘴系列和尺寸 |
| 连接 | 螺纹规格和现有调节器/软管布置 |
| 安全要求 | 适用的保护措施、标准和文件 |
| 购买量 | 试订单和预测批量数量 |
| 品牌推广 | UWELD品牌、自有品牌或定制包装 |
| 目的地市场 | 国家及相关采购要求 |
买家还应要求确认交货时间、最小起订量、包装、样品供应情况以及适用的测试文件。
有效的采购决策是比较整套设备的配置,而不是比较未配置焊枪的单价。
OEM/ODM 和批发钢材切割炬供应
工业设备分销商通常需要的不只是一份标准的产品清单。
根据项目和技术可行性,采购要求可能包括自有品牌包装、产品标识、配件包、文档和选定的配置变更。
UWELD支持经销商合作及定制焊接切割设备供应。
对于 OEM/ODM 项目,实际的审批流程包括审查技术要求、确认可用配置、评估样品、批准包装以及商定检验和交付要求。
应针对所选型号确认最小起订量、生产计划和定制可行性。
探索UWELD 的解决方案和制造服务,或通过UWELD 联系页面提交咨询。
关于钢材切割炬的常见问题
1. 钢材切割炬的工作原理是什么?
钢材切割炬利用氧气-燃料火焰加热钢材的局部区域。随后,另一股氧气流与高温钢材发生反应,生成氧化物并从切割路径排出。由此产生的氧化反应有助于继续切割。
2. 钢材切割炬能切割厚钢板吗?
是的,额定功率合适的氧气切割设备可以切割相当厚度的碳钢。但是,实际切割能力取决于割炬、喷嘴、燃气、氧气供应和工作条件。买家应根据所需的切割厚度确认设备的额定配置。
3. 乙炔和丙烷哪个更适合切割钢材?
两者都适用。乙炔可提供集中预热,而丙烷在某些市场可能具有更经济的供应优势。最终选择应取决于喷嘴兼容性和应用要求。
4. 氧气-燃气钢材切割炬可以切割不锈钢吗?
传统的氧气切割通常不适用于不锈钢,因为不锈钢的氧化特性会干扰正常的切割反应。等离子切割或激光切割通常更为合适。
5. 钢材切割过程中产生过多炉渣的原因是什么?
可能的原因包括行进速度不合适、切割氧气流量不足或受阻、喷嘴选择错误以及预热条件不良。在确定单一原因之前,应评估整个加工过程。
6. 为什么切割喷嘴很重要?
切割喷嘴会影响火焰分布、切割氧气输送和气流特性。尺寸选择不当或兼容性问题会影响切割质量和设备运行。
7. 氧气切割系统需要哪些安全附件?
该系统可能需要经认证的气体调节器、软管、连接件、合适的回火和回流保护装置以及适当的操作人员防护设备。选择时必须遵循设备制造商的说明和适用的工作场所要求。
8. 买家在购买工业切割炬时应该比较哪些方面?
重要因素包括材料厚度能力、燃料兼容性、喷嘴可用性、连接方式、阀门结构、操作、安全组件、技术文档和供应商支持。
9. UWELD 是否支持批发和 OEM 切割炬订单?
UWELD提供焊接和切割设备,并为分销商和定制客户提供支持。具体项目需确认可用的OEM配置、采购数量、样品和交货条件。
10. 如何申请 UWELD 钢材切割炬的报价?
请将所需的切割应用、钢材类型、厚度范围、燃料气体、所需配置、连接要求、订单数量和目标市场发送给UWELD 。提供现有设备的详细信息或照片也有助于进行兼容性评估。
结论
选择合适的钢材切割炬,不仅仅需要了解氧气火焰如何加热金属。有效的切割取决于可控的氧化过程、合适的氧气供应、正确的喷嘴选择、材料的兼容性以及整个气体系统的可靠运行。
对于工业制造商、承包商、分销商和 OEM 买家而言,最重要的采购考虑因素是技术适用性、切割质量要求、安全性、兼容的配件和长期维护。
UWELD 提供用于专业工业应用的燃气切割工具及相关组件,并提供批发采购和定制供应选项。
要确定合适的切割解决方案,请浏览 UWELD 的气体切割设备,或联系 UWELD 团队,告知您的应用、技术要求和预期订单数量。