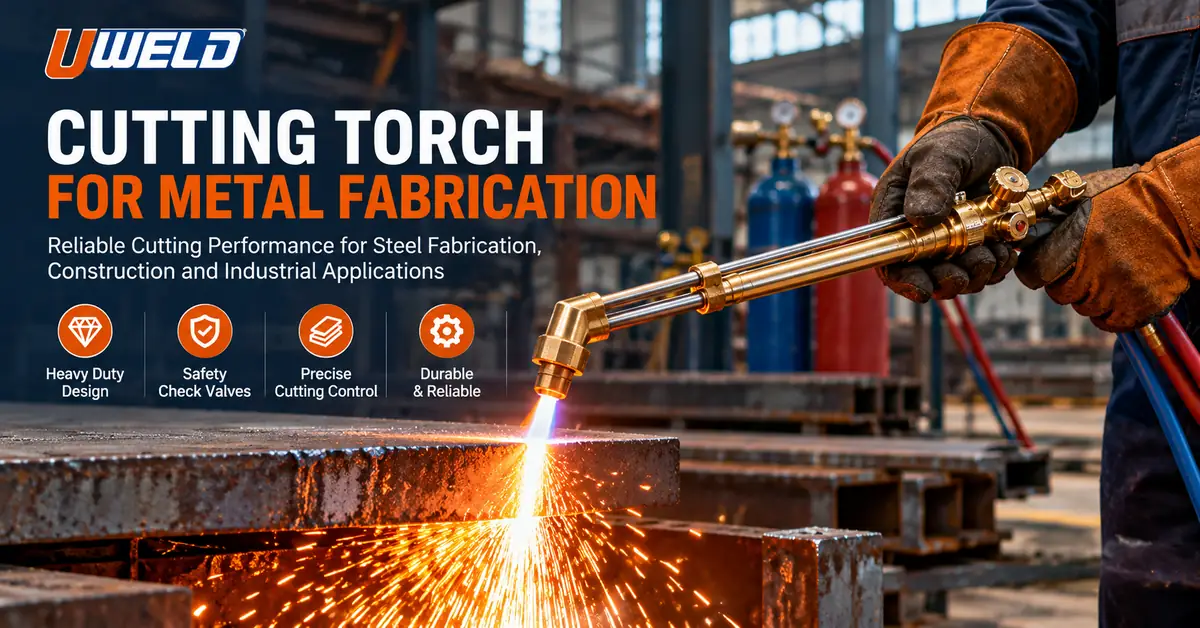
金属加工用切割炬是分离碳钢、制备结构件、去除损坏部分以及辅助工业维修作业的必备工具。在需要便携式操作、切割厚钢以及灵活车间应用的场合,氧气切割设备仍然非常实用。
然而,成功的金属加工不仅仅取决于点燃焊枪并将其在钢板上移动。切割系统必须与材料、燃气、喷嘴、调节器、工作条件以及所需的切割质量相匹配。
对于制造车间、设备分销商和工业采购团队而言,了解正确的设备选择和操作要求有助于减少兼容性问题、不必要的耗材更换和生产中断。
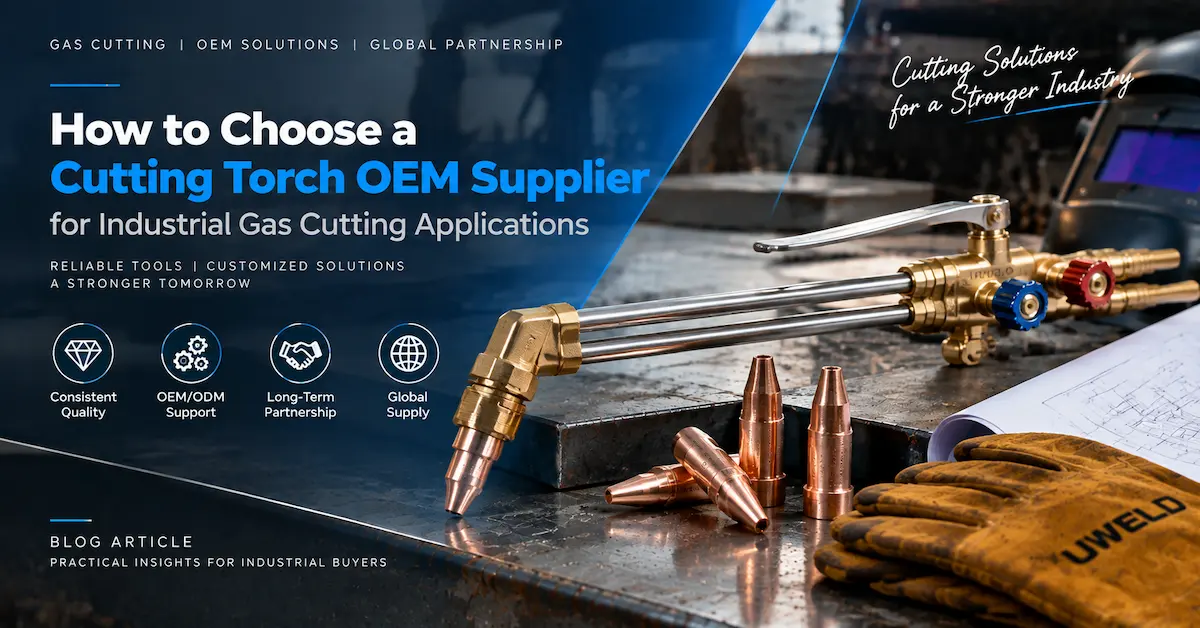
本指南阐述了制造流程、设备检验要求、常见切割缺陷以及技术采购注意事项。此外,它还介绍了UWELD气割设备系列中的相关产品,供正在评估专业工具和批发供应方案的买家参考。
为什么切割炬在金属加工中如此重要?
氧燃气切割利用氧气和合适的燃料气体,通过控制氧化作用将钢材分离。
燃气火焰将工件预热至燃点。随后,高浓度切削氧流与加热后的铁发生反应,生成氧化物,这些氧化物被从切削路径上去除。
与主要通过熔化金属进行的工艺不同,传统的氧气切割依赖于工件的化学性质。
因此,它特别适用于碳钢和某些低合金钢。
常见制造应用
| 制造任务 | 典型应用 | 主要设备要求 |
|---|---|---|
| 钢板切割 | 将板材分割成可加工的部分 | 合适的厚度能力和喷嘴 |
| 结构钢制造 | 切割梁、槽钢和支架 | 受控切割和操作员通道 |
| 焊接准备 | 焊接前的边缘处理 | 合适的切割几何形状和表面条件 |
| 设备维修 | 拆除损坏的钢部件 | 便携式设备和可靠的气体控制 |
| 重型制造 | 切割较大的钢材截面 | 合适的切割能力和耐用的结构 |
| 现场修改 | 调整钢结构组件 | 便携式配置和工作场所安全控制 |
切割炬并非总是最合适的切割技术。
对于不锈钢、铝、高精度钣金型材或大批量重复切割,等离子切割、激光切割或机械切割可能具有更好的技术适用性。
对于大多数买家来说,正确的决定始于了解实际的金属加工任务,而不是仅仅比较焊枪的价格。
氧气切割金属需要哪些设备?
专业的氧气燃料系统由几个相互连接的组件构成。
每一项都会影响操作安全、气体兼容性、切割质量和维护要求。
主要设备及技术要求
| 成分 | 功能 | 工业买家应该核实哪些信息 |
|---|---|---|
| 切割炬 | 控制预热气体和切断氧气 | 型号、头部配置、阀门、长度 |
| 氧气瓶或氧气供应 | 为预热和切割提供氧气 | 供应能力和合格设备 |
| 燃气钢瓶或供应 | 提供乙炔、丙烷或其他经批准的燃料 | 气体类型和系统兼容性 |
| 氧气调节器 | 控制氧气输送压力 | 额定范围、连接方式、燃气认证 |
| 燃气调节器 | 控制燃油输送压力 | 气体兼容性和操作限制 |
| 切割喷嘴 | 形成预热火焰并引导切割氧气 | 喷嘴系列、尺寸、阀座设计、燃料类型 |
| 燃气软管和接头 | 向焊炬输送气体 | 服务等级、尺寸、连接 |
| 闪回保护 | 有助于防止特定燃气系统危害 | 气体类型、安装位置、设备功能 |
| 个人防护装备 | 保护操作员 | 根据需要提供眼部、面部、手部、身体和呼吸防护 |
切割炬应作为完整系统的一部分进行评估。
例如,高质量的焊枪本体无法弥补不兼容的喷嘴、规格错误的调节器或有缺陷的软管。
为什么切割喷嘴兼容性很重要
切割喷嘴具有两个重要功能:
分布预热火焰以准备钢材表面。
将切割氧气流引导穿过材料。
乙炔和丙烷应用可能需要不同的喷嘴设计。
买家在下单前应确认焊炬型号、喷嘴座、燃气兼容性、材料厚度范围和替换零件的可用性。
UWELD 在其切割炬喷嘴选择指南中提供了更多技术采购信息。
如何为火焰切割准备金属加工车间
安全切割始于明火出现之前。
加工车间应制定经批准的操作规程,涵盖设备检查、气体供应、热作业准备、操作人员培训和应急响应。
以下工作流程旨在为受过培训的人员提供规划和检查指南。它不能取代设备制造商的操作说明或特定工作场所的安全规程。
步骤 1:确认材料和切割要求
首先请查看工作单。
确定钢材牌号、标准材料厚度、所需切割几何形状和工件状况。
重要问题包括:
该材料是否适用于常规的氧气切割?
这项任务需要直线切割、曲线切割还是斜面切割?
切割面是否需要后续焊接或机械加工?
是否存在涂层、污染物、封闭区域或其他危险?
工件和分离出的部件能否得到充分支撑?
这些检查有助于确定合适的焊炬、喷嘴、操作程序和质量要求。
步骤 2:检查焊炬和气体供应设备
操作前,受过培训的人员应按照适用的程序对整个组件进行检查。
检查应包括焊炬本体、阀门、气体通道、调节器、软管、接头、切割喷嘴和已安装的保护装置。
特别注意可见的机械损坏、磨损的部件、不正确的燃气连接以及以前过热的迹象。
怀疑发生泄漏时,必须使用经认可的泄漏检测方法进行调查。切勿使用明火寻找燃气泄漏。
损坏或不适用的部件应停止使用,直至进行妥善评估。
步骤 3:准备工作区域
金属加工切割会产生火花、热熔渣、辐射热和潜在的有害烟雾。
裁员前,工作场所应具备以下条件:
采取适当的通风或局部排气措施。
采取适当的防火措施。
移除或保护可燃材料。
为工件提供稳定的支撑。
安全通道和逃生路线。
需要穿戴防护服和护目镜。
适当的动火作业许可和消防监护安排。
切割涂层钢、封闭结构或使用历史不明的部件时,可能需要采取额外的控制措施。
未经专门批准的程序,切勿切割密封容器或来历不明的器皿。
步骤 4:验证已批准的设备配置
焊炬、切割喷嘴、调节器、软管、气体供应和防护配件必须兼容。
工作压力和气体设置并非通用。
它们会根据燃料、喷嘴尺寸、切割厚度、割炬设计和制造商规格而有所不同。
合格人员应使用经批准的型号专用压力表和操作手册。
对设置的错误假设会导致切割性能差和严重的安全隐患。
加工车间中的切割操作是如何进行的?
设备检查完毕,工作场地准备就绪后,切割作业将按照制造商和工作场所程序规定的受控顺序进行。
第一阶段:建立所需的预热条件
经过培训的操作人员使用制造商规定的方法和经批准的点火装置准备并点燃焊炬。
燃气和氧气系统产生预热火焰,使钢表面温度升高至燃点。
正确的火焰特性取决于燃料气体和喷嘴的结构。
预热过程必须建立合适的温度条件,同时又不能对钢材的顶面造成不必要的损坏。
第二阶段:启动切割反应
当工件达到所需状态时,操作人员按照设备说明引入切割氧气流。
氧气与高温钢材发生反应,通过氧化作用产生热量。
氧气喷射还有助于将切割缝隙中产生的氧化物和炉渣排出。
切割质量取决于保持合适的氧气供应和稳定的工艺条件。
第三阶段:沿加工路径引导切割
切割过程中,操作人员保持割炬位置、喷嘴距离、行进速度和切割路径之间的适当关系。
具体技术取决于材料厚度、喷嘴设计,以及任务是直线切割、轮廓切割还是边缘处理。
对于生产团队而言,可重复性尤为重要。
目标是在不进行不必要的返工的情况下,切割出符合所需几何形状和精加工余量的切口。
第四阶段:完成已批准的停机程序
切割作业结束后,必须按照制造商的具体程序关闭设备。
这包括规定的焊炬和气体供应关闭顺序、压力隔离、设备检查和安全存储安排。
不要以为不同型号焊枪或燃气系统的关机说明可以互换。
在作业完成之前,还应检查作业现场是否存在余热、阴燃物质和火灾隐患。
如何鉴别切割质量的好坏
对于加工制造企业而言,切割质量会影响下一个生产阶段。
切割质量差可能需要在焊接前进行额外的打磨、机械加工、矫直或边缘处理。
氧燃料切割合格的典型指标包括:几何形状相当一致、切割面合适、拖痕可控、残留熔渣少。
但是,验收要求必须反映实际的制造规范。
常见切割缺陷及检验重点
| 切割问题 | 潜在影响因素 | 推荐评估 |
|---|---|---|
| 底部边缘有厚重的炉渣 | 排渣不彻底,切削条件不合适 | 检查切割氧气输送和喷嘴适用性 |
| 圆润或熔化的顶部边缘 | 局部过热或不合适的操作条件 | 审查已批准的预热和行驶条件 |
| 粗糙或不规则的切面 | 喷嘴损坏、流量不稳定、运动不一致 | 检查喷嘴、气体输送和运行情况 |
| 角度过大的拖曳线 | 缺氧、时差或不适宜的旅行条件 | 评估已批准的切割参数和厚度 |
| 分离不完全 | 切割能力不足或工艺中断 | 重新检查材料厚度和设备配置 |
| 切口宽度不均匀 | 焊炬对准、喷嘴状况、位置不一致 | 检查设备几何形状和工艺稳定性 |
| 反复的火焰不稳定性 | 潜在的气体、设备或工艺故障 | 停止作业并安排合格人员进行检查 |
这些观察结果有助于指导诊断,但并不能确定具体病因。
为什么削减质量对采购经理至关重要
切削性能差会从多个方面增加生产成本:
额外的边缘打磨和准备工作。
提高耗材更换频率。
材料浪费过多。
额外检查和返工。
生产计划中断。
设备维护需求增加。
如果价格较低的切割炬造成兼容性问题或频繁停机,那么它未必是成本最低的购买选择。
乙炔与丙烷:哪种燃料更适合金属加工?
氧乙炔切割系统和氧丙烷切割系统均可用于合适的碳钢切割应用。
选择合适的燃料取决于设备配置、当地天然气供应情况、预热要求和运行经济性。
| 评价因素 | 氧乙炔 | 氧气-丙烷 |
|---|---|---|
| 预热特性 | 集中式高温火焰 | 不同的热分布特性 |
| 钢结构制造 | 适用于经认可的设备 | 适用于经认可的设备 |
| 切割喷嘴 | 乙炔兼容喷嘴 | 丙烷兼容喷嘴 |
| 购买注意事项 | 燃气供应、预热要求、系统成本 | 燃气供应、预热要求、系统成本 |
| 监管机构要求 | 经批准的乙炔调节器 | 经批准的丙烷调节器 |
| 典型的买家关注点 | 预热性能和运行灵活性 | 燃料供应和总体运行成本 |
加工车间不应仅根据火焰温度来评估燃料选择。
切割氧气射流执行主要的氧化和材料去除功能,而预热火焰则建立了该反应所需的条件。
因此,供应商应帮助买家核实整个气割配置。
如何选择合适的UWELD金属加工切割炬
UWELD 提供用于专业应用的燃气切割设备,包括重型手持切割炬、直切炬、调节器、喷嘴及相关配件。
对于工业采购而言,选择应反映实际工作需求,而不是依赖于“专业”或“重型”等一般描述。
UWELD切割炬型号对比
| UWELD 型号 | 已公布的产品特性 | 潜在的制造用途 |
|---|---|---|
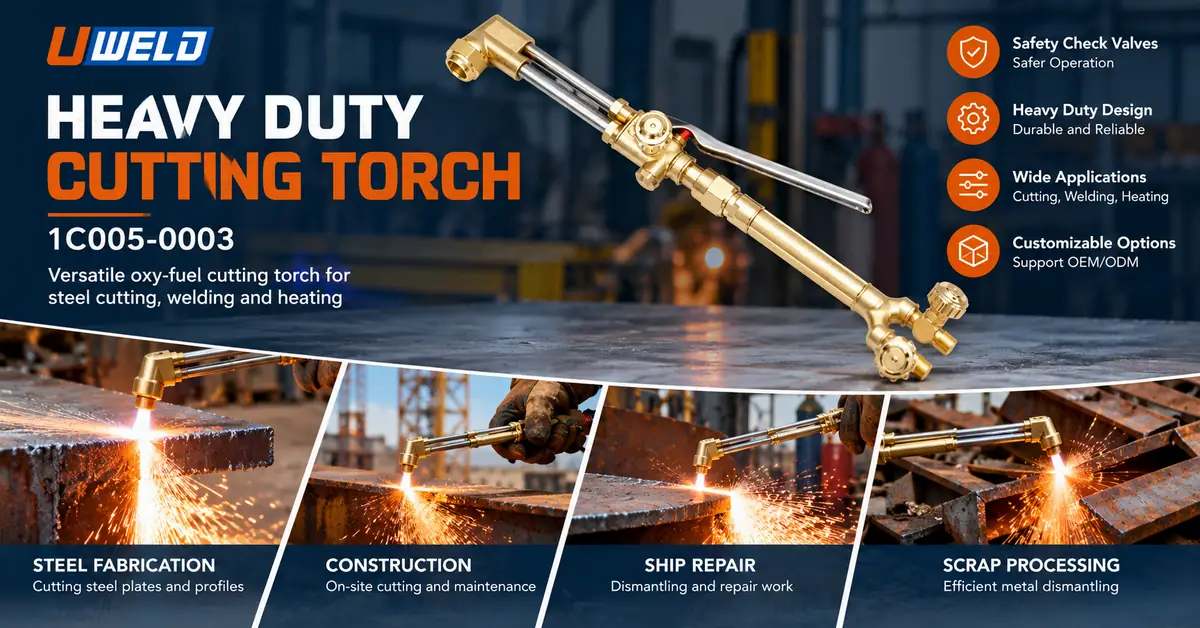
| 1C005-0003 重型切割炬 | 重型配置、安全止回阀、多种手柄款式和定制选项 | 通用工业钢材切割和维修 |
| 1C005-0012 直切炬 | 直式焊炬,配有三角形不锈钢管和双针阀 | 需要使用直式焊炬的加工工作 |
| 1C005-0001 重型直切炬 | 915毫米直切炬;产品页面标明钢材切割厚度范围为1/8至5英寸 | 需要延长焊炬长度和提高额定功率的应用领域 |
这些特性均基于相应的产品清单。实际操作限制取决于完整的配置,包括喷嘴、气体类型和批准的操作条件。
买家在将不同型号视为可以互换之前,应先确认当前的规格。
UWELD 特色产品:1C005-0003
UWELD 重型切割炬 1C005-0003是寻求可配置切割炬产品的工业买家的相关选择。
官方产品介绍中描述了一款重型设计,带有安全止回阀和多种定制选项。
对于采购团队而言,最重要的下一步是确认所需的焊炬配置、兼容的喷嘴、燃气要求、连接类型和适用的安全附件。
不应认为止回阀可以取代所有回火保护要求。
UWELD 直切替代型号
UWELD 1C005-0012 直切炬采用不同的结构布置,以三角形不锈钢管和双针阀为特色。
对于远距离应用,买家还可以查看UWELD 1C005-0001 重型直切炬。
这些产品说明了为什么型号选择应该基于配置、操作员访问权限和工作要求,而不仅仅是产品名称。
买家应该检查哪些材料和制造细节?
评估专业焊接焊枪时,应该看其实际的组件设计,而不仅仅是看其外观。
重要的检查区域包括焊枪头、焊管、气阀、密封件、杠杆机构和螺纹连接处。
例如,某些焊枪设计中可能会使用黄铜部件和不锈钢管,但具体材料应根据各型号的技术文档进行核实。
生产和质量检查清单
| 检查区域 | 为什么这很重要 |
|---|---|
| 火炬头结构 | 影响结构完整性和使用耐久性 |
| 阀门操作 | 支持受控调节和操控 |
| 气体通道制造 | 影响流动一致性和装配质量 |
| 连接准确性 | 有助于防止出现不兼容或安装不当的组件 |
| 喷嘴接口 | 确定正确的耗材匹配 |
| 装配检验 | 有助于识别生产缺陷 |
| 泄漏测试 | 对于验证组装好的燃气系统完整性至关重要 |
| 产品标识 | 支持可追溯性和重复订单一致性 |
UWELD 通过其工业解决方案页面介绍了其制造、质量控制和定制能力。
对于大宗订单,买家应要求提供适用于所选产品的具体测试方法和记录。
那么认证呢?
认证要求因设备类型和目标市场而异。
EN ISO 5172 是气体焊接设备吹管的相关标准之一(如适用)。
但是,购买者必须核实供应商的声明涵盖哪些具体产品、配置和文件。
ISO 9001质量管理体系认证并不能自动证明单个产品符合标准。
对于工业进口商而言,最可靠的方法是在批准发货前要求提供当前特定型号的文件。
如何降低切割炬运行成本
购买价格只是总拥有成本的一部分。
金属加工车间还会产生与气体消耗、刀头、维护、边缘处理、操作人员人工和生产中断相关的成本。
主要成本因素
| 成本类别 | 买家应考虑哪些因素 |
|---|---|
| 设备采购 | 初始手电筒和配件成本 |
| 燃料和氧气 | 当地天然气定价和工艺要求 |
| 消耗品 | 喷嘴更换周期和供货情况 |
| 维护 | 阀门、密封件、连接件和检验 |
| 重做 | 打磨、清理和修正不合格的切口 |
| 停机时间 | 设备故障造成的中断 |
| 训练 | 操作人员能力和标准作业程序 |
| 存货 | 备件库存和重复订购交货时间 |
一种有效的采购方法是比较设备是否适合预期的工作,而不是仅仅根据最低报价来选择。
为什么备件供应至关重要
加工车间的正常运转取决于其设备是否处于可生产状态。
买家应确认所选型号是否有替换喷嘴、密封件和其他可维修部件。
对于分销商而言,备件计划还可以提高他们在首次销售后为客户提供支持的能力。
面向加工设备买家的批发和OEM切割炬解决方案
进口商和工业设备分销商经常需要符合当地市场要求的产品。
除了产品性能外,商业采购决策可能还涉及包装、标签、文档、品牌和订单一致性。
UWELD支持焊接和切割设备的批发和OEM/ODM合作。
根据项目的不同,定制化讨论可能涵盖品牌、包装、产品标识、配件以及可行的配置调整。
推荐询价信息
| 询价要求 | 需提供的信息 |
|---|---|
| 预期用途 | 车间制造、建造、维护 |
| 钢材等级和厚度 | 正常切割范围和最大要求 |
| 燃料气 | 乙炔、丙烷或其他经批准的燃料 |
| 首选火炬 | 模型或所需配置 |
| 火炬尺寸 | 长度、头部角度、操作要求 |
| 兼容喷嘴 | 喷嘴系列、座圈、尺寸、燃料类型 |
| 燃气连接 | 所需标准和尺寸 |
| 目的地市场 | 国家及相关技术要求 |
| 订购数量 | 试订量和预测批量订单 |
| 定制 | 标志、包装、标签、文档 |
| 质量要求 | 检查记录和相关证书 |
| 交付要求 | 要求的时间表和运输条件 |
最小起订量和交货时间取决于产品和定制要求,应在报价过程中确认。
买家如需了解技术细节、样品或批量价格,可联系 UWELD并提供其规格说明。
金属加工用切割炬常见问题
1. 金属加工车间最合适的切割炬是什么?
最佳选择取决于钢材等级、厚度、切割频率、燃气供应以及所需的切割质量。买家应比较兼容的割炬和喷嘴配置,而不应仅仅因为某型号标榜为重型就选择它。
2. 氧气切割炬能切割厚钢板吗?
是的。规格合适的氧气-燃气切割系统可以切割厚碳钢。实际切割能力取决于焊炬、喷嘴、氧气供应、材料以及制造商规定的配置。
3. 同一个切割炬可以用于乙炔和丙烷吗?
某些焊炬系统支持多种经认证的燃料配置,但每种燃料都必须选择兼容的喷嘴、调压器和配件。切勿在未查阅制造商文档的情况下假定所有部件均可互换。
4. 使用切割炬之前需要进行哪些安全检查?
受过培训的人员应检查设备,确认已批准的气体兼容性,检查泄漏情况,准备热作业区域,并核实所需的防护设备和应急安排。
5. 什么原因导致切削刃粗糙?
可能的原因包括氧气供应不充足、喷嘴损坏、焊炬对准不当、运行条件不稳定或行程不一致。应由合格的操作人员对整个系统进行检查。
6. 为什么我的切割炬会产生过多的熔渣?
过多的炉渣可能是由于排渣不彻底、切削条件不合适或设备不兼容造成的。应检查喷嘴、氧气供应、材料厚度和已批准的工艺参数。
7. 氧气切割适用于不锈钢或铝吗?
传统的氧气切割通常不适用于这些材料,因为它们的氧化特性与碳钢不同。等离子切割或激光切割可能更合适。
8. 经销商在批量购买切割炬之前应该检查哪些方面?
重要因素包括型号规格、燃料兼容性、阀门结构、喷嘴匹配、检验程序、备件、技术文档、价格和重复订单的一致性。
9. UWELD 是否提供 OEM 切割炬定制服务?
UWELD支持焊接和切割产品的定制化洽谈。所选型号和项目需确认可用配置、品牌选项、包装、最小起订量和生产条件。
10. 如何从 UWELD 获取切割炬报价?
请提供预期加工应用、钢材厚度、燃料气体、首选型号、喷嘴和连接要求、采购数量以及目标市场。访问UWELD 联系页面,索取产品信息和报价。
结论
选择合适的金属加工切割炬需要关注整个切割系统,而不仅仅是切割炬本体。
材料兼容性、喷嘴选择、气体供应、工作场所准备、操作程序和切割质量都会影响设备的适用性和整体制造成本。
对于专业的金属加工车间而言,稳定的生产结果取决于正确选择的设备、训练有素的操作人员、合适的检验方法以及可靠的替换零件。
对于进口商、分销商和 OEM 买家而言,供应商评估还应考虑技术文档、制造质量、产品一致性、定制选项和长期支持。
UWELD 提供工业气体切割产品及相关设备,适用于专业应用,包括重型切割炬和定制采购方案。