快速解答: UWELD 1C003-0028 乙炔焊嘴是纯铜材质的配件,适用于兼容的氧乙炔气焊系统。随附的 H 型焊嘴尺寸表列出了 1 号至 5 号尺寸,钻孔尺寸从 0.028 英寸到 0.042 英寸,对应的金属厚度范围为 1/32 英寸到 1/8 英寸。专业买家应根据焊枪兼容性、孔径尺寸、金属厚度和经认证的气体系统要求来选择焊嘴。
对于制造车间、工业维护承包商和焊接设备经销商而言,选择合适的氧乙炔焊嘴是一项重要的采购决策。
虽然焊嘴是一个相对较小的部件,但其孔径、结构材料和配合界面会影响焊枪如何将火焰传递到工件上。
两个铜焊嘴可能看起来很相似,但它们的气体开口、螺纹连接或预期焊接用途可能不同。
选择不当会导致火焰特性不合适、设备兼容性问题、不必要的产品退货以及更换成本增加。
UWELD 由宁波联合工具有限公司运营,为国际工业市场供应焊嘴、切割喷嘴、调压器、焊炬及相关配件。
UWELD 1C003-0028 乙炔压接焊嘴被描述为具有压接轮廓和散热特性的纯铜部件。
本指南解释了已公布的尺寸信息、铜结构的作用、焊嘴兼容性、工业应用、批发质量控制和 OEM 采购要求。
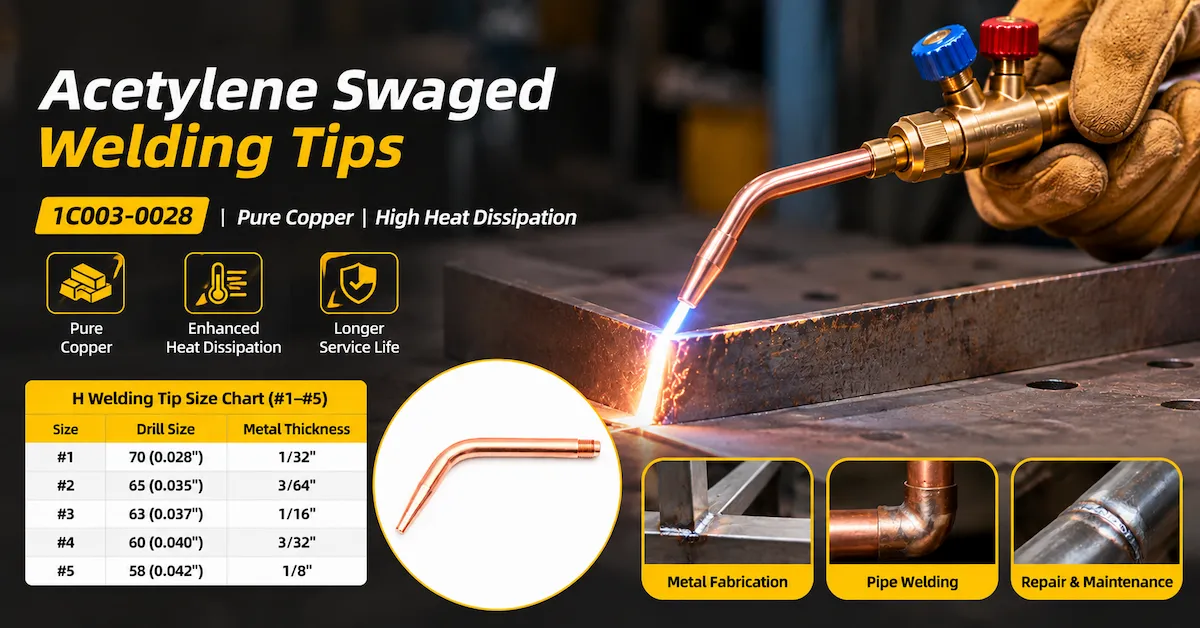
要点总结:买家应该了解 UWELD 1C003-0028 的哪些信息?
纯铜结构: UWELD 将其 1C003-0028 焊嘴的材料认定为纯铜。
压接型材:该产品采用与压接焊嘴相关的成型锥形工作端设计。
氧乙炔应用:本产品适用于兼容的氧乙炔焊接设备。
已公布的 H 型焊接喷嘴尺寸:提供的目录图表列出了尺寸 #1、#2、#3、#4 和 #5。
不同的气体孔径:图表列出了从 0.028 英寸到 0.042 英寸的钻孔直径。
金属厚度参考:每个列出的尖端尺寸都对应一个特定的标称材料厚度。
焊枪兼容性:连接接口必须与已批准的焊枪配置完全匹配。
批发注意事项:产品标识、尺寸一致性、包装和重复订单控制对于工业分销至关重要。
购买建议:在比较材料声明、使用寿命或单价之前,请先选择正确的焊嘴尺寸和兼容的焊枪系统。
什么是 UWELD 1C003-0028 乙炔压接焊嘴?
UWELD 1C003-0028 产品系列包括专为氧乙炔气焊设计的铜焊嘴。
在氧乙炔焊接中,氧气和乙炔通过经批准的设备供应,并混合以产生可控的焊接火焰。
火焰为工件提供热量,以便按照焊接工艺规程形成合适的接头。
焊接喷嘴是该完整系统的一个组成部分。
它会影响火焰的输送和形状,但本身并不能决定焊接性能。
UWELD 1C003-0028 产品概述
| 规格 | 已发布信息 |
|---|---|
| 品牌 | UWELD |
| 产品型号 | 1C003-0028 |
| 产品类型 | 乙炔压焊嘴 |
| 主要材料 | 纯铜 |
| 产品结构 | 锻造/成型锥形型材 |
| 预期的焊接工艺 | 氧乙炔气焊 |
| 相关目录编号 | H型焊接头 |
| 已公布的尺寸参考 | 第一名、第二名、第三名、第四名、第五名 |
| 钻头尺寸范围 | 第70-58号 |
| 列出的孔径范围 | 0.028–0.042 英寸 |
| 金属厚度参考 | 1/32–1/8 英寸 |
| 商业服务 | 批发和OEM询价 |
尺寸参考信息来自产品材料随附的H型焊嘴尺寸表。仅凭此表无法推断当前所列产品的全部可用型号。
“Swaged”是什么意思?
锻造是一种金属成形方法,通过控制变形来生产或改变零件的形状。
对于焊接喷嘴而言,该术语通常用来描述一种向气体出口逐渐变细的成型轮廓。
喷嘴的形状有助于确定其几何形状和气体输送特性。
然而,对于这款 UWELD 型号的具体生产工艺,不应超出制造商所宣称的锻造结构范围进行推断。
焊接喷嘴和切割喷嘴有什么区别?
焊嘴的作用是提供适合焊接的火焰。
传统的氧气切割喷嘴用途不同,因为它还必须提供集中的切割氧气流。
气焊喷嘴不应被视为切割喷嘴的替代品。
对于整理焊接和切割耗材目录的分销商来说,这种区别很重要。
乙炔焊嘴尺寸对照表:如何选择 1 号至 5 号焊嘴
UWELD 产品目录中最有用的技术信息是 H 型焊嘴尺寸表。
它列出了五种焊接喷嘴尺寸、它们的钻孔编号参考、相应的标称开口直径和金属厚度。
UWELD H 焊嘴尺寸表
| 焊接喷嘴尺寸 | 钻机编号 | 列出的开口直径 | 金属厚度参考 |
|---|---|---|---|
| #1 | 第70号 | 0.028 英寸 | 1/32 英寸 |
| #2 | 第65号 | 0.035英寸 | 3/64 英寸 |
| #3 | 第63号 | 0.037 英寸 | 1/16 英寸 |
| #4 | 第60号 | 0.040 英寸 | 3/32 英寸 |
| #5 | 第58号 | 0.042英寸 | 1/8 英寸 |
来源:UWELD 产品插图,与 1C003-0028 相关的 H 型焊嘴规格表。
这些数值是制造商公布的尺寸参考值。它们并非适用于所有焊枪、气体供应、母材或接头结构的通用焊接能力保证。
为什么钻头编号与焊嘴尺寸不同?
钻头编号和焊嘴尺寸编号描述的是不同的东西。
焊嘴编号用于标识相关产品系列中的尺寸。
钻孔编号是标称开口直径的参考值。
例如,该图表列出了:
焊接头 #1,钻头 #70,开口为 0.028 英寸。
焊接喷嘴 #5,钻头 #58,开口为 0.042 英寸。
在编号钻规系统中,钻号越小,钻头直径通常越大。
因此,买家不应假定钻头编号和焊嘴尺寸遵循相同的数字顺序。
技巧一和技巧二:使用较薄的金属片
目录中将 #1 与 1/32 英寸的金属厚度参考值关联起来,将 #2 与 3/64 英寸的金属厚度参考值关联起来。
这些较小的焊嘴可能适用于涉及相对较薄材料的焊接作业。
然而,实际的选择必须考虑基材特性、接头设计、热输入要求和经批准的焊枪系统。
技巧三:中间选择
3 号尺寸的开口尺寸为 0.037 英寸,金属厚度参考值为 1/16 英寸。
它为该产品系列提供了另一个名义上的选择点。
买家不应在未查看预期焊接工艺的情况下,就认为它适用于所有 1/16 英寸的接头。
提示 4 和 5:较大的上市开口
4 号和 5 号尺寸的开口分别为 0.040 英寸和 0.042 英寸。
该图表将它们与 3/32 英寸和 1/8 英寸的金属厚度参考值联系起来。
这些规格说明有助于分销商区分满足不同客户需求的产品。
然而,更大的焊嘴并不一定能带来更好的焊接质量。
为什么孔口很重要?
喷嘴开口是影响气体输送和火焰特性的变量之一。
焊接应用中,如果需要不同的热输入,则可能需要不同尺寸的焊嘴。
然而,仅凭孔口尺寸并不能确定实际的气体消耗量或所需的运行压力。
这些数值取决于完整的、经批准的焊枪配置。
购买指南:使用尺寸表筛选合适的喷头,然后在订购前确认其具体用途和与手电筒的兼容性。
为什么 UWELD 的压接焊嘴使用纯铜?
UWELD 将 1C003-0028 系列描述为由纯铜制造。
产品说明强调了散热性能和更长的使用寿命。
这些说法与材料选择有关,但其实际性能应根据预期用途进行评估。
铜的热导率
与许多常见的工程金属相比,铜具有较高的导热性。
这使其适用于发热严重的部件,包括某些焊接和焊枪配件。
合适的铜结构设计有助于将热量分散到整个元件中。
然而,仅凭铜的热导率并不能确定特定的工作温度极限或产品寿命。
压铸铜尖结构
锥形设计是该产品的重要特征。
其几何形状影响物理工作端以及气体通道与工件之间的关系。
对于采购经理而言,最相关的特征包括:
正确的材料规格。
核准的孔径。
一致的锥形轮廓。
合适的连接方式。
表面状况良好。
批次间尺寸一致性。
纯铜材质能保证更长的喷嘴寿命吗?
单独来看,并非如此。
使用寿命会受到材料、热暴露、操作条件、机械搬运、污染和维护的影响。
UWELD 将该产品宣传为具有增强的散热性和更长的使用寿命,但所提供的资料中没有包含受控的对比使用寿命测试。
工业买家在没有证据支持的情况下,应避免假设具体的百分比改进。
铜材料评估
| 实质性考虑 | 技术相关性 | 采购需求 |
|---|---|---|
| 热导率 | 支持热传递 | 核实已批准的材料 |
| 材料纯度 | 制造商产品声明的一部分 | 需要时请索取材料规格说明 |
| 已形成轮廓 | 定义尖端几何形状 | 检查尺寸是否一致 |
| 孔口条件 | 影响气体输送 | 检查开口质量 |
| 热暴露 | 影响工作条件 | 评估预期运行用途 |
| 磨损和损坏 | 影响更换需求 | 制定检验标准 |
对于批发买家来说,他们的目标不仅仅是购买一个铜色的笔尖。
目的是收到始终符合已批准的铜焊嘴规格的产品。
压型截面如何影响焊接性能?
焊嘴工作端几何形状是焊嘴设计的重要组成部分。
压铸成型工艺使出口处呈锥形。
其有效性取决于完整的焊枪和气体输送装置。
火焰特性
焊嘴会影响气体混合物向火焰的输送。
在规定的操作条件下,不同尺寸的喷嘴会产生不同的火焰特性。
然而,火焰的具体行为取决于的不仅仅是出口开口的大小。
焊枪的混合装置、气体输送、喷嘴状况和焊接工艺也很重要。
热分布
铜质本体可以将热量传递到元件中。
这在高温焊接作业中可能很有用。
然而,散热不应与焊接热输出增加混淆。
必须根据其批准的应用来评估喷嘴承受使用条件的能力。
维度一致性
对于购买替换喷嘴的工业用户而言,一致的孔径和锥形轮廓有助于保持经批准的设备配置。
与原装喷嘴尺寸不同的喷嘴可能会产生意想不到的结果,或者无法正确安装。
对于分销商而言,这使得尺寸检验和重复订单的一致性具有重要的商业意义。
如何检查氧乙炔焊嘴的兼容性
选择乙炔焊嘴不仅仅是选择合适的开口直径。
焊嘴还必须与所用的焊枪和气体系统相匹配。
焊接喷嘴兼容性检查表
| 评价因素 | 买家应该检查哪些方面 |
|---|---|
| 焊接工艺 | 已批准的氧乙炔焊接应用 |
| 火炬模型 | 完全兼容的喷枪或搅拌器系列 |
| 尖端模型 | UWELD 1C003-0028 |
| 尖端尺寸 | 必需的 #1–#5 目录参考 |
| 孔 | 正确的钻头编号和直径 |
| 联系 | 螺纹或配合几何形状 |
| 燃气服务 | 氧气和乙炔的相容性 |
| 焊接应用 | 材料厚度和接头要求 |
| 技术文档 | 已批准的产品规格 |
| 更换计划 | 准确的耗材识别 |
为什么手电筒兼容性很重要?
某个产品的外观可能与其他产品相似,但连接方式不同。
不应仅凭外观或标称尺寸就安装不兼容的喷嘴。
买家在订购替换件之前,应确定现有焊枪型号和经批准的组件参考号。
这些焊嘴可以与任何氧乙炔焊炬一起使用吗?
所提供的信息无法证明其具有普遍兼容性。
正确的组装需要兼容的喷嘴接口、气体混合装置和经批准的操作系统。
应检查产品的确切配合几何形状是否与预期的焊枪相符。
这些喷嘴可以与丙烷一起使用吗?
UWELD 1C003-0028 适用于氧乙炔焊接。
它不应自动替代丙烷或天然气系统。
不同的燃料气体可能需要不同的喷嘴和混合器装置。
小费给得多就一定更好吗?
不。
正确的焊嘴尺寸取决于预期的焊接应用。
使用超出批准范围的喷嘴可能会造成不合适的火焰或加热条件。
尺寸应与工件和整套设备的规格相符。
乙炔焊嘴用于哪些场合?
1C003-0028 系列适用于兼容的氧乙炔焊接应用。
潜在客户包括金属加工企业、维修车间、维修承包商和焊接设备经销商。
工业应用矩阵
| 应用 | 主要要求 | 选择考虑因素 |
|---|---|---|
| 轻金属加工 | 焊接选定的薄金属部件 | 合适的喷嘴尺寸和热输入 |
| 维修车间 | 合适的金属接头修复 | 手电筒和喷嘴兼容性 |
| 工业维护 | 在经批准的维修工作期间进行焊接 | 设备状况和使用权限 |
| 一般车间焊接 | 不同材料厚度 | 正确选择尺寸 |
| 设备配送 | 焊接耗材更换 | 产品识别和库存 |
| OEM焊接设备供应 | 一致的尖端规格 | 批次质量和包装 |
轻金属加工
有些制造车间采用氧乙炔焊接来制造合适的小型金属部件和进行维修工作。
对于这些应用,焊嘴的选择必须反映母材、接头结构和批准的焊接工艺。
维修保养
维修车间可能需要多种尺寸的焊嘴来支持不同的经批准的焊接任务。
为这些客户提供产品的分销商可以从保持准确的喷嘴识别和替换件供应方面获益。
工业设备分销
对于分销商而言,单个焊嘴是可重复购买的小型替换部件。
提供一致的产品信息可以简化顾客的选择,减少错误订单。
哪些应用不适用?
压接式氧乙炔焊嘴不应自动用于金属切割、高功率加热、MIG 焊接或 TIG 焊接。
这些工艺流程使用不同的设备和耗材。
该产品应根据其预期的气焊应用进行销售。
UWELD 1C003-0028 与其他焊接焊嘴系列的比较
UWELD提供多种焊接和加热焊嘴产品。
这些产品外观可能相似,但在材料、结构或预期用途方面有所不同。
UWELD产品系列对比
| 模型 | 已公布的产品特性 | 主要采购重点 |
|---|---|---|
| 1C003-0028 | 纯铜乙炔压接焊嘴 | H型尖端尺寸和孔径选择 |
| 1C003-0026 | 通用型氧乙炔焊嘴,尺寸为#0/#2/#4 | 轻型焊接和钎焊 |
| 1C003-0003 | 采用碲铜的2/3型压接焊接喷嘴 | 不同的材料和喷嘴系列 |
| 1C003-0029 | 551型氧乙炔精密压接焊嘴 | 另一种压接式尖端配置 |
| 1C003-0027 | 15-MFN 多火焰加热头 | 采用加热而非传统焊接方式 |
以上型号未经技术验证不应视为可以互换。
买家何时应该选择 1C003-0028?
当客户需要指定的纯铜压接焊嘴系列和兼容的氧乙炔设备时,本产品就具有相关性。
随附的 #1–#5 图表可帮助买家评估不同的标称金属厚度。
1C003-0026 何时更具相关性?
1C003-0026 系列产品面向一般用途的轻型焊接和钎焊市场。
其公布的 #0、#2 和 #4 尺寸代表不同的产品系列。
顾客不应认为尺寸编号相同的两款产品具有相同的连接方式或工作特性。
碲铜尖端怎么样?
UWELD 还提供碲铜焊嘴产品。
这些产品使用的是不同规格的铜材料。
特定材料的适用性取决于实际的产品设计和应用。
购买决策应考虑完整的组件规格,而不是仅仅根据某种材料具有优异的耐用性而做出选择。
如需更全面的产品概述,请浏览UWELD 焊接技巧。
铜焊嘴的质量控制检查中哪些最重要?
对于工业买家而言,质量控制包括确认交付的每个产品都符合批准的规格。
外观漂亮的铜焊嘴并不足以证明其性能良好。
推荐质量检验清单
| 检查区域 | 主要要求 |
|---|---|
| 产品标识 | 正确的 1C003-0028 型号 |
| 尖端尺寸 | 已批准的 1 号至 5 号尺寸参考 |
| 孔径 | 正确的目录清单开门 |
| 铜材料 | 已批准的材料规格 |
| 压铸型材 | 符合规定的几何形状 |
| 联系 | 正确的配合界面 |
| 表面状况 | 无不可接受的损坏或变形 |
| 内部通道 | 合适的条件和尺寸一致性 |
| 包装 | 正确的尺寸和产品标识 |
| 可追溯性 | 订单或生产批次信息 |
| 样品批准 | 与约定的参考样品进行匹配 |
| 功能验证 | 适当的模型特定测试 |
为什么孔板检测很重要?
孔口是一个关键的尺寸特征。
开口与批准的规格不符可能会影响预期的气体输送安排。
对于批发采购,检验应确认所供应的尺寸正确。
买家为何要检查压型材?
锥形轮廓有助于识别产品的预期几何形状。
变形、损坏或尺寸不一致可能会影响尖端的适用性。
因此,采购规范应明确相关的尺寸验收标准。
供应商如何保持批次一致性?
推荐的质量控制程序包括来料检验、尺寸检验、代表性样品批准、产品标识和书面验收要求。
这些是建议买家检查的项目,并不代表 UWELD 生产线的每个步骤都经过了独立验证。
买家是否应该索取材料证书?
对于普通的替换采购,产品规格和合适的样品即可满足一些商业需求。
对于规模较大的工业或OEM项目,买家可能需要额外的材料文件。
所需文件取决于应用场景、市场和采购协议。
UWELD 的常见问题解答介绍了其质量文件和样品申请服务。
什么原因会导致氧乙炔焊嘴磨损或失效?
铜焊嘴在高温环境下工作。
它们的状态可能会因使用、机械搬运或污染而改变。
常见原因
| 潜在原因 | 可能的影响 | 采购或维护响应 |
|---|---|---|
| 过度受热 | 部件劣化 | 使用经批准的操作条件 |
| 身体冲击 | 变形的工作端 | 检查并更换损坏的喷嘴 |
| 污染 | 不适宜的气体通道条件 | 遵循已批准的清洁程序 |
| 焊枪连接错误 | 机械或功能不匹配 | 验证兼容性 |
| 笔尖尺寸错误 | 不合适的焊接特性 | 请使用经批准的尺码表 |
| 不当修改 | 改变了喷嘴几何形状 | 避免未经授权的改动 |
为什么正确的维护保养如此重要?
损坏的焊嘴可能不再符合其原始设计。
合格的用户应按照制造商的说明检查设备,并将不适用的组件从使用中移除。
不应使用临时钻孔、重塑或扩大气孔的方法来代替正确的替换喷嘴。
纯铜能消除磨损吗?
不。
铜具有良好的导热性能,但仍然会受到物理损伤,并会因运行条件而发生变化。
对于分销商而言,提供正确的替换件比承诺无限的使用寿命更可靠。
焊嘴尺寸和产品质量如何影响批发成本?
乙炔焊嘴的批发价格取决于已批准的产品配置和商业采购要求。
材料、尺寸控制、喷嘴尺寸、检验、包装和物流都会影响报价。
总采购成本
总采购成本 = 产品成本 + 检验成本 + 包装成本 + 运费 + 库存成本 + 预计更换成本
| 成本因素 | 购买考虑因素 |
|---|---|
| 铜材料 | 已批准的材料规格 |
| 尖端尺寸 | 所需尺寸种类 |
| 孔板精度 | 检查要求 |
| 锻造几何 | 制造和尺寸控制 |
| 包装 | 批量或零售配置 |
| OEM品牌 | 标签和包装设计 |
| 最小起订量 | 每尺寸或订单数量 |
| 货运 | 发货和目的地 |
| 存货 | 畅销尺码和滞销尺码 |
| 售后服务 | 更换和兼容性支持 |
为什么 SKU 准确性很重要?
经销商可能会出售几种外观相似的焊嘴。
如果不同尺寸的产品以不完整的产品描述存储,则可能会出现仓库拣货错误。
准确的 SKU 识别有助于区分 #1、#2、#3、#4 和 #5 变体。
买家应该如何规划库存?
根据实际客户需求来确定库存优先级。
分销商不应自动采购每种尺寸等量的产品。
常用尺码可根据需求备货,而不太常用的尺码可根据适当的补货安排进行采购。
单价最低的产品总是最佳选择吗?
未必。
价格较低的小费如果符合规定的规格,也可能具有合适的价值。
但是,尺寸不正确、规格不一致或替换零件识别不佳都可能造成额外的成本。
在技术和包装要求相同的情况下比较报价,可以为采购提供更有意义的依据。
买家如何通过三个步骤选择合适的乙炔焊嘴?
步骤 1:定义焊接应用
确定母材、标称材料厚度、接头设计和拟定焊接工艺。
以已发布的 H 型焊接喷嘴图表为起点。
决定:选择合适的标称喷嘴尺寸范围。
步骤二:确认设备兼容性
检查焊枪型号、配套连接、燃气类型、喷嘴直径和认可的焊接工艺规程。
不要以为外观相似的吸嘴可以互换使用。
决定:仅批准兼容的焊嘴配置。
步骤三:审查产品质量和供应情况
评估样品、材料要求、尺寸检验、包装、最小起订量和交货条款。
决策:选择既满足技术要求又满足采购要求的配置。
有关具体型号的信息,请查看UWELD 1C003-0028 产品页面。
OEM买家应该如何采购乙炔焊嘴?
UWELD支持焊接和切割设备的批发和OEM/ODM询价。
国际经销商和设备品牌可能需要以不同的数量、种类和包装形式供应焊嘴。
推荐的OEM采购工作流程
| 阶段 | 主要要求 |
|---|---|
| 申请审核 | 定义焊接工艺和目标用户 |
| 产品选择 | 确认型号和尺寸 |
| 兼容性评估 | 审查焊炬和气体使用要求 |
| 样品批准 | 评估尺寸、材料和状况 |
| 包装审批 | 确认标签、数量和品牌。 |
| 质量规划 | 商定检验要求 |
| 批量采购 | 确认价格、最小起订量和交货方式 |
| 重复供应 | 保持已批准的产品规格 |
OEM定制化考量
潜在要求可能包括自有品牌包装、型号标识、纸箱标记和选定的产品组合。
影响喷嘴孔口、材料或配合界面的变更应进行适当的技术评估。
最小起订量、样品和交货时间
UWELD指出,最小起订量因产品和定制要求而异。
样品可根据双方约定的商业条件安排。
交货时间取决于产品供应情况、订单数量和定制范围。
如果订单包含多种尺寸,买方应分别确定每种尺寸所需的数量和供货情况。
1C003-0028 批发询价单中应包含哪些内容?
详细的询价单有助于避免选错产品和不必要的修改。
推荐询价清单
| RFQ字段 | 需提供的信息 |
|---|---|
| 产品 | 乙炔压焊嘴 |
| 模型 | UWELD 1C003-0028 |
| 燃料气 | 乙炔 |
| 焊接工艺 | 氧乙炔气焊 |
| 所需喷嘴尺寸 | 指定批准的尺寸 |
| 钻头尺寸 | 所需标称钻头参考 |
| 孔 | 所需公称开口直径 |
| 金属厚度 | 预期应用范围 |
| 火炬模型 | 完全兼容的设备 |
| 联系 | 所需的配合几何形状 |
| 材料 | 纯铜,符合产品规格 |
| 质量要求 | 尺寸、样品和检验 |
| 包装 | 批量生产或自有品牌 |
| 订购数量 | 每个喷嘴尺寸的数量 |
| 目的地 | 国家或市场 |
| 送货 | 运输和商业要求 |
为了获得准确的报价,买家应该说明确切的喷嘴尺寸,而不仅仅依赖于基本产品型号。
正在寻找乙炔焊嘴进行批发分销?请联系 UWELD索取最新的 1C003-0028 尺寸表、焊枪兼容性详情、样品、包装选项和批量价格。
关于乙炔压焊技巧的常见问题
1. 什么是乙炔压接焊嘴?
乙炔焊嘴是专为兼容的氧乙炔气焊设备而设计的成型焊嘴部件。UWELD 1C003-0028 是一种纯铜焊嘴产品。
2. UWELD 1C003-0028 中使用的是什么材料?
UWELD 将纯铜列为产品材料。对合金或纯度有特定要求的买家应在采购规格中注明。
3. 随附的 H 型焊接喷嘴图表中列出了哪些尺寸?
提供的图表列出了 #1、#2、#3、#4 和 #5,标称开口尺寸为 0.028 至 0.042 英寸。
4. 钻头尺寸和钻头编号有什么区别?
刀头尺寸用于识别同一刀头系列中的不同产品型号。钻头编号指的是孔径的标称尺寸。这两种编号系统不应混淆。
5. 哪种焊嘴适用于 1/16 英寸厚的金属?
UWELD H 焊嘴尺寸表将 3 号焊嘴、63 号钻头和 0.037 英寸的开口与 1/16 英寸的金属厚度参考值对应起来。最终选择还取决于所用焊枪和焊接工艺。
6. 纯铜是否能保证更长的使用寿命?
根据所提供的信息,无法确定具体的改进方案。铜具有良好的导热性能,但实际使用寿命取决于产品设计、运行条件、维护和使用情况。
7. 这些焊接喷嘴可以用于金属切割吗?
产品编号为1C003-0028的产品被认定为焊接喷嘴。传统的氧气切割需要合适的切割炬和切割喷嘴,并配备独立的切割氧气流。
8. 这些喷嘴是否与所有氧乙炔焊炬兼容?
目前尚未建立通用兼容性。买家应核实连接接口、焊枪型号、喷嘴尺寸和经批准的设备配置。
9. 分销商在下大宗订单前应该检查哪些内容?
重要检查包括产品标识、尖端尺寸、开口直径、铜材料、压接几何形状、配合连接、表面状况、包装和生产一致性。
10. UWELD 是否支持 OEM 和批发焊嘴订单?
UWELD支持焊接产品的批发和OEM/ODM询价。买家可以与销售团队洽谈样品、包装、数量、技术要求和定制服务等事宜。
结论
选择合适的乙炔焊嘴不仅仅是比较铜材描述或产品价格那么简单。
UWELD 1C003-0028 产品系列专为兼容的氧乙炔焊接应用而设计,采用压接锥形铜结构。
相关的 H 型焊接喷嘴图表提供了有用的 1 号至 5 号尺寸参考,包括钻孔编号、标称开口直径和相应的金属厚度。
对于工业买家而言,这些规格有助于确定正确的产品选择,但实际适用性还取决于预期的焊枪、气体系统和焊接工艺。
纯铜结构具有良好的热性能,而产品的一致性取决于合适的材料、尺寸控制和经批准的制造要求。
对于分销商、进口商和 OEM 品牌而言,可靠的采购还包括正确的 SKU 识别、样品批准、质量检验、包装和替换零件的可用性。
UWELD 为国际专业市场提供焊嘴、气焊配件、切割设备及相关工业产品。
要了解该产品,请访问UWELD 1C003-0028 乙炔压接焊嘴,查看UWELD 焊嘴,或联系 UWELD索取规格、样品、OEM 包装选项和批发报价。